
LED照明工場監査では、要件が承認済み仕様から購入材料、管理された生産、検証済み結果および出荷リリースまで維持されているかを試験すべきです。
証明書、ショールームサンプル、または整然とした生産現場はレビューの一部を裏付けることができますが、いずれもシステム全体を証明するものではありません。監査には、定義された製品および注文範囲、独立したサンプリング、追跡可能な記録、直接観察、および実施証拠により所見を是正する方法が必要です。
範囲、基準、監査人の独立性を設定する
対象となる法人、住所、製品ファミリー、工程、市場および顧客仕様を明記します。製品を販売する工場と、PCB実装、金属加工、塗装、成形、ドライバー製造、試験または包装を行う下請け先を区別します。訪問前に、契約要件、承認図面、製品仕様、管理計画、該当するマネジメントシステム要件および市場参入文書という監査基準を定義します。
ISO 19011:2026は、誠実性、公正な報告、職業上の相当な注意、機密保持、独立性、証拠に基づく業務およびリスクに基づく業務を含む監査原則を示しています。実務上可能な場合は監査チームを営業責任者から分離し、機密記録を保護し、適合と不適合の両方を記録し、便宜ではなくリスクに基づいてサンプルを選ぶことで、これらの原則を適用します。
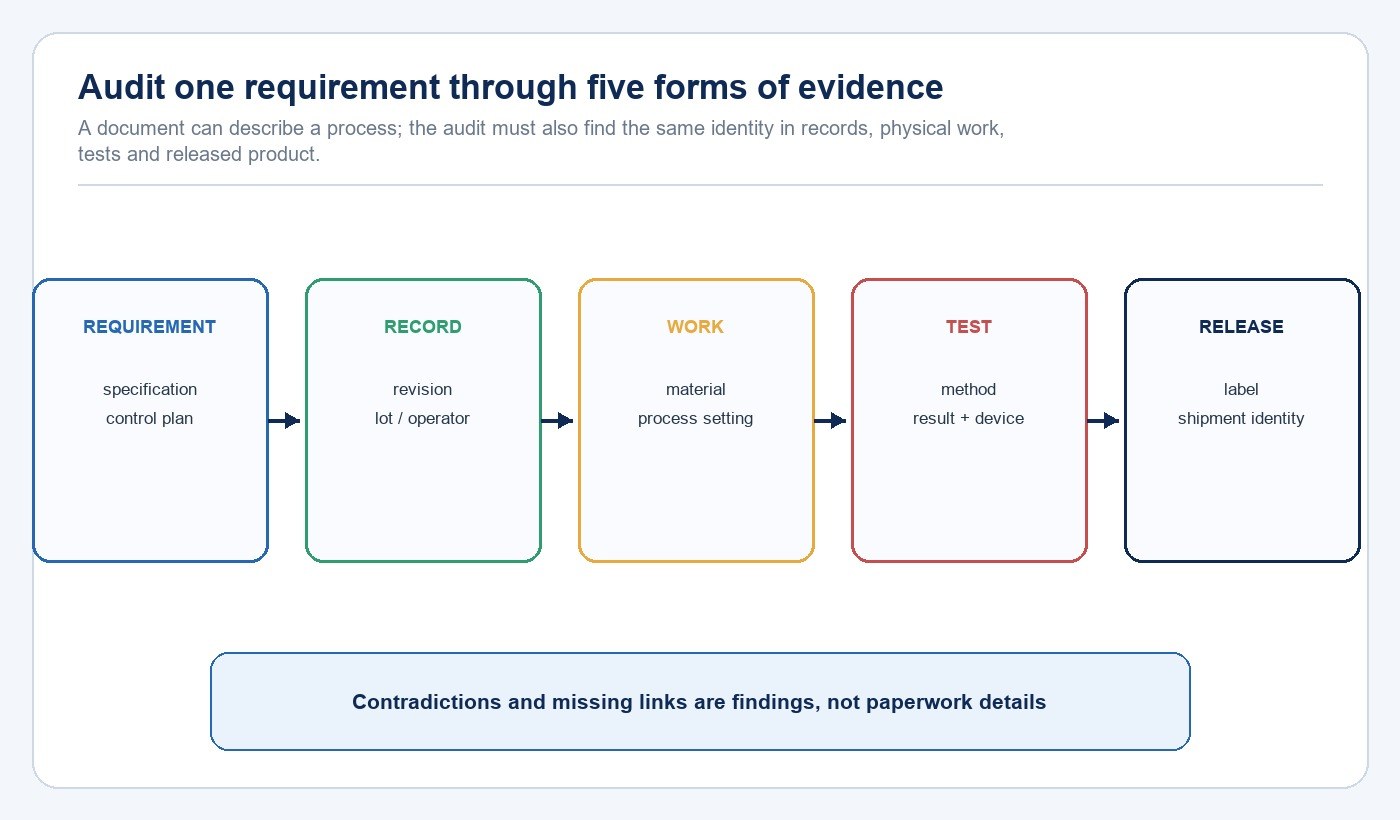
工場システムを通じて一つの製品を追跡する
購入に関連する工程を明らかにできる、代表的な製品および注文を1件選定します。1つの IP65薄型LEDパネルは、例えば、フレームおよびディフューザーの識別情報、LED基板、ドライバー、シール、組立、電気的・光学的確認、表示および包装のレビューを必要とする場合があります。あるファミリーで確認した管理が、チューブ、フィラメントランプまたは屋外用照明器具にも自動的に適用されると監査で推定してはなりません。
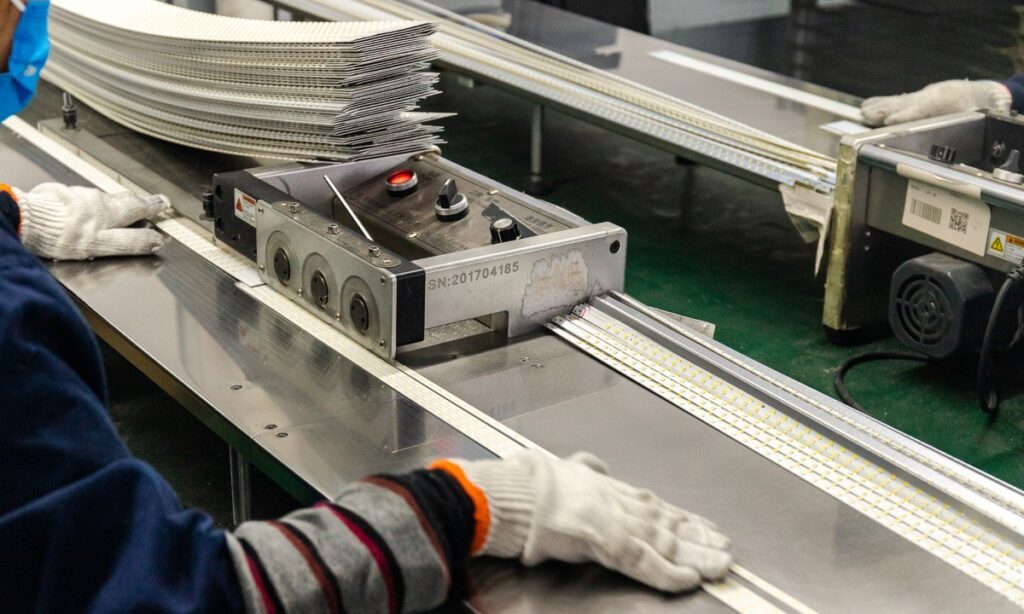
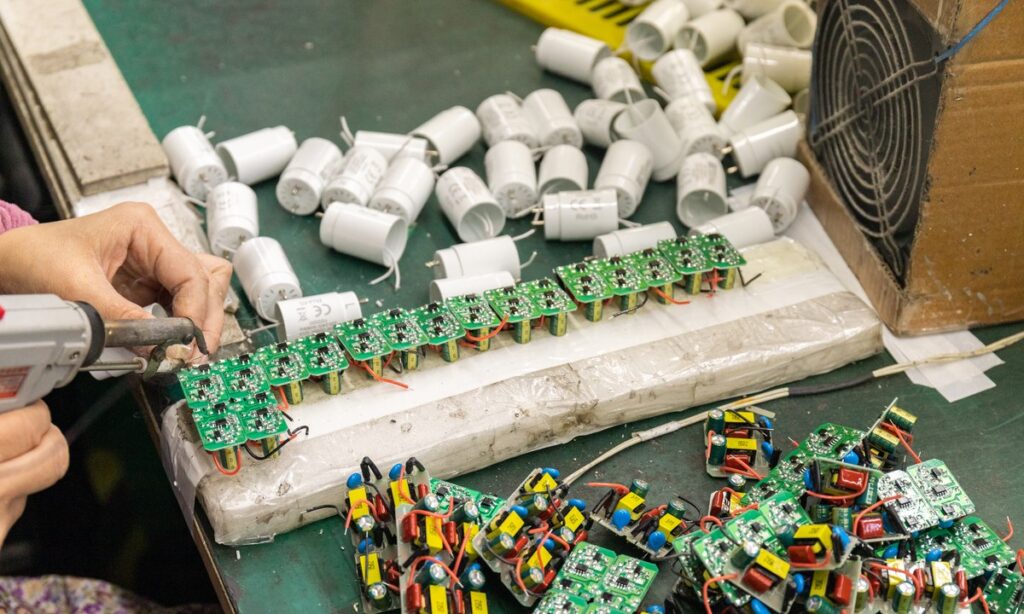
承認済みの顧客仕様および部品表から始めます。受入材料、保管、払出し、組立、工程内確認、最終検査、梱包およびリリースまでの経路をたどります。各時点で、現物部品と現行の指示書を注文記録の改訂版と照合します。その LEDパネル製造ガイド 監査チェックポイントに変換できる製品レベルの工程順序を示します。
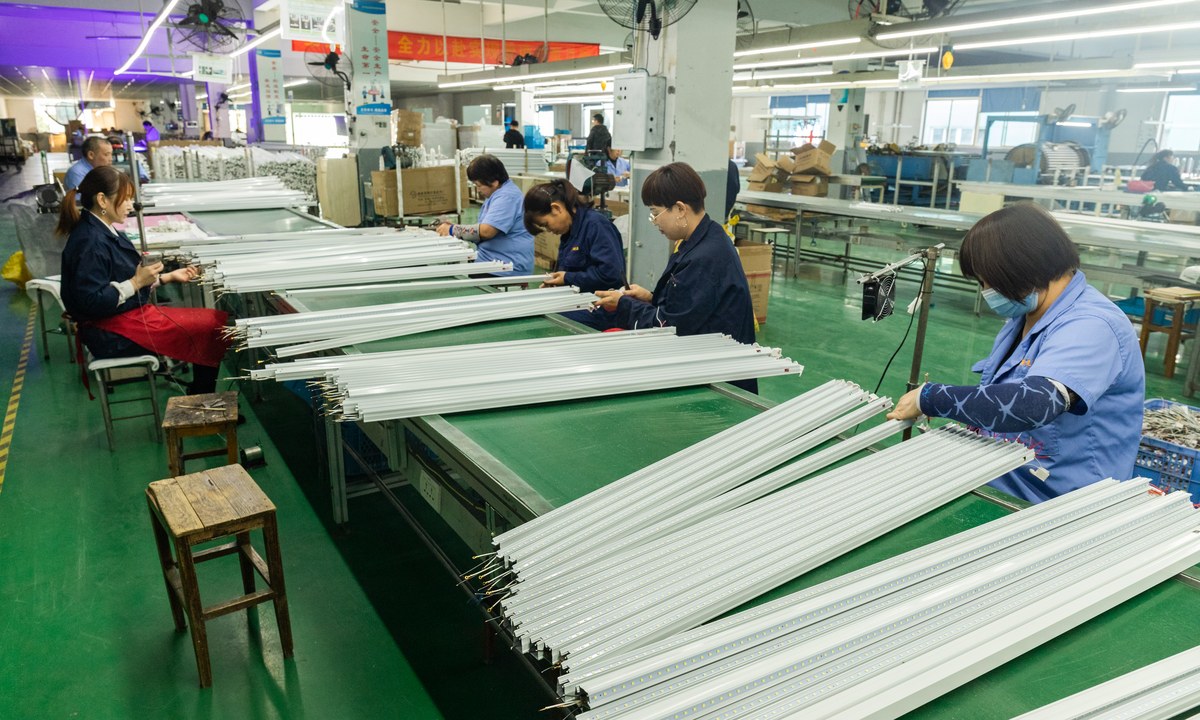
作業ステーションで人員、指示書、設備を検証する
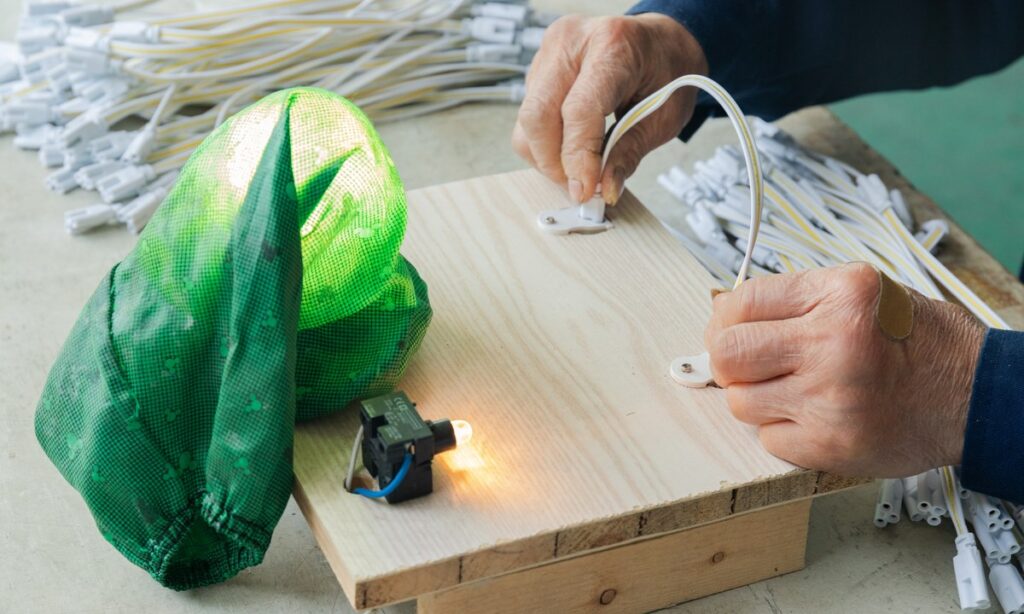
作業が行われる現場で、作業者または検査員に聞き取りを行います。正しい材料、工具、設定、サンプルサイズおよび受入基準をどのように特定しているか、不合格結果が出た場合に何が行われるか、改訂された指示がどのように作業ステーションへ届くかを確認します。回答を、掲示または管理されている文書および最近の記録1件と照合します。
トルク工具、電気安全試験機、積分球、電力計、ゲージおよび環境試験設備について、設備識別情報、適切な測定範囲または能力、校正または検証の状態、ならびに対象製品に使用した方法を記録します。有効な校正ラベルがあっても、計器、治具および試験条件が受入判定する特性に適していることまでは示しません。
試験トレーサビリティと変更管理を双方向で確認する
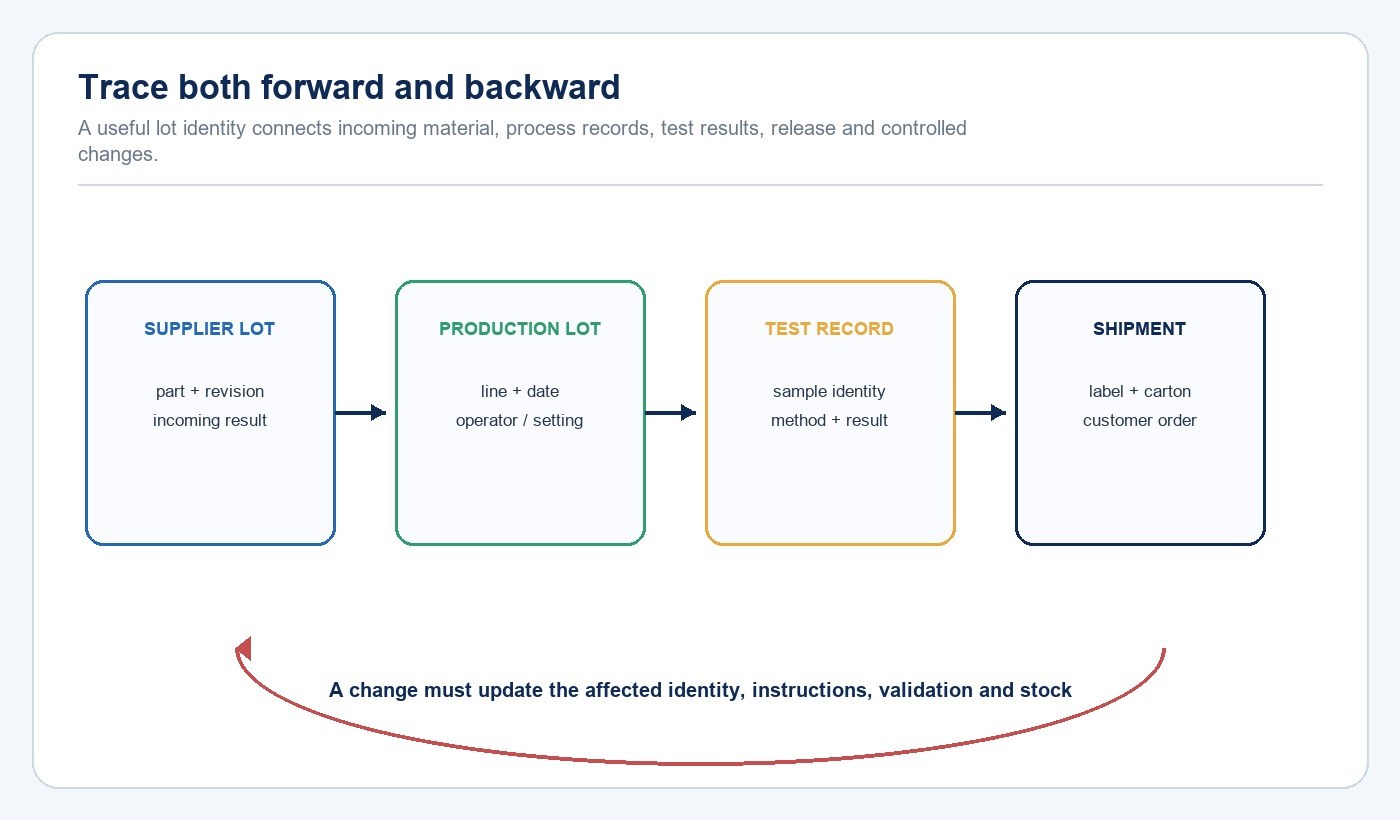
完成品または梱包箱を1つ選び、生産ロット、試験記録、材料払出しおよびサプライヤーロットまで遡って追跡します。次に、受入部品ロットを1つ選び、それを使用した製品および出荷先まで順方向に追跡します。すべての識別情報が完成照明器具に表示されている必要はありませんが、記録の連鎖は一人の記憶に依存せずに解明できる必要があります。
実際の変更を確認します。材料代替、ドライバー改訂、PCB更新、工程移転、新規外注先、梱包変更または是正措置が対象です。影響を受ける仕様および承認を誰が評価したか、どの検証が必要だったか、旧版の材料および文書をどのように管理したか、契約で求められる場合に顧客へ通知したかを確認します。
検査とサンプリングを正しくレビューする
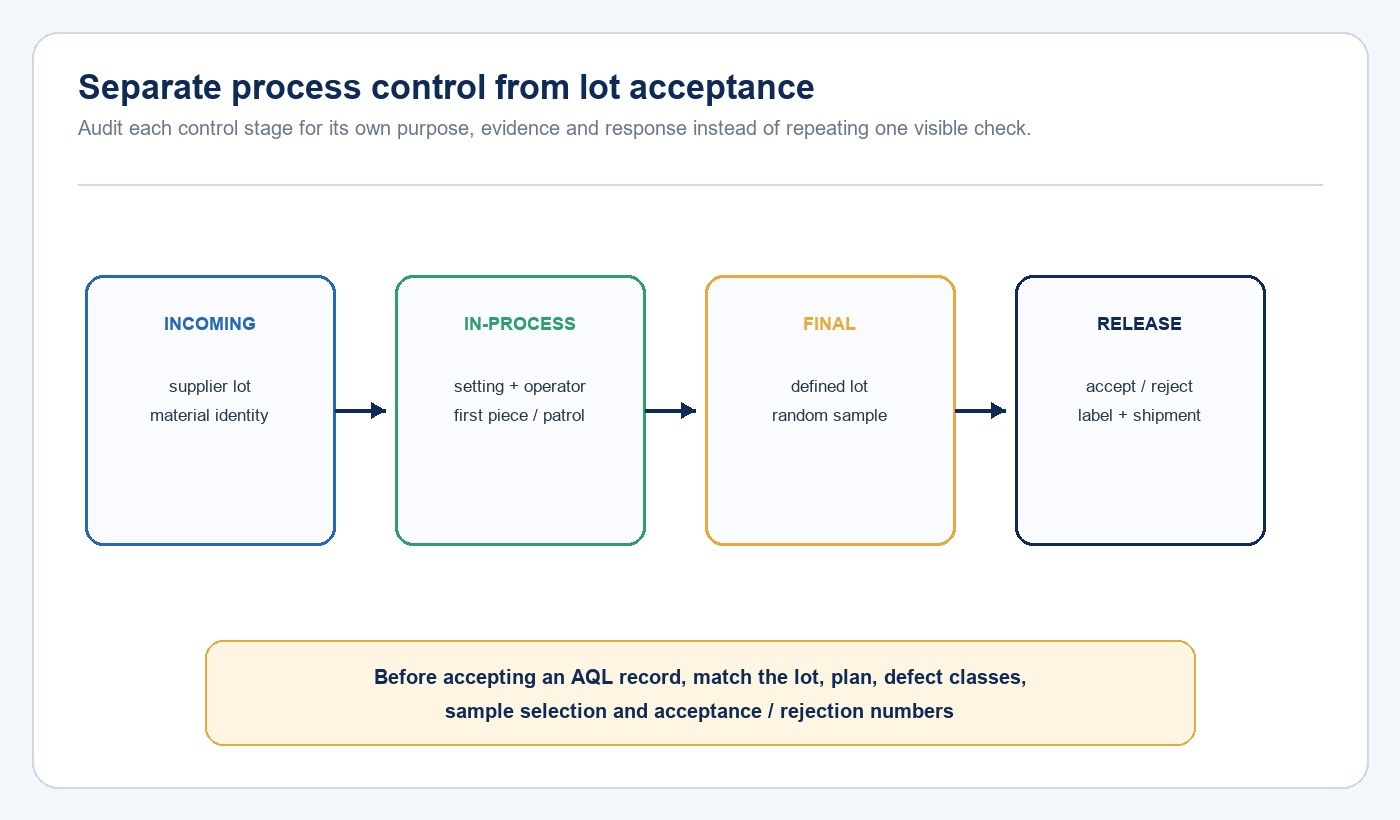
工程管理と最終受入を区別します。受入検査は不適切な材料から工程を守り、工程内検査は管理された作業がその管理限界内に維持されていることを確認し、最終検査は指定ロットの出荷判定を支えます。同じ外観検査を3段階で繰り返しても、重要材料、組立および性能特性を管理することと同等ではありません。
ISO 28590は、属性による抜取検査および適切な検査システムの選定に関するISO 2859シリーズを紹介しています。AQLまたはサンプルサイズの記録を解釈する前に、ロット、検査水準または検査方式、該当する場合は通常検査またはきつい検査の状態、不良区分、サンプル選定方法、合格・不合格判定個数を特定します。抜取検査はすべてのユニットの適合を証明するものではなく、工場は管理された処置を行わずに選別不合格品を新しいロットとして再表示してはなりません。
| 管理段階 | 抽出すべき証拠 | 監査上の確認事項 |
|---|---|---|
| 受入 | サプライヤーロット、材料識別、検査結果 | そのロットは承認済み材料まで追跡できますか? |
| 工程内 | 設定、作業者、初品、巡回記録 | 最終試験前のばらつきを何が防いでいますか? |
| 最終 | ロット定義、サンプル選定、欠陥、処置 | サンプルは独立しており、ルールは守られましたか? |
| リリース | ラベル、カートン、数量、承認、出荷 | 出荷許可された識別は、受入済みロットと一致していますか? |
製品表示と証明書を適用範囲ごとに確認する
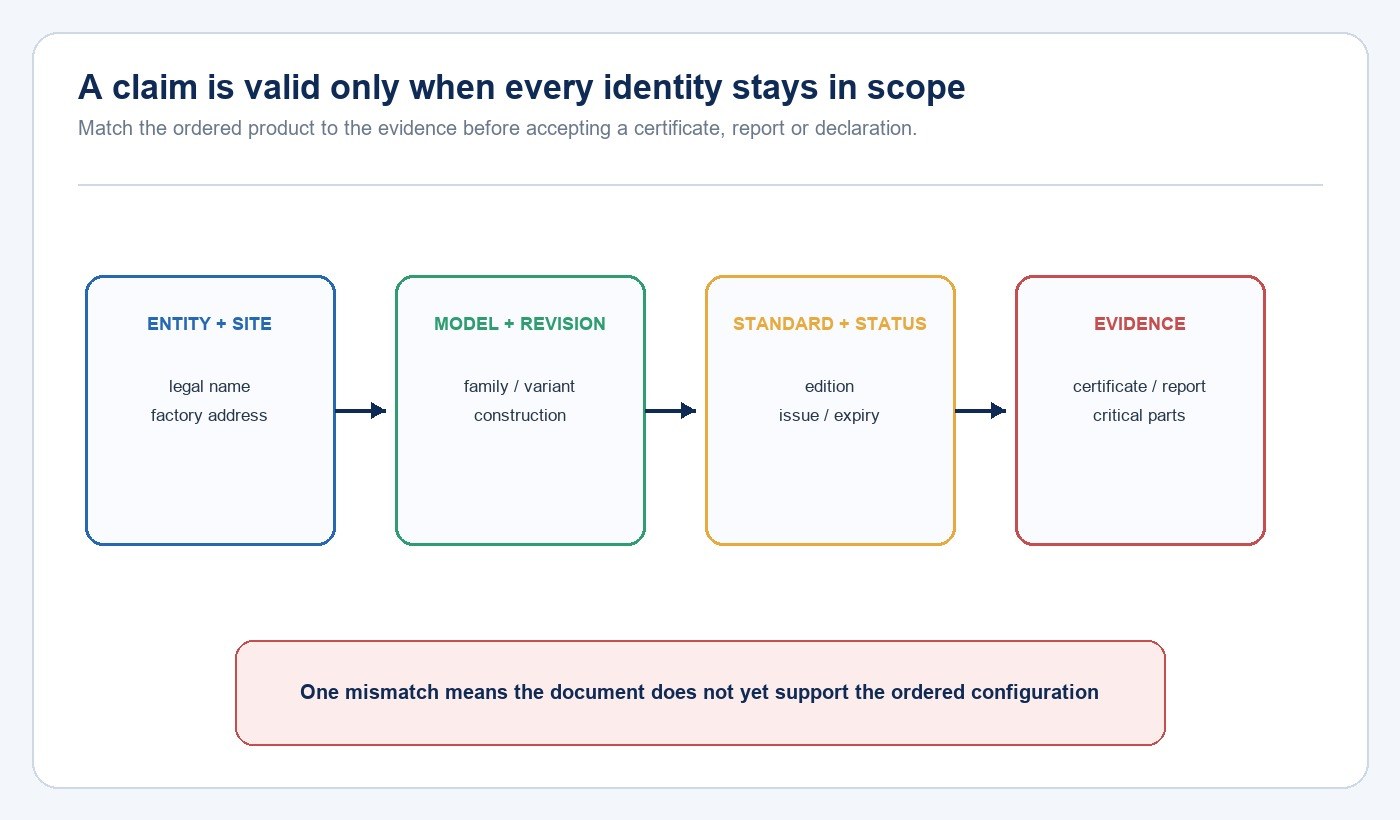
購買および市場参入に影響する表示内容を一覧化します。モデル、電気定格、IPまたはIK分類、調光および制御との互換性、配光測定値、材料、寿命の根拠、規制対象物質、必要な認証マークが含まれます。各表示内容について、正確なモデルまたは製品ファミリー、規格の版、報告書または証明書番号、該当する場合は発行および有効期限の状態、工場所在地、重要部品および許容されるバリエーションを特定します。
IAF CertSearchは、認定を受けたマネジメントシステム証明書について、発行機関由来の検証を提供します。有効なマネジメントシステム証明書は記載された認証範囲を裏付けますが、製品試験報告書の代わりにはならず、掲載されていないモデルが対象に含まれることも証明しません。同様に、製品ファミリーの報告書は、発注した構成および重要部品リストと照合すべきです。
| 表示 | 照合すべき識別 | 裏付け証拠 | よくある監査上の不備 |
|---|---|---|---|
| マネジメントシステム | 法人、拠点、活動範囲 | 有効な認定証明書 | 証明書が別の拠点または範囲に属している |
| 製品安全 | モデル/ファミリー、構造、重要部品 | 証明書および参照試験報告書 | 発注した改訂版が対象に含まれていない |
| 配光特性 | サンプル、運転条件、方法 | 追跡可能な試験記録 | 結果を生産識別に結び付けられない |
| 環境/材料 | 部品、サプライヤー、改訂版 | 宣言書および裏付け報告書 | 証拠が一般的すぎる、または期限切れである |
実施証拠により指摘事項を完了する
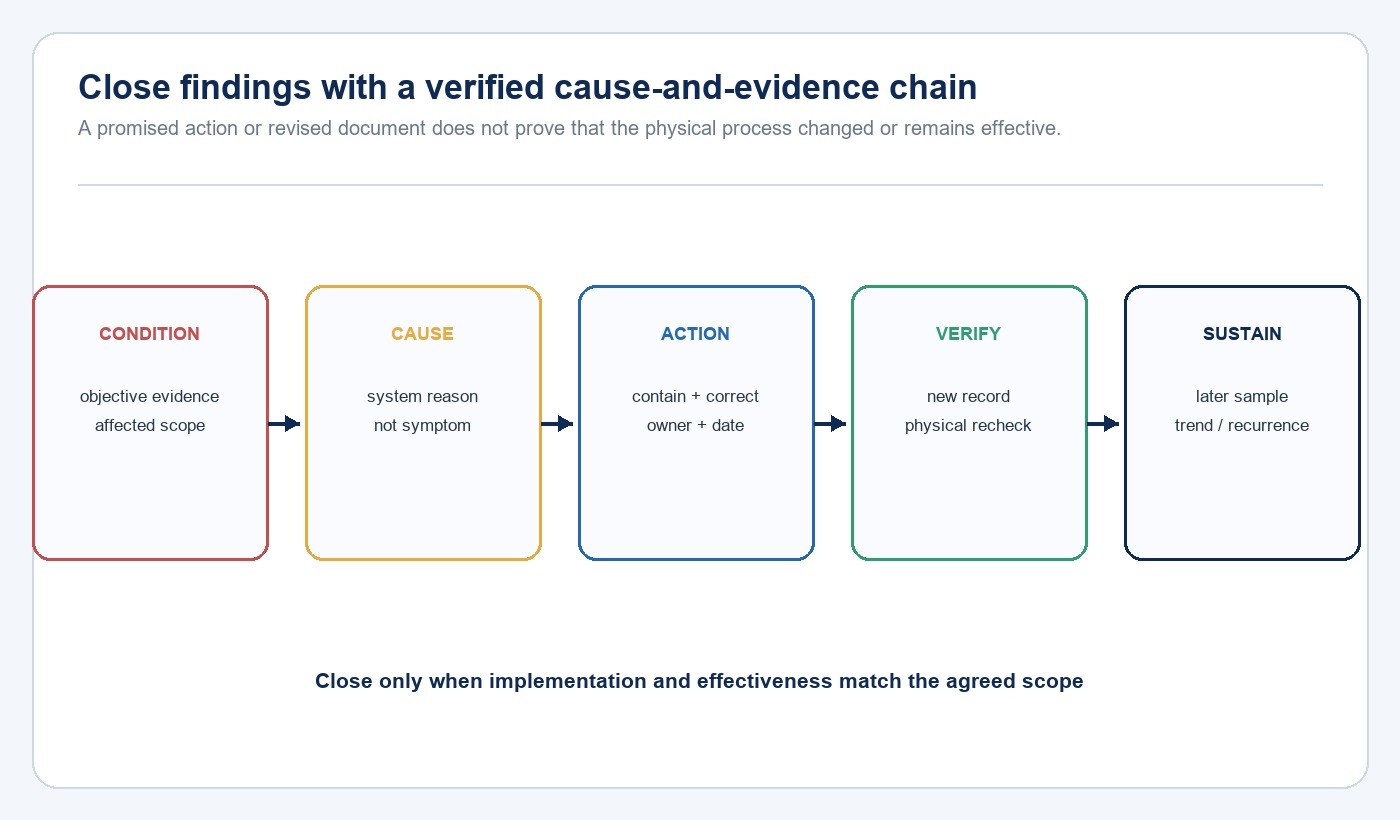
各指摘事項は、客観的証拠で裏付けられた状態として記載し、合意済みの要求事項および影響範囲に関連付けます。即時封じ込め、修正および是正措置を区別します。改訂手順書は対応の一部になり得ますが、完了パッケージには、作業ステーションでの実施、必要に応じた教育または周知、更新済み記録、影響を受ける材料の処置も示す必要があります。
再発リスクが重大な場合は、後日のサンプルまたは生産ロットで有効性を検証します。指摘事項が出荷済み製品、認証範囲、安全性または合意済みの重要特性に影響する場合は、監査を完了する前にエスカレーションおよび顧客への連絡方法を定めます。サプライヤーの対応が迅速だったという理由で、重大な製品リスクを軽微な書類上の問題に置き換えてはなりません。
LED照明工場監査チェックリスト
- 対象範囲に含まれる法人、工場住所、製品ファミリー、工程、下請業者を確認します。
- 監査基準、現行仕様、注文識別を固定します。
- 稼働中または直近の生産品と出荷許可済み在庫から、独立してサンプルを選定します。
- 一つの要求事項を、仕様から材料、作業、試験、出荷まで追跡します。
- 作業者への指示、力量の証拠、設備状態、異常時の対応を検証します。
- 完成品ロットを一つ遡って追跡し、部品ロットを一つ順方向に追跡します。
- 実際の変更と、その検証、承認、旧材料の管理をレビューします。
- ロット、欠陥区分、実際の選定方法に対してサンプリング計画を確認します。
- 法人、拠点、モデル、構造、状態に照らして証明書と報告書を検証します。
- 実施および有効性の証拠がある場合にのみ、指摘事項をクローズします。
以下を使用してください LED照明サンプル評価チェックリスト 監査に代表的な製品サンプルが含まれる場合。 New Lights ダウンロードセンター は公開済みの製品資料を提供し、一方で 産業・倉庫向け照明ソリューション はプロジェクト向け製品の用途リスクを整理するのに役立ちます。監査範囲および対象製品リストは、以下を通じて送付してください。 New Lightsプロジェクトお問い合わせフォーム.
よくあるご質問
ISO 9001証明書は工場監査の代わりになりますか?
いいえ。これは認証されたマネジメントシステムの範囲を裏付けるものですが、バイヤー監査では、当該の工場、製品、注文および購買に必要な管理を確認します。
照明工場監査では、何製品をサンプルにすべきですか?
一律の件数はありません。最もリスクの高い構造、工程、市場、外注先および最近の変更を網羅できるだけの製品ファミリーとロットを選定します。
サプライヤーがすべての監査サンプルを選定すべきですか?
いいえ。準備された事例だけで結果が決まらないよう、監査チームは定義済みの母集団からのサンプル選定を管理すべきです。
工場監査の指摘事項をクローズするには、どのような証拠が必要ですか?
封じ込め、修正、必要に応じた根本原因、実施済み措置、更新済み記録、およびリスクに見合う有効性確認の証拠を用います。
編集部参照資料
- 国際標準化機構 — ISO 19011:2026、マネジメントシステム監査のための指針: https://www.iso.org/standard/19011
- 国際標準化機構 — ISO 28590:2017、属性による抜取検査に関するISO 2859シリーズの序説: https://www.iso.org/standard/64622.html
- 国際認定フォーラム — IAF CertSearch証明書検証: https://www.iafcertsearch.org/services/certificate-search