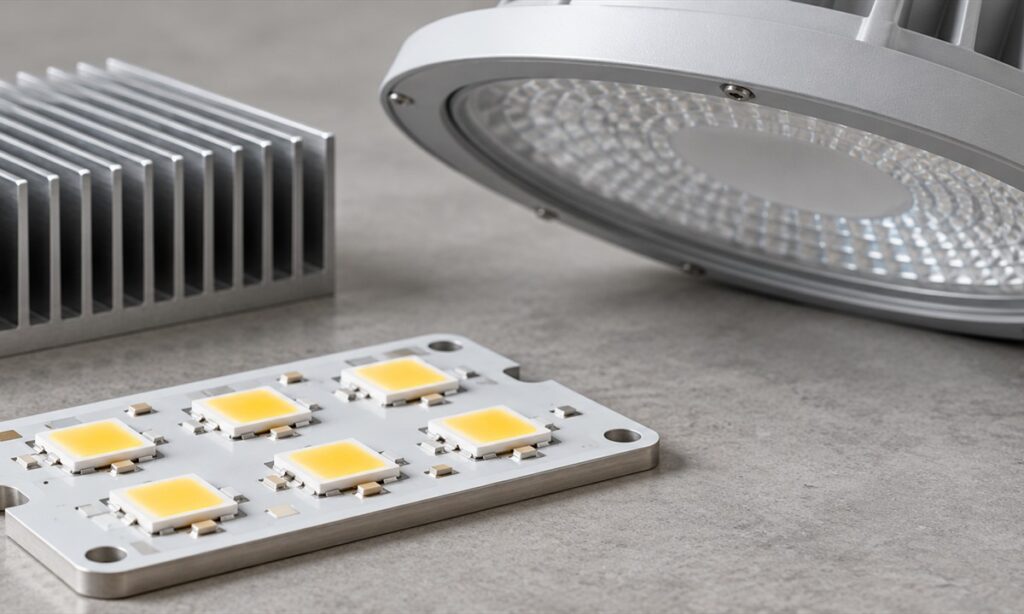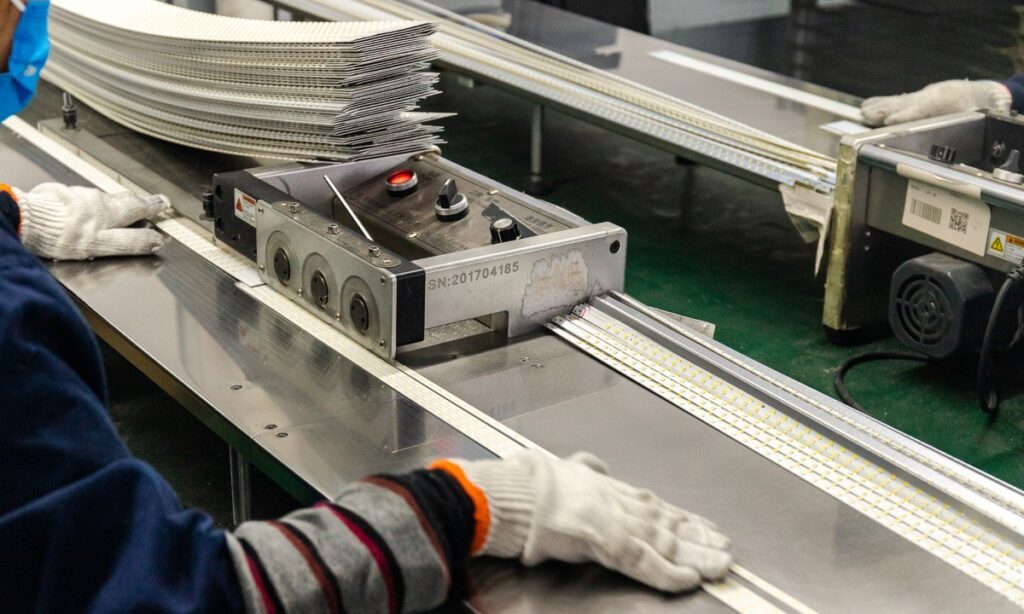

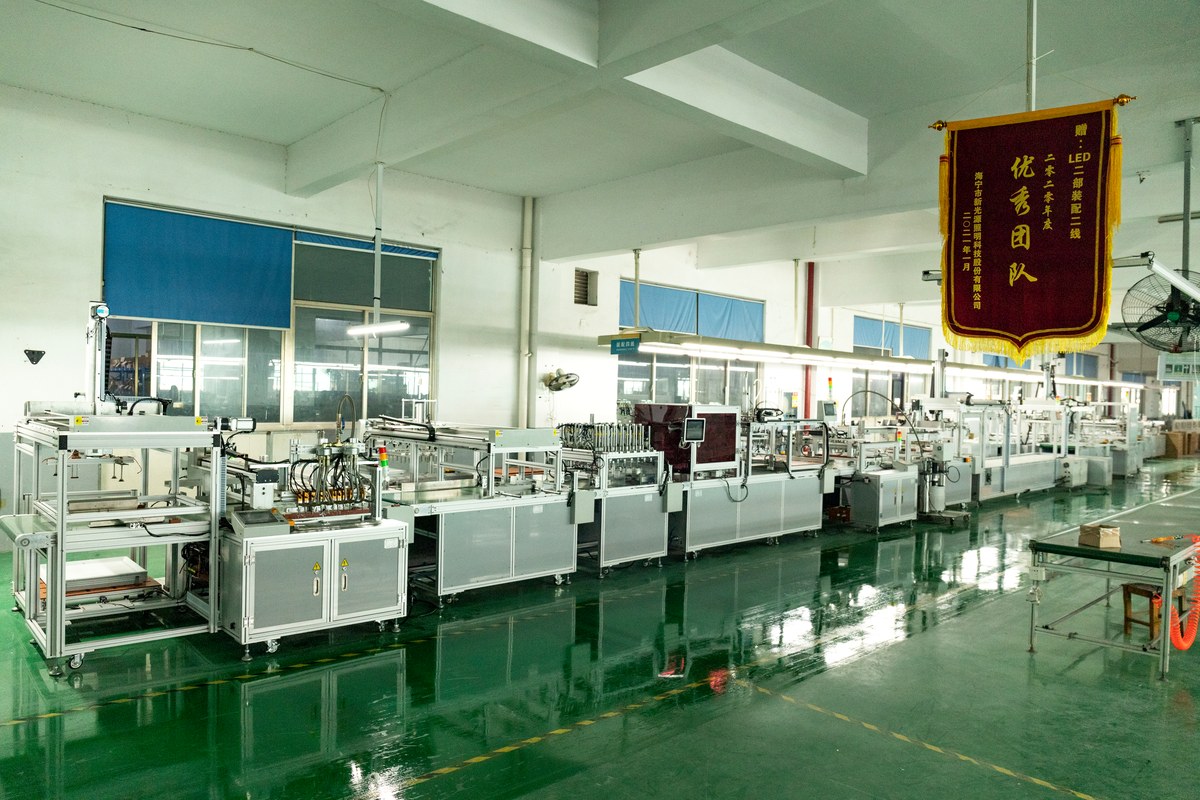
LEDパネルライトは一工程で製造されるものではありません。完成した照明器具は、LED基板、光学層またはレンズ、フレームまたは筐体、ドライバー、配線、コネクターおよび取付部品から構成されます。製造では、電気安全性、配光、色、熱特性および機械的適合を管理しながら、これらの要素を承認済み設計に整合させる必要があります。
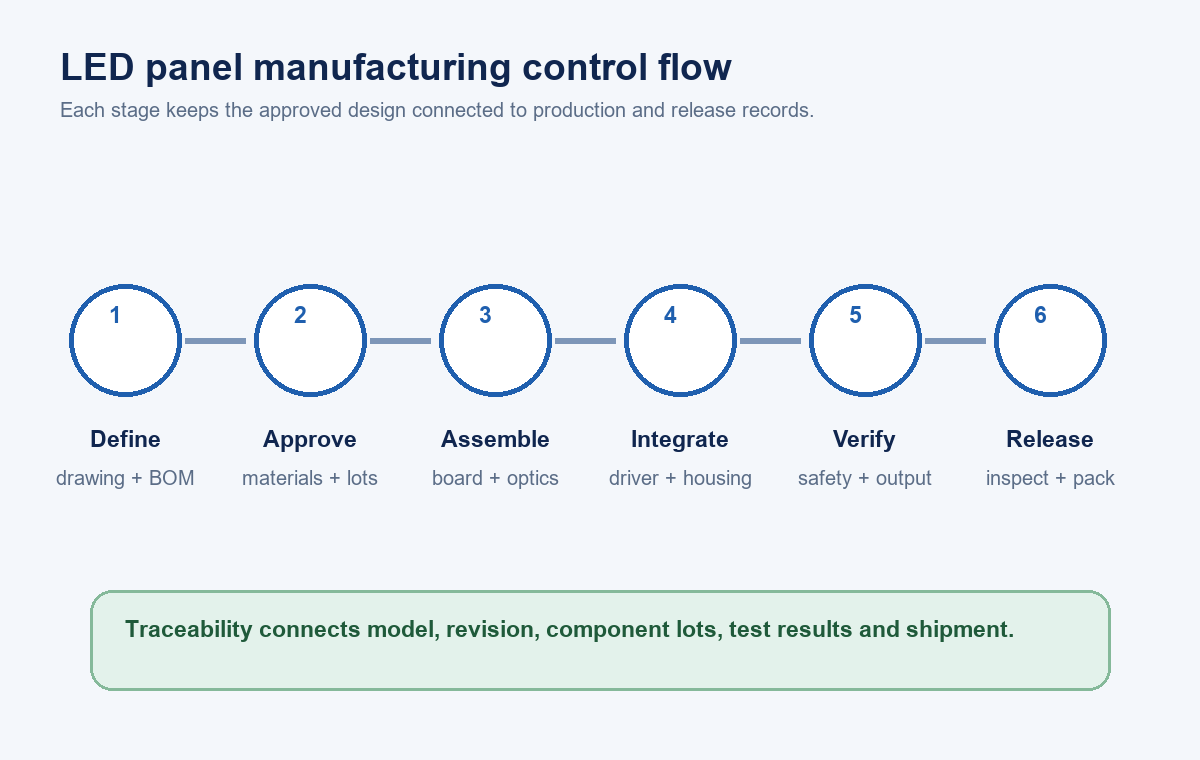
工程は構造によって異なります。エッジライト式パネルは周縁に実装したLEDから光を導き、バックライト式パネルは拡散板の後方にLEDモジュールを配置し、薄型埋込パネルおよび直付けパネルには異なる筐体と取付金具が加わります。それでも、有用な工場管理の流れは一貫しています。製品を定義し、材料を承認し、管理されたサブアセンブリを組み立て、照明器具を完成させ、仕様に照らして試験し、トレーサビリティを保持して、合格品のみを出荷します。
1. 生産前に製品定義を確定する
製造は、ライン上のばらばらな部品ではなく、管理された製品定義から始まります。図面および部品表には、パネル寸法、構造、LED基板、光学スタック、筐体、ドライバー、ケーブル、コネクター、取付方法、ラベルおよび梱包を特定する必要があります。仕様には、定格入力、消費電力、ルーメンおよび色の目標、調光または非常用オプション、環境分類および仕向地市場の要件も定義する必要があります。
この段階が重要なのは、見かけ上は互換可能な部品でも結果を変え得るためです。異なる拡散板は透過率とグレアを変える場合があります。代替ドライバーはフリッカー、力率、調光挙動または熱負荷を変える場合があります。異なるLEDパッケージまたは基板レイアウトは、ルーメン出力、色および電流密度を変化させる場合があります。したがって、調達上の代替品は、生産ロットに投入する前に技術レビューと文書化された承認が必要です。
部品レベルの入門情報が必要な読者は、まず以下を確認できます。 LEDパネルライトとは何か、また主な設計の違い。利用可能な形式を比較する購入者は、以下も閲覧できます。 New Lights LEDパネルライト製品群 また、別のガイドを使用して 商業プロジェクト向けのLEDパネルライトを選定する.
| 管理された入力情報 | 固定すべき項目 | 変更時に想定される代表的な生産リスク |
|---|---|---|
| 機械図面 | 外形寸法、厚さ、穴、許容差および取付インターフェース | 天井への適合不良、フレームの隙間または組立干渉 |
| 部品表 | 承認済みメーカー、部品番号および改訂版 | 未レビューの電気的、光学的または熱的変更 |
| 電気仕様 | 入力、電力、ドライバー出力および制御インターフェース | 不適切な負荷、不安定な動作または制御不適合 |
| 光学仕様 | 光束、CCT、色度許容差、CRIおよび配光 | 目視できるロット間の不整合またはプロジェクト目標の未達 |
| 適合性文書 | 適用される構造、表示および重要部品 | 製品が評価済み構成と一致しなくなる |
| 包装仕様 | 保護、ラベル、数量およびカートン表示 | 輸送中の損傷、誤認または入荷遅延 |
2. 受入材料および重要部品の管理
受入管理では、安全性、性能または組立に影響を及ぼす可能性が最も高い部品に重点を置く必要があります。型式に応じて、LEDパッケージまたは実装済み基板、ドライバー、端子台、内部配線、絶縁材、拡散板、導光板、反射シート、金属フレーム、バックプレート、締結部品および吊下げまたは埋込取付部品が含まれる場合があります。
受入チームは、サプライヤー識別、部品番号、改訂版、数量、外観、主要寸法および必要書類を確認できます。サンプリング計画は、荷受け場で即興的に決めるのではなく、あらかじめ定義すべきです。重要な電気部品については、承認済み部品リストとの照合が必要な場合があります。表面損傷は点灯後に目立つため、光学材料はほこり、傷、湿気および不適切な積み重ねから保護する必要があります。
ロットには、生産工程まで追跡できる識別情報を付与すべきです。後の試験で問題が特定された場合、そのロット参照により、すべてのユニットを同一と扱わずに影響を受けた材料を切り分けることができます。
3. LED基板と電気サブアセンブリを準備する
完成済みのLED基板を受け入れる工場もあれば、表面実装生産で基板を組み立てる工場もあります。SMTを使用する場合、はんだペースト印刷、部品実装およびリフロー設定は、基板設計に合わせて管理されます。検査により、基板を照明器具に組み込む前に、部品の欠落、逆向き、位置ずれまたは不十分なはんだ付けを特定できます。
完成した基板には、その後、電気および点灯検査を実施する場合があります。目的は、基板にまだアクセスできる段階で組立不良を早期に見つけることです。試験限度は製品設計に適合させるべきであり、LEDが点灯するという単純な目視判断に置き換えるべきではありません。
ドライバーの準備は、承認済みの電気構成に従います。リード線、コネクター、ストレインリリーフ、接地部品および絶縁システムは、図面との整合を維持しなければなりません。構成可能な製品ファミリーでは、消費電力、CCT、調光および非常用の各バリエーションが同一ラインで混在しないよう、明確な工程区分と表示が必要です。
4. 光学・機械システムを組み立てる
エッジライト式とバックライト式の製品では、光学構成が異なります。エッジライト式パネルは一般に、周縁のLED、導光板、反射材および拡散板を組み合わせます。バックライト式パネルは、光学空間の後部全体にLEDを配置し、レンズまたは拡散板で間隔と均斉度を制御します。層の順序、向き、表面状態および部品間の距離はいずれも、見た目の結果に影響します。
作業者は、清潔な手袋と保護された作業面で光学部品を扱う必要があります。ほこり、指紋、傷および閉じ込められたフィルムは、明るい点、影または外観不良の原因となる場合があります。保護フィルムについても、明確な剥離工程が必要です。誤ったフィルムを光学スタックに残すと、光出力の低下や目視可能な不良につながる場合があります。
フレーム、筐体、バックプレートは、組立前または組立中に、寸法、仕上げ、平面度、固定箇所を確認します。機械的公差は外観だけでなく、ディフューザーの保持、基板間隔、ドライバー配置、ケーブルのクリアランス、天井グリッド、ブラケット、吊下げキットとの適合性にも影響します。
5. 照明器具の組立を完了する
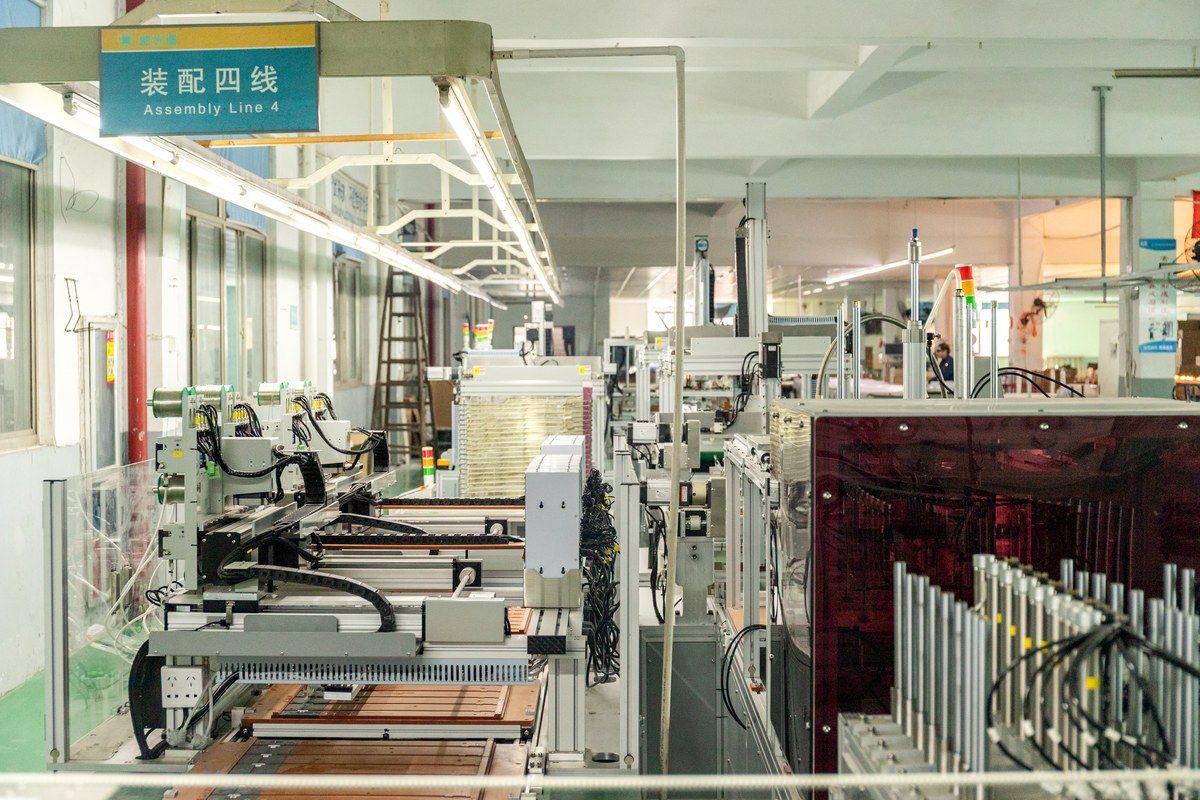
最終組立では、電気・光学・機械の各部を統合します。正確な順序はモデルによって異なりますが、通常はLED基板の位置決め、光学層の取付け、フレームまたは筐体の閉鎖、配線、ドライバーの接続、絶縁およびストレインリリーフの施工、取付アクセサリーの装着、製品ラベルの貼付を含みます。
作業指示書には、コネクターの向き、該当する場合の締結具の種類、トルクまたは締結方法、ケーブル経路、検査ポイントを示す必要があります。治具やポカヨケ機能により向きの誤りを低減でき、バーコードまたはトラベラー記録により完成品を材料ロットおよび生産日と結び付けられます。
外観が非常に似た複数のパネルが同一ラインにある場合、バリアント管理は特に重要です。0–10 Vドライバー、DALIドライバー、非常用パック、または調光ワット数選択式バージョンは、筐体を閉じた後ではほぼ同一に見える場合があります。スキャン、別個の作業指示書、最終ラベル確認は、正しい組立品に誤った識別情報が付与されることを防ぐのに役立ちます。
6. 安全性、電気的性能および光学性能の試験
試験は、製品仕様、仕向地市場、認証文書、および工場管理計画に基づいて選定すべきです。IEC 60598-1は、分類、表示、機械的および電気的構造を含む、照明器具の一般要求事項と試験を規定しています。一方、北米向けプロジェクトでは、UL 1598などの規格や、照明製品に使用されるLED機器に関する要求事項が関係する場合があります。実際の市場に適用される版および認証ルートを確認する必要があります。
生産ラインの安全確認には、構造およびプログラムで必要とされる場合、保護接地導通、耐電圧または極性の確認を含めることがあります。電気的確認では、入力電力、電流、力率および動作挙動を承認済みの限度値と比較できます。機能確認では、意図した仕様バージョンが起動し、安定して動作し、制御インターフェースに正しく応答することを確認すべきです。
光学的検証は別個の作業です。ANSI/IES LM-79-24は、光束、光度分布、色度および報告を含む、固体照明製品の標準化された光学・電気測定手順を示しています。日常的な生産スクリーニングと正式な試験所測定は目的が異なります。管理計画では、全数、ロットサンプリング、または認定時のいずれで確認する特性かを定義すべきです。
| 検証項目 | 確認できる事項 | 購入者が要求できる記録 |
|---|---|---|
| 外観および寸法検査 | 製品は完成しており、清浄で、図面許容差内にありますか? | 検査基準およびロット結果 |
| 該当する場合の接地または耐電圧チェック | 組み立てられた電気的構造は、必要な生産試験を満たしていますか? | 試験方法、判定限度、設備IDおよび結果 |
| 入力電力および動作電流 | 組み立て済みユニットは電気仕様に適合していますか? | モデルおよびロット別のサンプルまたはライン試験記録 |
| 光束および発光効率 | 測定出力は、明記された条件下で宣言目標を満たしていますか? | モデル識別情報および条件を記載した試験所報告書 |
| CCT、色度およびCRI | 色はプロジェクト要件の範囲内で管理されていますか? | 色度データおよび受入公差 |
| 配光および均斉度 | パネルは意図した配光パターンを生成していますか? | 測光レポートまたは承認済み比較方法 |
| 調光、センサーまたは非常用機能 | 構成されたバリアントは、指定されたインターフェースで動作しますか? | 対象バリアントの機能試験記録 |
7. 適切な段階で熱的および信頼性エビデンスを活用する
短時間の点灯試験だけでは、長期性能を立証できません。そのため、製品開発および認定には、熱測定、異常状態確認、スイッチングサイクル、耐久試験、環境曝露、または部品レベルの信頼性エビデンスを含める場合があります。プログラムは、構造、想定環境、宣言定格および市場要件を反映すべきです。
LEDの出力、色、ドライバー寿命および材料挙動は温度に依存するため、熱的レビューは重要です。測定位置および限度値は、設計計画および適合性計画に基づく必要があります。位置、周囲条件、安定化方法および合格限度値が定義されていない温度測定値は、サンプル間で比較することが困難です。
サプライヤーを評価する際は、認定エビデンスが生産モデルにどのように結び付くかを確認してください。モデルコード、ドライバー、LED基板、筐体、光学システムおよび改訂版を識別できる必要があります。重要部品が変更された場合、変更管理プロセスで、必要なレビュー、試験および顧客への連絡内容を決定すべきです。
8. 検査、梱包およびロット出荷判定
最終検査では、梱包前に製品の識別情報と仕上がりを確認します。一般的な確認項目には、ラベルの正確性、表面状態、フレームの適合、アクセサリー、保護フィルム、ケーブルおよびコネクターの状態、動作機能、カートン内容物が含まれます。承認サンプルと作業指示書で外観上の許容限度を定め、シフトやロット間で一貫した判断を維持する必要があります。
梱包は、積み重ねおよび輸送中にディフューザー、角部、フレームおよび付属品を保護する必要があります。カートンラベルは製品および発注書と一致させ、内装保護材は製品の動きや表面接触を防ぐ必要があります。混在バリアントでは、パレット化後に製品を識別できない場合があるため、カートン単位の識別が不可欠です。
出荷承認記録では、購入注文、モデル、改訂版、生産日、数量、検査結果、材料または試験の参照情報を結び付けることができます。購入者は LED照明サンプル評価チェックリスト を用いて量産前に承認済みの基準を確立し、その後、同一モデルと証拠に基づいて受入検査を整合させることができます。 LED製品コンプライアンス文書チェックリスト 商取引上の判断とともに扱うべき文書の整理に役立ちます。
工場レビューで購入者が確認すべき事項
工場見学は、管理された投入品から出荷承認記録まで、現行モデル1機種を追跡する場合に最も有用です。承認済み図面と部品表から始め、作業指図、ライン上の材料、ラベル、試験限度、梱包済み製品と照合します。これにより、単に利用可能な設備を示すのではなく、工程が製品識別を維持しているかを確認できます。
受入ロットの識別方法、代替品の承認方法、バリアントの分離方法、試験設備の保守方法、不合格品の隔離方法、是正措置の完了方法を確認してください。トレーサビリティの事例を双方向で1件確認します。完成カートンから生産・材料記録へ遡る方向と、部品ロットから使用された完成品ロットへ追う方向です。
New Lightsの生産およびプロジェクト支援能力をより広くご確認いただくには、 工場・製造。パネルライトの仕様、サンプル計画、またはOEM/ODM要件についてご相談の場合は、 New Lightsチームへお問い合わせください 対象市場、取付形式、数量および必要書類とともに。
よくあるご質問
LEDパネルライト製造の主な工程は何ですか?
一般的な管理工程は、製品定義、受入材料承認、LED基板および電気的準備、光学・機械組立、最終統合、安全・性能試験、最終検査、梱包およびロット出荷判定です。
エッジライト型とバックライト型のLEDパネルは同じ方法で製造されますか?
いいえ。電気的・機械的・品質管理は共通していますが、光学構造は異なります。エッジライトパネルは周辺部のLEDと導光システムを使用し、バックライトパネルはディフューザーの背面にLEDを配置し、多くの場合、配光を整えるレンズを備えます。
最終検査に点灯試験だけで十分ですか?
いいえ。基本動作は確認できますが、製品識別、電気的安全性、入力特性、色、光束出力、配光、寸法、制御機能または必要書類までは確認できません。受入計画では、正確なモデルおよび市場に対する確認項目を定義すべきです。
バイヤーはどのような製造記録を要求すべきですか?
有用な記録には、管理図面および部品表、承認済み部品リスト、受入検査、製造指示票またはロット識別、試験結果、校正状態、最終検査および変更管理履歴が含まれます。必要な一式は、プロジェクトおよび適合性ルートによって異なります。
バイヤーは提案された部品代替をどのように評価すべきですか?
提案部品と承認済み部品を、電気的、光学的、熱的、機械的および適合性への影響について比較してください。代替部品を生産に導入する前に、レビュー、必要な再試験、顧客承認および改訂変更を記録してください。