
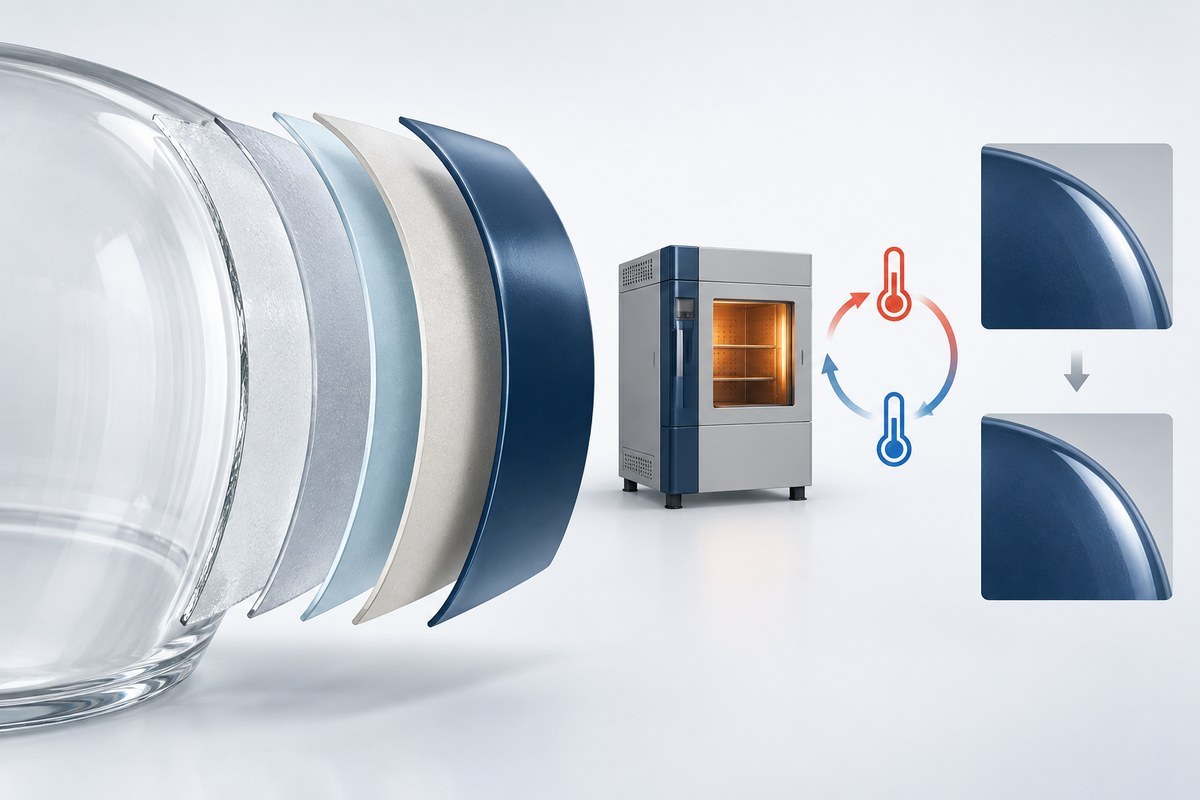
Une température telle que 100°C ne permet pas de déterminer si un revêtement de peinture appliqué par pulvérisation sur une ampoule se fissurera, se décollera ou changera de couleur avec le temps. La durabilité relève du système complet : le substrat, la préparation, l'apprêt, la couche de couleur, l'épaisseur du film, le durcissement, la température réelle de la pièce, les cycles thermiques et l'environnement environnant.
La décision pratique consiste à qualifier un procédé de revêtement spécifié sur des pièces finies représentatives, par rapport à un profil de fonctionnement défini. Mesurez la pièce avant et après exposition, fixez les limites d’acceptation avant l’essai et dissociez les résultats d’aspect de l’approbation électrique ou de sécurité du produit.
Commencer par le système de revêtement exact
Des appellations telles qu’acrylique, époxy, polyuréthane ou silicone désignent de grandes familles de matériaux, et non une température nominale applicable à une pièce finie. Les formulations d’une même famille peuvent utiliser des liants, pigments, charges, additifs et mécanismes de polymérisation différents. Les conditions d’application peuvent modifier le film final autant que le nom du produit.
Avant d’aborder la résistance à la chaleur, établissez précisément l’identité de chaque couche et étape du procédé :
- matériau et qualité du substrat ;
- méthode de nettoyage et de préparation de surface ;
- prétraitement et primaire, le cas échéant ;
- fabricant de la couche colorée, code produit et lot ;
- épaisseur cible du film sec et plage autorisée ;
- programme d’évaporation des solvants et de cuisson ;
- la méthode de retouche et le nombre de couches autorisé.
ISO 3248:2016 décrit une méthode permettant de déterminer comment un système de revêtement réagit à une température spécifiée, notamment par des variations de brillance ou de couleur et des défauts tels que le cloquage, la fissuration ou le décollement. Son domaine d’application illustre le point essentiel : l’essai s’applique à un système de revêtement défini dans des conditions établies, et non à une appellation de peinture non spécifiée.
Adapter la méthode d’essai au substrat
L’interface entre le revêtement et la pièce est souvent le point de départ de la défaillance. L’huile, la poussière, l’humidité, l’oxyde, l’agent de démoulage ou les résidus de manipulation peuvent réduire l’adhérence. Le verre, l’acier, l’aluminium et les polymères réagissent également différemment au nettoyage, à l’abrasion, au prétraitement chimique et à la chaleur.
ASTM D2485-22 évalue des revêtements résistants à la chaleur appliqués sur des surfaces en acier. Cette norme peut aider à cadrer les essais à température élevée pour ce substrat, mais son champ d’application ne doit pas être étendu automatiquement à l’enveloppe en verre d’une ampoule ou à une pièce de lampe en polymère. L’éprouvette, la préparation et la méthode doivent correspondre à la construction réelle.
ASTM D3359-23 utilise des procédures d’essai au ruban adhésif pour évaluer l’adhérence de revêtements relativement ductiles sur des substrats métalliques. ASTM précise que la méthode indique si un niveau minimal d’adhérence est atteint ; elle ne fournit pas une valeur absolue de résistance de liaison et ne distingue pas les faibles différences à forte adhérence. La technique de l’opérateur, le ruban, la température et l’humidité peuvent affecter le résultat. Les pièces courbes, fragiles, transparentes ou non métalliques peuvent nécessiter une autre méthode convenue.
| Pièce ou élément de preuve | Ce qu’il peut établir | Ce qui reste à définir |
|---|---|---|
| Fiche technique du fournisseur de revêtement | Limites du matériau candidat et instructions d’application | Si la pièce finie exacte répond aux critères du projet |
| Panneau plat préparé | Criblage de la formulation et du procédé sur un substrat contrôlé | Courbure, épaisseur locale du film et conditions thermiques propres à la lampe |
| Ampoule ou pièce finie représentative | Comportement de la construction spécifiée selon le profil d’essai | Variations de production et maîtrise du procédé à long terme |
| Classement d’adhérence | État de l’interface film-substrat ou entre couches | Couleur, brillance, fissuration, émissions et sécurité électrique |
| Inspection visuelle | Défauts visibles dans les conditions d’inspection choisies | Dommages cachés aux interfaces et exigences non liées du produit |
Cette hiérarchie des preuves évite un raccourci courant : considérer la fiche technique d’un matériau ou un résultat obtenu sur un seul panneau plat comme une preuve pour toutes les géométries d’ampoules peintes.
Mesurer la température réellement subie par le revêtement
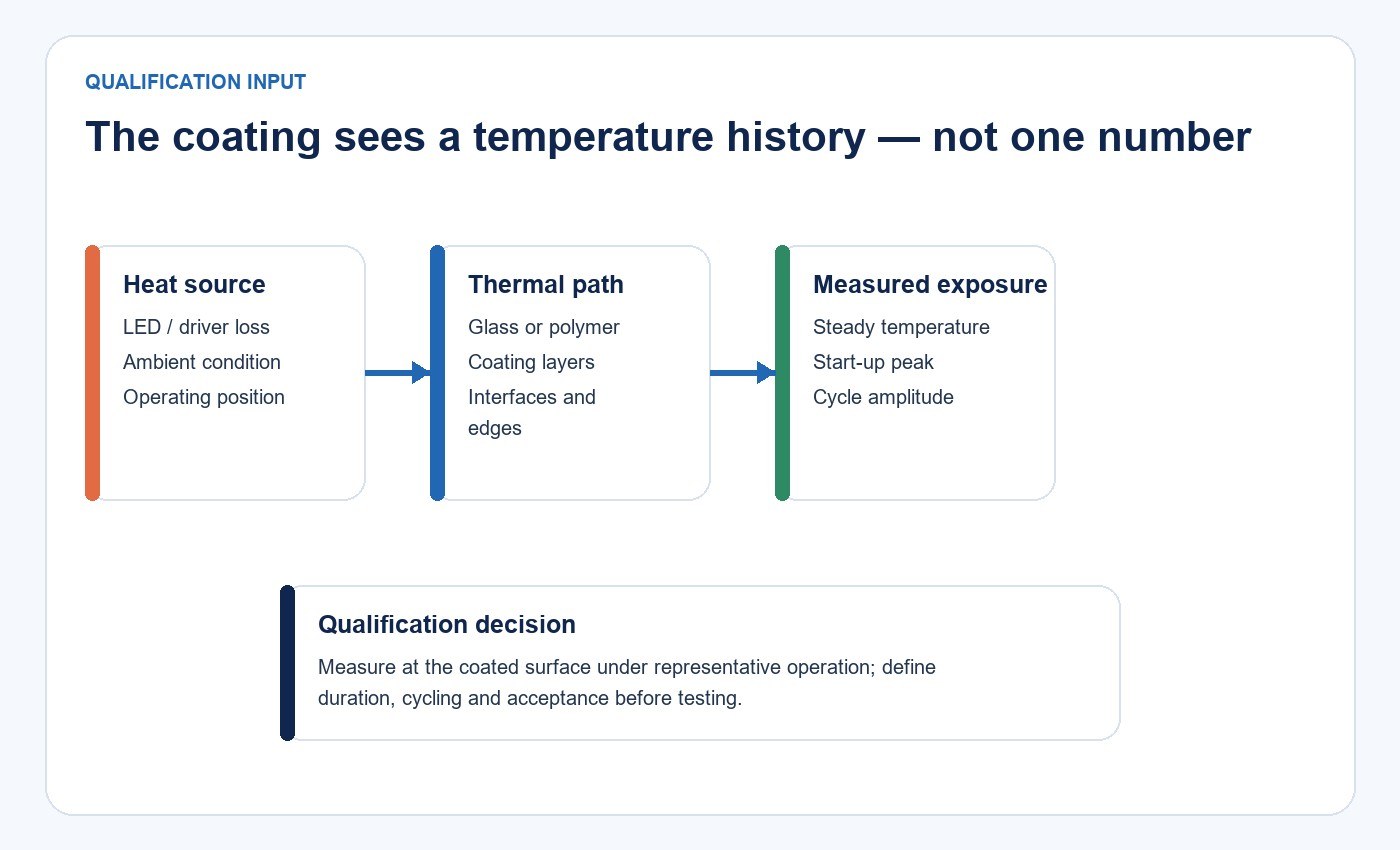
La puissance de la lampe et la température ambiante n’indiquent pas la température du revêtement. La chaleur peut se concentrer près du moteur lumineux, du culot, du driver, du joint adhésif, de la structure de support ou d’une zone à circulation d’air limitée. L’orientation, le luminaire fermé, la douille, la tension, l’état de variation et les surfaces proches peuvent modifier la cartographie des températures.
Un plan d’essai utile commence par des assemblages représentatifs utilisés dans la configuration prévue. Consignez le modèle, la condition d’entrée, la température ambiante, le flux d’air, l’orientation de montage, le luminaire fermé et le critère de stabilisation. Identifiez les points de mesure et les méthodes de fixation afin qu’un autre technicien puisse reproduire la cartographie.
Ne fondez pas le profil d’exposition sur un seul point de mesure pratique. La zone revêtue la plus chaude peut être petite, et son emplacement peut changer lorsque la lampe est montée culot vers le haut, enfermée ou utilisée avec un réglage différent. Lorsque plusieurs configurations sont autorisées, testez la combinaison autorisée la plus défavorable ou définissez les configurations exclues.
Le document associé Guide de gestion thermique et de validation de la durée de vie des LED explique comment distinguer les mesures de température, les preuves relatives aux composants et les affirmations de durée de vie du produit complet.
Distinguer la chaleur continue, les pics et les cycles thermiques
Un revêtement peut supporter une brève excursion, mais se modifier lors d’un maintien prolongé. Il peut aussi rester stable à température constante, mais échouer après des cycles répétés de chauffage et de refroidissement. Le revêtement et le substrat se dilatent à des vitesses différentes ; chaque cycle peut donc ajouter des contraintes à l’interface ou au film.
Définissez le profil d’exposition en termes reproductibles :
- température de fonctionnement continue et durée ;
- température de pointe autorisée et durée de pointe ;
- vitesses de montée et de descente en température ;
- périodes de maintien à haute et basse température ;
- nombre de cycles ;
- état sous tension ou hors tension ;
- intervalles d’inspection et de conditionnement ;
- l’humidité, aux UV ou au nettoyage lorsque l’application l’exige.
Une observation brève sous tension est utile pour détecter les défauts précoces, mais elle ne doit pas être convertie en années de service attendues sans relation d’accélération validée. Une réussite signifie uniquement que l’éprouvette a satisfait aux critères convenus pour le profil indiqué.
Définir la défaillance et l’acceptation avant les essais
« Absence de fissuration ou de décoloration » n’est pas assez précis pour l’approbation d’un fournisseur. Deux inspecteurs peuvent ne pas être d’accord sur une microfissure, un soulèvement en bordure, une variation de brillance ou un décalage de couleur. Le plan d’essai doit nommer chaque mode de défaillance, la manière dont il est mesuré et la variation maximale acceptable.
| Mode de défaillance | Inspection ou mesure | Question de décision |
|---|---|---|
| Fissuration, craquelage ou cloquage | Inspection visuelle contrôlée avec éclairage et grossissement définis | Un défaut est-il autorisé, et sur quelle surface ? |
| Décollement ou soulèvement des bords | Méthode d’adhérence convenue avant et après l’exposition | Quelle classe est requise à chaque étape ? |
| Changement de couleur | Mesure instrumentale à des emplacements fixes, complétée par un contrôle visuel | Quelle équation colorimétrique et quelle tolérance s’appliquent ? |
| Changement de brillance | Même géométrie, même instrument et même conditionnement avant et après exposition | Quelle modification affecte l’aspect prévu ? |
| Ramollissement, transfert ou poissage | Méthode définie de contact ou de dureté, à un temps de conditionnement indiqué | La surface doit-elle retrouver son état après refroidissement ? |
| Odeur, résidu ou interaction | Évaluation des matériaux et de la sécurité spécifique à l’application | La condition déclenche-t-elle des essais supplémentaires ? |
ASTM D2244-25 couvre le calcul de faibles différences de couleur à partir de coordonnées colorimétriques mesurées par instrument. Cette norme souligne également l’importance de l’accord entre l’acheteur et le vendeur : une même différence numérique peut ne pas avoir la même signification commerciale selon les couleurs, niveaux de brillance et textures. Sélectionnez l’espace colorimétrique, l’illuminant, le réglage de l’observateur, la géométrie de mesure, les emplacements et la tolérance avant d’examiner le résultat.
Les photographies peuvent étayer l’enregistrement lorsque la position de la caméra, l’éclairage, l’exposition, l’échelle et la référence de couleur sont contrôlés. Elles sont moins fiables lorsque les images « avant » et « après » utilisent une balance des blancs ou des reflets différents. Les données instrumentales et une évaluation visuelle contrôlée doivent répondre à des parties différentes de la question d’acceptation.
Établir un protocole de qualification représentatif
Un protocole robuste relie quatre éléments : l’identité de l’éprouvette, l’exposition, les mesures et les limites d’acceptation.
- Choisissez des éprouvettes représentatives. Utilisez un substrat, des lots de revêtement, une épaisseur de film, une polymérisation et des règles de retouche conformes à l’intention de production. Incluez suffisamment d’échantillons pour révéler la variation normale plutôt que de vous appuyer sur une seule pièce exceptionnellement bonne.
- Enregistrez l’état initial. Relevez l’aspect, la couleur, le brillant, l’adhérence et l’épaisseur du film lorsque chaque mesure est applicable. Marquez les emplacements de mesure afin que les mêmes zones soient contrôlées ultérieurement.
- Appliquez l’exposition définie. Reproduisez ou encadrez de manière conservatrice le profil thermique réel, l’orientation et les conditions environnementales.
- Conditionnez et mesurez de nouveau. Indiquez combien de temps la pièce refroidit ou récupère avant chaque inspection. Comparez chaque résultat au critère convenu à l’avance.
- Examinez les défaillances et les écarts. Consignez les échantillons défaillants, les écarts de procédé, les nouveaux essais et toute modification de matériau ou de procédé. N’intégrez pas une construction modifiée au résultat initial.
Prenez l’exemple d’une ampoule globe décorative prévue pour un luminaire fermé. Un essai sur banc à l’air libre peut montrer une température de revêtement acceptable, tandis que le luminaire fermé produit un point chaud plus élevé à proximité du culot. Si le produit peut aussi être installé culot vers le haut, cette orientation peut encore modifier les flux thermiques internes. La matrice de qualification doit soit couvrir ces conditions autorisées, soit rendre les exclusions explicites. C’est pourquoi une simple phrase indiquant « résistant à 100°C » est moins utile qu’une enveloppe de fonctionnement reproductible.
Maîtriser la production après qualification
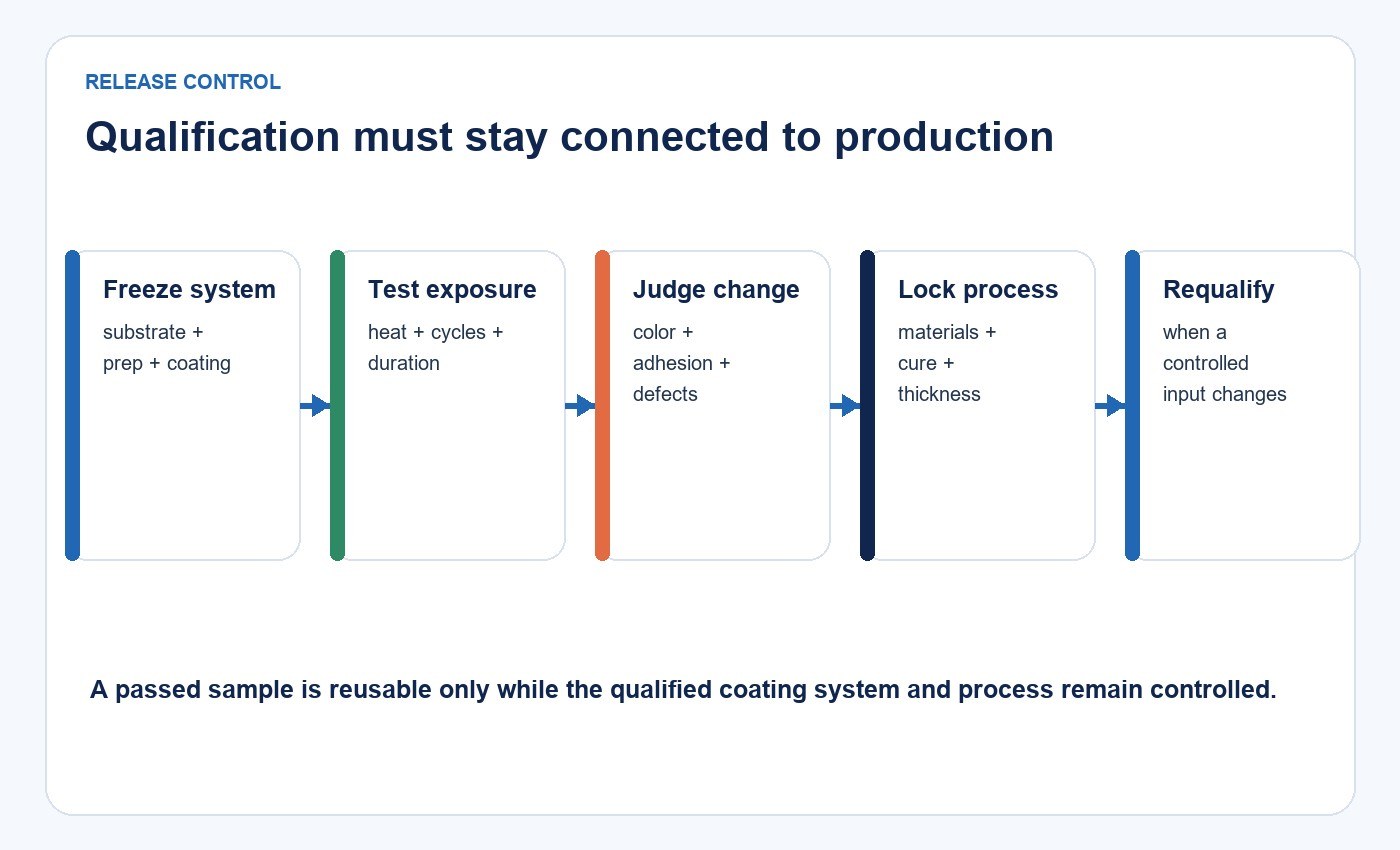
La qualification répond à la question de savoir si des éprouvettes définies ont satisfait à des critères définis. Le contrôle de production vérifie si les lots ultérieurs représentent toujours ces éprouvettes.
Les contrôles utiles peuvent inclure l'identité et la durée de conservation du revêtement, la propreté du substrat, la viscosité ou les matières solides le cas échéant, les paramètres de pulvérisation, le temps d'évaporation, l'épaisseur du film sec, le profil de cuisson, l'inspection de l'aspect et des contrôles périodiques d'adhérence ou thermiques. Les modifications de pigment, liant, primaire, substrat, équipement, cuisson ou retouche doivent déclencher une revue, car elles peuvent modifier le comportement thermique même si la couleur visible correspond initialement.
Pour une sélection de produits plus large, consultez la Catégorie d’ampoules LED et le solution d’éclairage résidentiel et décoratif. La sélection du modèle doit s’appuyer sur les données produit publiées et un échantillon représentatif ; ce guide de revêtement ne remplace ni l’un ni l’autre.
Distinguer la durabilité de l’aspect de la sécurité du produit
Un revêtement peut rester adhérent et visuellement acceptable alors que d’autres risques liés au produit restent non résolus. Une température élevée peut affecter les émissions, l’inflammabilité, l’isolation électrique, la transmission lumineuse, les adhésifs ou les composants proches. Les exigences applicables dépendent de l’emplacement du matériau, de la construction du produit et du marché de destination.
Utilisez des essais thermiques de revêtement pour répondre aux questions concernant le revêtement. Les décisions relatives à l'électricité, au feu, aux produits chimiques et à la certification des produits exigent leurs propres normes applicables, des essais qualifiés lorsque requis et des enregistrements liés à la construction exacte.
Liste de contrôle des preuves du fournisseur
Avant d’approuver une ampoule peinte ou un composant de lampe pour un service à température élevée, demandez :
- spécification exacte de la pièce, du substrat et de la préparation de surface ;
- fabricant du revêtement, code produit, couleur, primaire et séquence des couches ;
- épaisseur cible du film sec et tolérance de production ;
- programme de cuisson et relevé de la température réelle de la pièce ;
- cartographie de température de la pièce finie et cycle de service prévu ;
- protocole de maintien en température et de cycles thermiques avec nombre d'échantillons ;
- photos de référence et après exposition, relevés d’adhérence, de couleur, de brillance et de défauts ;
- limites d’acceptation et traitement des échantillons non conformes ;
- les preuves environnementales et de sécurité requises par l’application ;
- contrôles de production, traçabilité et règles de gestion des modifications.
Si vous préparez une exigence de qualification du revêtement, contactez New Lights avec la pièce, le substrat, la spécification du revêtement, les conditions de fonctionnement et les dossiers d’essais disponibles.
Questions fréquemment posées
100°C est-il automatiquement trop élevé pour le revêtement d’une ampoule peinte ?
Aucune conclusion universelle ne peut être tirée de cette seule température. Le résultat dépend du système de revêtement complet, de la durée d’exposition, des cycles, du substrat et de l’environnement. Testez des pièces représentatives selon des critères convenus.
Une fiche technique de peinture haute température qualifie-t-elle l’ampoule finie ?
Non. Il s'agit d'un élément de preuve de présélection. Confirmez la signification de la valeur indiquée par le fournisseur, puis validez le revêtement spécifié tel qu'appliqué sur la pièce réelle selon le profil thermique de la lampe.
Un essai sous tension de 72 heures est-il suffisant ?
Cela peut révéler des défauts précoces, mais ne prédit pas à lui seul le service à long terme. Utilisez-le comme étape de criblage définie, sauf si une qualification plus large et un modèle d’accélération validé étayent une conclusion à plus long terme.
Comment évaluer le changement de couleur ?
Utilisez des conditions visuelles contrôlées et, lorsque cela est approprié, des mesures instrumentales à des emplacements fixes. Convenez de la méthode de calcul, des réglages de mesure et de la différence acceptable avant l’essai.
Pourquoi les cycles peuvent-ils causer des dommages alors qu’une chaleur constante n’en cause pas ?
Le revêtement et le substrat peuvent se dilater et se contracter dans des proportions différentes. Des variations répétées de température peuvent engendrer des contraintes qu’un maintien à température constante ne reproduit pas.
Sources éditoriales
- ISO 3248:2016, Peintures et vernis — Détermination de l’effet de la chaleur: https://www.iso.org/standard/64818.html
- ASTM D2485-22, Méthodes d’essai normalisées pour l’évaluation des revêtements destinés à un service à haute température: https://store.astm.org/d2485-22.html
- ASTM D3359-23, Méthodes d’essai normalisées pour l’évaluation de l’adhérence par essai au ruban adhésif: https://store.astm.org/standards/d3359
- ASTM D2244-25, Pratique normalisée pour le calcul des tolérances de couleur et des différences de couleur à partir de coordonnées colorimétriques mesurées instrumentalement: https://store.astm.org/d2244-25.html