
Una temperatura come 100°C non può stabilire se un rivestimento verniciato di una lampadina si creperà, si staccherà o cambierà colore nel tempo. La durabilità riguarda il sistema completo: substrato, preparazione, primer, strato di colore, spessore del film, cura, temperatura effettiva del componente, cicli termici e ambiente circostante.
La decisione pratica consiste nel qualificare un processo di rivestimento specificato su componenti finiti rappresentativi rispetto a un profilo operativo definito. Misurare il componente prima e dopo l’esposizione, stabilire limiti di accettazione prima delle prove e mantenere separati i risultati estetici dall’approvazione elettrica o di sicurezza del prodotto.
Iniziare con l'esatto sistema di rivestimento
Nomi quali acrilico, epossidico, poliuretano o silicone identificano ampie famiglie di materiali, non una classificazione di temperatura del componente finito. Le formulazioni della stessa famiglia possono utilizzare leganti, pigmenti, riempitivi, additivi e meccanismi di cura diversi. Le condizioni di applicazione possono modificare il film finale tanto quanto il nome del prodotto.
Prima di discutere la resistenza al calore, definire l'identità di ogni strato e fase del processo:
- materiale e grado del substrato;
- metodo di pulizia e preparazione della superficie;
- pretrattamento e primer, se utilizzati;
- produttore del rivestimento colorato, codice prodotto e lotto;
- spessore target del film secco e intervallo consentito;
- programma di evaporazione e polimerizzazione;
- metodo di rilavorazione e numero consentito di mani.
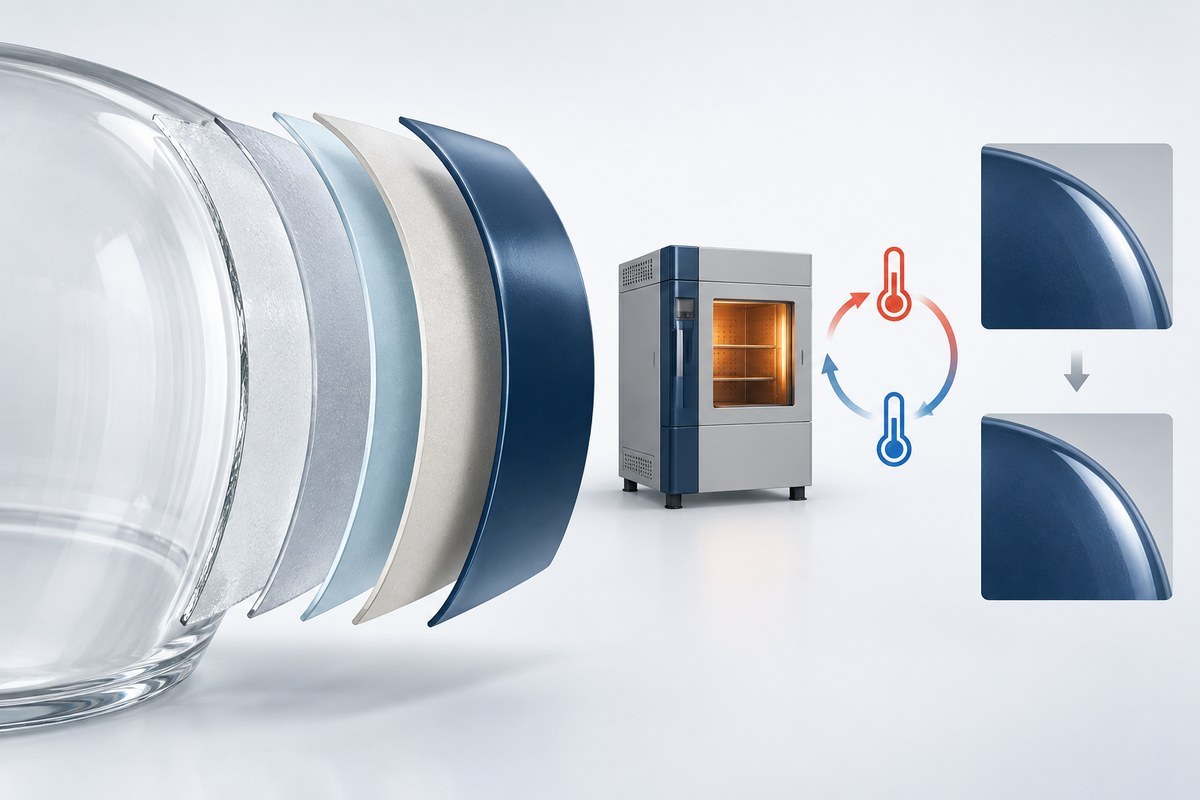
ISO 3248:2016 descrive un metodo per determinare come un sistema di rivestimento risponde a una temperatura specificata, comprese variazioni di brillantezza o colore e difetti quali formazione di bolle, fessurazione o distacco. Il suo campo di applicazione illustra il punto centrale: la prova si applica a un sistema di rivestimento definito in condizioni dichiarate, non a un nome di vernice non specificato.
Abbinare il metodo di prova al substrato
L’interfaccia tra il rivestimento e il componente è spesso il punto in cui inizia il cedimento. Olio, polvere, umidità, ossido, distaccante o residui di manipolazione possono ridurre l’adesione. Vetro, acciaio, alluminio e polimeri rispondono inoltre in modo diverso a pulizia, abrasione, pretrattamento chimico e calore.
ASTM D2485-22 valuta i rivestimenti resistenti al calore applicati su superfici di acciaio. Può aiutare a impostare prove a temperatura elevata per tale substrato, ma il suo campo di applicazione non dovrebbe essere esteso automaticamente a un bulbo di vetro o a un componente di lampada in polimero. Il provino, la preparazione e il metodo devono corrispondere alla costruzione effettiva.
ASTM D3359-23 utilizza procedure di prova con nastro per valutare l’adesione di rivestimenti relativamente duttili su substrati metallici. ASTM osserva che il metodo indica se è soddisfatto un livello minimo di adesione; non fornisce un valore assoluto di resistenza del legame né distingue differenze minime ad alta adesione. La tecnica dell’operatore, il nastro, la temperatura e l’umidità possono influenzare il risultato. Componenti curvi, fragili, trasparenti o non metallici possono richiedere un altro metodo concordato.
| Componente o evidenza | Cosa può stabilire | Cosa resta da definire |
|---|---|---|
| Scheda tecnica del fornitore del rivestimento | Limiti del materiale candidato e istruzioni di applicazione | Se l'esatto componente finito soddisfa i criteri di progetto |
| Pannello piano preparato | Screening della formulazione e del processo su un substrato controllato | Curvatura, formazione locale del film e condizioni termiche specifiche della lampada |
| Lampadina o componente finito rappresentativo | Comportamento della costruzione specificata secondo il profilo di prova | Variazione produttiva e controllo del processo a lungo termine |
| Valutazione dell'adesione | Condizione dell'interfaccia film-substrato o tra strati | Colore, brillantezza, screpolature, emissioni e sicurezza elettrica |
| Ispezione dell'aspetto | Difetti visibili nelle condizioni di ispezione scelte | Danni nascosti all'interfaccia e requisiti di prodotto non correlati |
Questa scala delle evidenze evita una scorciatoia comune: considerare una scheda tecnica del materiale o un risultato su un solo pannello piano come prova per ogni geometria di lampadina verniciata.
Misurare la temperatura effettivamente raggiunta dal rivestimento
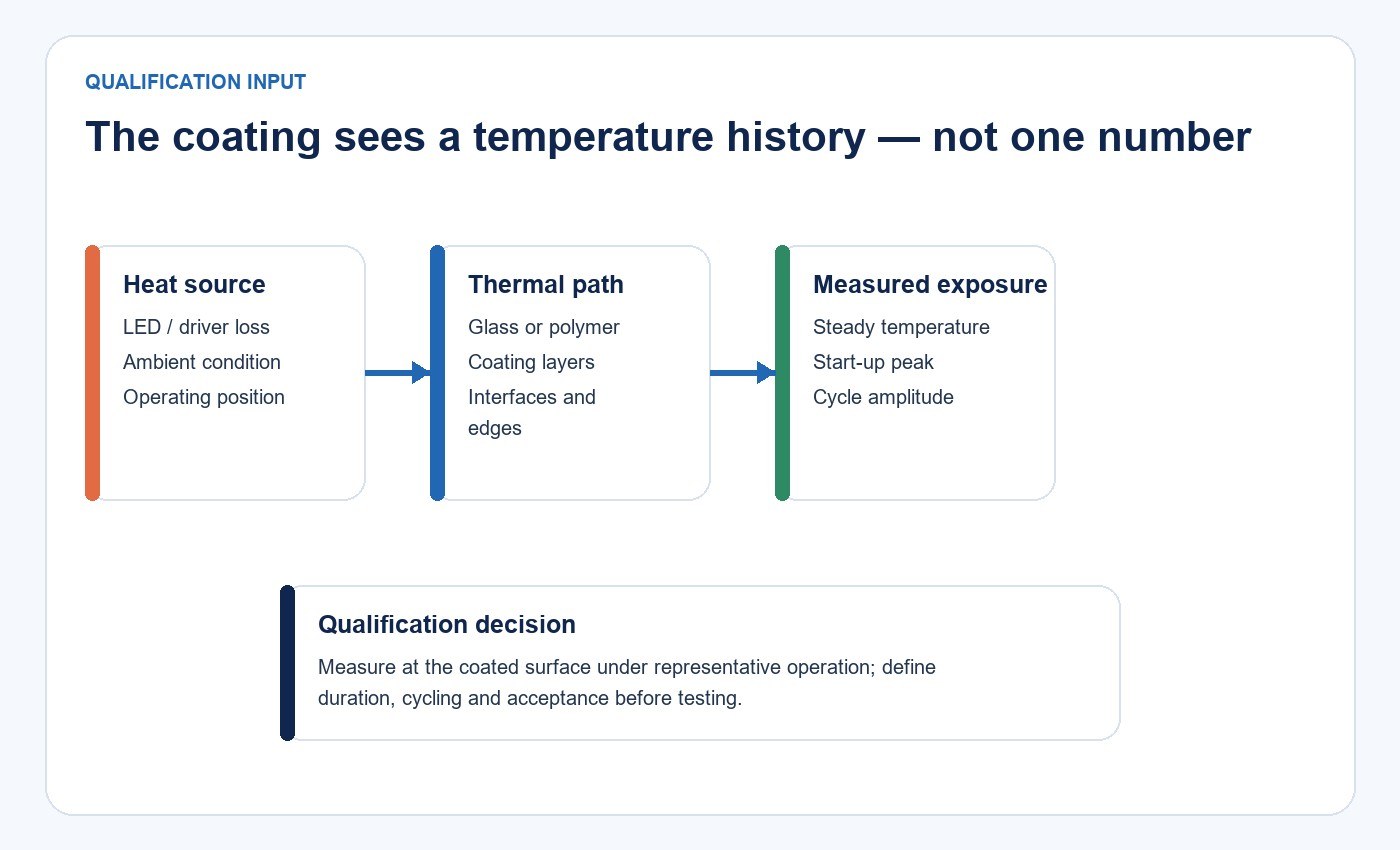
La potenza della lampada e la temperatura ambiente non indicano la temperatura del rivestimento. Il calore può concentrarsi vicino al motore luminoso, all’attacco, al driver, al giunto adesivo, alla struttura di supporto o a una zona con flusso d’aria limitato. Orientamento, involucro, portalampada, tensione, stato di regolazione e superfici vicine possono modificare la mappa delle temperature.
Un piano di prova utile inizia con assemblaggi rappresentativi azionati nella configurazione prevista. Registrare modello, condizione di ingresso, temperatura ambiente, flusso d’aria, orientamento di montaggio, involucro e criterio di stabilizzazione. Identificare i punti di misurazione e i metodi di fissaggio affinché un altro tecnico possa riprodurre la mappa.
Non basare il profilo di esposizione su un unico punto di misurazione comodo. La regione rivestita più calda può essere piccola e la posizione può cambiare quando la lampada è montata con attacco verso l’alto, racchiusa o azionata a un’impostazione diversa. Quando sono consentite diverse configurazioni, testare la combinazione consentita più sfavorevole oppure definire quali configurazioni sono escluse.
Il relativo Guida alla gestione termica e alla validazione della durata dei LED spiega come distinguere tra misurazioni di temperatura, evidenze sui componenti e dichiarazioni sulla durata del prodotto completo.
Separare calore continuo, picchi e cicli termici
Un rivestimento può tollerare una breve escursione ma cambiare durante un mantenimento prolungato. Può anche restare stabile a una temperatura costante ma cedere dopo riscaldamenti e raffreddamenti ripetuti. Il rivestimento e il substrato si espandono a velocità diverse, quindi ogni ciclo può aggiungere tensione all’interfaccia o al film.
Definire il profilo di esposizione in termini riproducibili:
- temperatura e durata di esercizio continuo;
- temperatura di picco consentita e durata del picco;
- velocità di riscaldamento e raffreddamento;
- periodi di permanenza ad alta e bassa temperatura;
- numero di cicli;
- condizione alimentata o non alimentata;
- intervalli di ispezione e condizionamento;
- esposizione a umidità, UV o pulizia, ove richiesta dall'applicazione.
Una breve osservazione in alimentazione è utile per individuare difetti precoci, ma non dovrebbe essere convertita in anni di servizio previsto senza una relazione di accelerazione validata. Un superamento significa solo che il provino ha soddisfatto i criteri concordati per il profilo dichiarato.
Definire guasto e accettazione prima delle prove
“Nessuna fessurazione o sbiadimento” non è abbastanza preciso per l’approvazione del fornitore. Due ispettori potrebbero non concordare su una microfessura, un sollevamento del bordo, una variazione di brillantezza o uno spostamento di colore. Il piano di prova dovrebbe nominare ogni modalità di guasto, come viene misurata e la variazione massima accettabile.
| Modalità di guasto | Ispezione o misurazione | Domanda decisionale |
|---|---|---|
| Fessurazione, cavillatura o formazione di bolle | Ispezione visiva controllata con illuminazione e ingrandimento definiti | È consentito qualche difetto e su quale area? |
| Distacco o sollevamento dei bordi | Metodo di adesione concordato prima e dopo l'esposizione | Quale classificazione è richiesta in ogni fase? |
| Variazione di colore | Misurazione strumentale in punti fissi più verifica visiva | Quale equazione cromatica e quale tolleranza si applicano? |
| Variazione di brillantezza | Stessa geometria, strumento e condizionamento prima e dopo l'esposizione | Quale cambiamento incide sull'aspetto previsto? |
| Rammollimento, trasferimento o appiccicosità | Metodo definito di contatto o durezza al tempo di condizionamento indicato | La superficie deve recuperare dopo il raffreddamento? |
| Odore, residuo o interazione | Valutazione del materiale e della sicurezza specifica per l'applicazione | La condizione richiede test aggiuntivi? |
ASTM D2244-25 riguarda il calcolo di piccole differenze di colore a partire da coordinate cromatiche misurate strumentalmente. Rende inoltre importante l’accordo tra acquirente e venditore: la stessa differenza numerica può non avere lo stesso significato commerciale tra colori, livelli di brillantezza e texture. Selezionare lo spazio colore, l’illuminante, l’impostazione dell’osservatore, la geometria di misurazione, le posizioni e la tolleranza prima di esaminare il risultato.
Le fotografie possono supportare la registrazione quando posizione della fotocamera, illuminazione, esposizione, scala e riferimento cromatico sono controllati. Sono meno affidabili quando le immagini “prima” e “dopo” utilizzano un bilanciamento del bianco o riflessi diversi. I dati strumentali e una valutazione visiva controllata dovrebbero rispondere a parti diverse della questione di accettazione.
Definire un protocollo di qualificazione rappresentativo
Un protocollo robusto collega quattro elementi: identità del campione, esposizione, misurazioni e limiti di accettazione.
- Scegliere campioni rappresentativi. Utilizzare substrato, lotti di rivestimento, spessore del film, cura e regole di rilavorazione previsti per la produzione. Includere un numero sufficiente di campioni per rivelare la variazione normale anziché basarsi su un unico componente insolitamente valido.
- Registrare il valore di riferimento. Rilevare aspetto, colore, brillantezza, adesione e spessore del film quando ciascuna misura è applicabile. Contrassegnare i punti di misurazione affinché le stesse aree siano controllate in seguito.
- Applicare l'esposizione definita. Riprodurre oppure definire in modo conservativo i limiti del profilo di temperatura effettivo, dell'orientamento e delle condizioni ambientali.
- Condizionare e rimisurare. Indicare per quanto tempo il componente si raffredda o recupera prima di ogni ispezione. Confrontare ogni risultato con il criterio concordato in precedenza.
- Esaminare guasti e deviazioni. Registrare campioni non conformi, deviazioni di processo, ripetizioni delle prove e qualsiasi modifica di materiale o processo. Non unire una costruzione modificata al risultato originale.
Considerate una lampada a globo decorativa destinata a un apparecchio chiuso. Una prova al banco in aria aperta può mostrare una temperatura del rivestimento accettabile, mentre l'apparecchio chiuso produce un punto caldo più elevato vicino al portalampada. Se il prodotto può essere installato anche con attacco verso l'alto, tale orientamento può modificare nuovamente il flusso termico interno. La matrice di qualifica dovrebbe coprire tali condizioni consentite oppure rendere esplicite le esclusioni. Per questo una singola frase «resistente a 100°C» è meno utile di un campo operativo riproducibile.
Controllare la produzione dopo la qualificazione
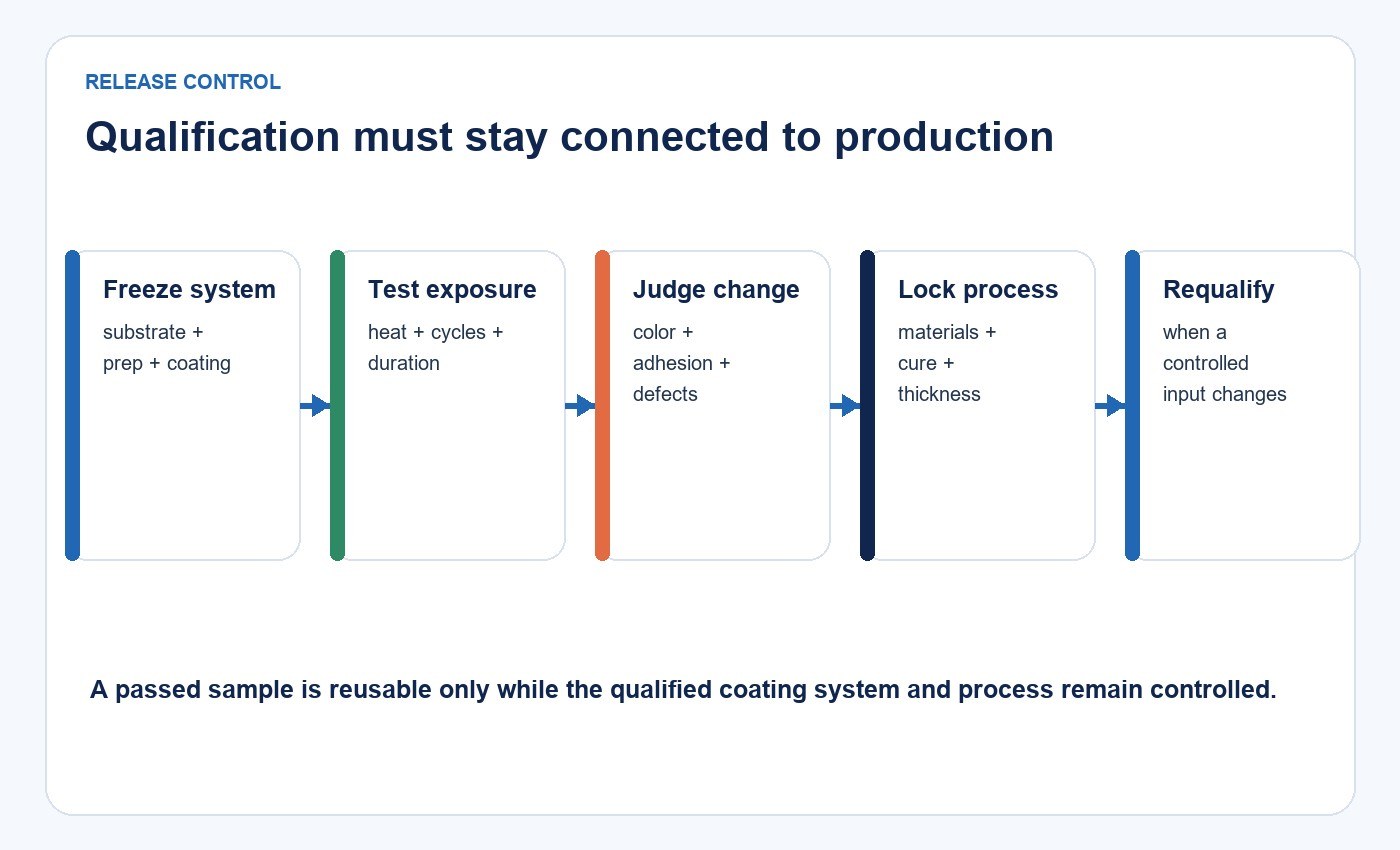
La qualifica risponde alla domanda se campioni definiti abbiano soddisfatto criteri definiti. Il controllo di produzione verifica se i lotti successivi rappresentino ancora tali campioni.
I controlli utili possono includere l’identità e la durata di conservazione del rivestimento, la pulizia del substrato, la viscosità o il contenuto di solidi ove pertinente, i parametri di spruzzatura, il tempo di evaporazione, lo spessore del film secco, il profilo di polimerizzazione, l’ispezione dell’aspetto e verifiche periodiche dell’adesione o del comportamento termico. Modifiche a pigmento, legante, primer, substrato, apparecchiatura, polimerizzazione o rilavorazione devono attivare una revisione, poiché possono modificare il comportamento termico anche quando inizialmente il colore visibile coincide.
Per una selezione più ampia di prodotti, consultare il categoria di lampadine LED e il soluzione di illuminazione residenziale e decorativa. La selezione del modello dovrebbe basarsi sui dati di prodotto pubblicati e su un campione rappresentativo; questa guida al rivestimento non sostituisce nessuno dei due.
Tenere separata la durabilità dell'aspetto dalla sicurezza del prodotto
Un rivestimento può rimanere aderente e visivamente accettabile mentre altri rischi del prodotto restano irrisolti. Una temperatura elevata può influire su emissioni, infiammabilità, isolamento elettrico, trasmissione della luce, adesivi o componenti vicini. I requisiti applicabili dipendono dalla posizione del materiale, dalla costruzione del prodotto e dal mercato di destinazione.
Utilizzare prove termiche del rivestimento per rispondere alle domande sul rivestimento. Le decisioni relative a conformità elettrica, incendio, sostanze chimiche e certificazione del prodotto richiedono i rispettivi standard applicabili, prove qualificate ove richieste e registrazioni riferite alla costruzione esatta.
Checklist delle evidenze del fornitore
Prima di approvare una lampadina verniciata o un componente di lampada per servizio ad alta temperatura, richiedere:
- specifica esatta del componente, del substrato e della preparazione della superficie;
- produttore del rivestimento, codice prodotto, colore, primer e sequenza degli strati;
- spessore target del film secco e tolleranza produttiva;
- programma di polimerizzazione e registrazione della temperatura effettiva del componente;
- mappa della temperatura del componente finito e ciclo operativo previsto;
- protocollo di mantenimento del calore e cicli termici con numero di campioni;
- fotografie prima e dopo l'esposizione, registrazioni di adesione, colore, brillantezza e difetti;
- limiti di accettazione e trattamento dei campioni non conformi;
- evidenze ambientali e di sicurezza richieste dall'applicazione;
- controlli di produzione, tracciabilità e regole di controllo delle modifiche.
Se si sta preparando un requisito di qualificazione del rivestimento, contatta New Lights con il componente, il substrato, la specifica del rivestimento, le condizioni operative e i registri di prova disponibili.
Domande frequenti
100°C è automaticamente troppo caldo per il rivestimento di una lampadina verniciata?
Da quella sola temperatura non deriva alcuna conclusione universale. Il risultato dipende dal sistema di rivestimento completo, dalla durata dell'esposizione, dai cicli, dal substrato e dall'ambiente. Testate parti rappresentative rispetto a criteri concordati.
La scheda tecnica di una vernice per alte temperature qualifica la lampadina finita?
No. È un’evidenza di screening. Confermare il significato della classificazione del fornitore, quindi validare il rivestimento specificato come applicato al componente reale secondo il profilo termico della lampada.
È sufficiente un test alimentato di 72 ore?
Può rivelare difetti precoci, ma da solo non predice il servizio a lungo termine. Utilizzatelo come fase di screening definita, salvo che una qualifica più ampia e un modello di accelerazione validato supportino una conclusione di più lungo periodo.
Come dovrebbe essere valutata la variazione di colore?
Utilizzate condizioni visive controllate e, ove appropriato, misurazioni strumentali in posizioni fisse. Concordate il metodo di calcolo, le impostazioni di misurazione e la differenza accettabile prima delle prove.
Perché i cicli possono causare danni quando il calore costante non li causa?
Il rivestimento e il substrato possono espandersi e contrarsi in misura diversa. Variazioni ripetute di temperatura possono generare tensioni che un mantenimento a temperatura costante non riproduce.
Fonti editoriali
- ISO 3248:2016, Pitture e vernici — Determinazione dell'effetto del calore: https://www.iso.org/standard/64818.html
- ASTM D2485-22, Metodi di prova standard per la valutazione dei rivestimenti per servizio ad alta temperatura: https://store.astm.org/d2485-22.html
- ASTM D3359-23, Metodi di prova standard per la valutazione dell'adesione mediante prova del nastro: https://store.astm.org/standards/d3359
- ASTM D2244-25, Procedura standard per il calcolo delle tolleranze cromatiche e delle differenze di colore a partire da coordinate cromatiche misurate strumentalmente: https://store.astm.org/d2244-25.html