
Een temperatuur zoals 100°C kan niet beantwoorden of een geverfde lampcoating na verloop van tijd zal barsten, loslaten of van kleur veranderen. Duurzaamheid hoort bij het volledige systeem: het substraat, de voorbereiding, primer, kleurlaag, laagdikte, uitharding, werkelijke onderdeeltemperatuur, thermische cycli en de omgevingscondities.
De praktische beslissing is om een gespecificeerd coatingproces op representatieve afgewerkte onderdelen te kwalificeren aan de hand van een gedefinieerd bedrijfsprofiel. Meet het onderdeel vóór en na blootstelling, stel acceptatiegrenzen vóór het testen vast en houd resultaten voor uiterlijk gescheiden van goedkeuring voor elektrische veiligheid of productveiligheid.
Begin met het exacte coatingsysteem
Benamingen zoals acryl, epoxy, polyurethaan of siliconen identificeren brede materiaalfamilies, geen temperatuurclassificatie voor een afgewerkt onderdeel. Formuleringen binnen dezelfde familie kunnen verschillende bindmiddelen, pigmenten, vulstoffen, additieven en uithardingsmechanismen gebruiken. Applicatieomstandigheden kunnen de uiteindelijke laag even sterk veranderen als de productnaam.
Leg vóór het bespreken van hittebestendigheid de identiteit van elke laag en elke processtap vast:
- substraatmateriaal en -kwaliteit;
- reinigings- en oppervlaktevoorbereidingsmethode;
- voorbehandeling en primer, indien gebruikt;
- fabrikant, productcode en batch van de kleurlaag;
- beoogde drogefilmdikte en toegestane bandbreedte;
- uitdamptijd en uithardingsschema;
- herstelmethode en toegestaan aantal lagen.
ISO 3248:2016 beschrijft een methode om te bepalen hoe een coatingsysteem reageert op een gespecificeerde temperatuur, inclusief veranderingen in glans of kleur en gebreken zoals blaasvorming, barsten of loslating. Het toepassingsgebied illustreert het centrale punt: de test geldt voor een gedefinieerd coatingsysteem onder vastgelegde omstandigheden, niet voor een ongespecificeerde verfnaam.
Stem de testmethode af op het substraat
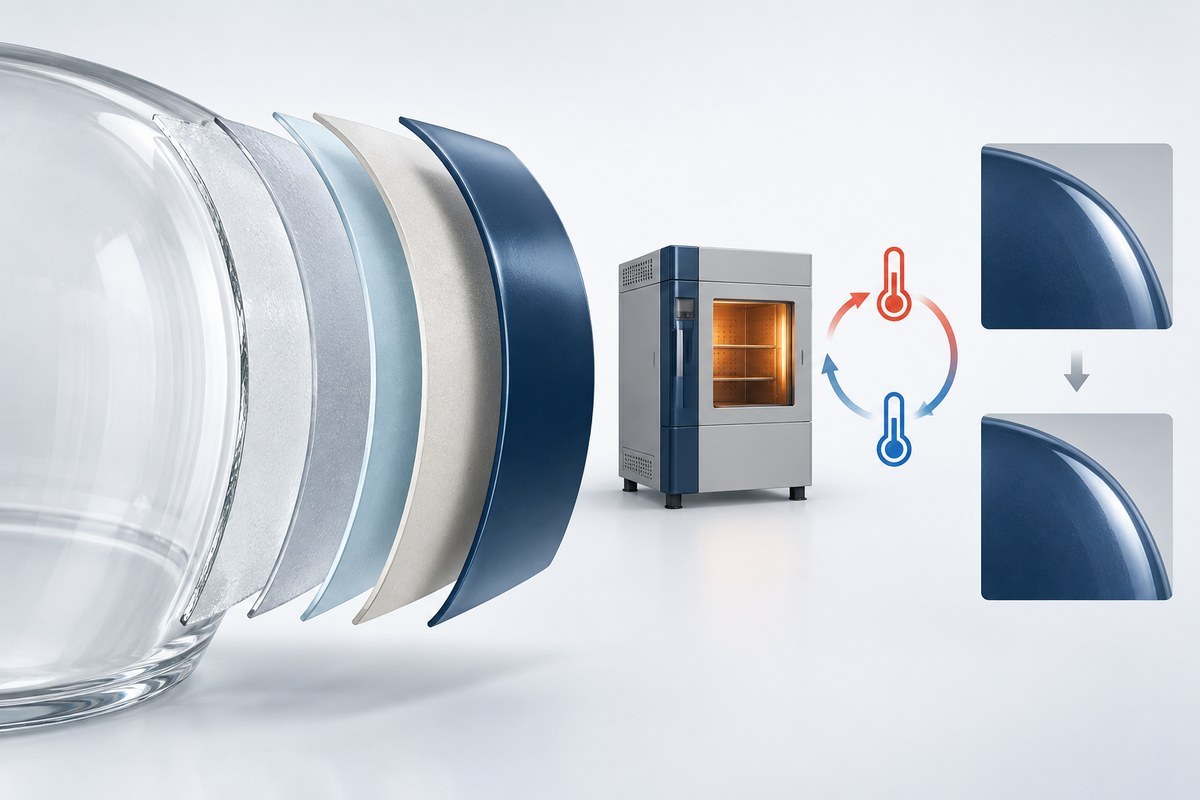
Het grensvlak tussen de coating en het onderdeel is vaak waar falen begint. Olie, stof, vocht, oxide, lossingsmiddel of resten van behandeling kunnen de hechting verminderen. Glas, staal, aluminium en polymeren reageren ook verschillend op reinigen, abrasie, chemische voorbehandeling en warmte.
ASTM D2485-22 beoordeelt hittebestendige coatings die op stalen oppervlakken zijn aangebracht. De norm kan helpen bij het opzetten van testen bij verhoogde temperatuur voor dat substraat, maar het toepassingsgebied mag niet automatisch worden uitgebreid naar een glazen lampomhulling of een polymeer lamponderdeel. Het proefstuk, de voorbereiding en de methode moeten overeenkomen met de werkelijke constructie.
ASTM D3359-23 gebruikt tape-testprocedures om de hechting van relatief ductiele coatings op metalen substraten te beoordelen. ASTM merkt op dat de methode aangeeft of aan een minimaal hechtingsniveau wordt voldaan; zij levert geen absolute waarde voor de hechtsterkte en maakt geen onderscheid tussen kleine verschillen bij hoge hechting. Techniek van de uitvoerder, tape, temperatuur en luchtvochtigheid kunnen het resultaat beïnvloeden. Gebogen, brosse, transparante of niet-metalen onderdelen kunnen een andere overeengekomen methode vereisen.
| Onderdeel of bewijs | Wat hiermee kan worden vastgesteld | Wat nog moet worden gedefinieerd |
|---|---|---|
| Technisch gegevensblad van de coatingleverancier | Grenzen van kandidaatmaterialen en applicatie-instructies | Of het exacte eindonderdeel aan de projectcriteria voldoet |
| Voorbereid vlak paneel | Screening van formulering en proces op een gecontroleerd substraat | Kromming, lokale laagdikte en lampspecifieke thermische omstandigheden |
| Representatieve afgewerkte lamp of onderdeel | Gedrag van de gespecificeerde constructie onder het testprofiel | Productievariatie en procesbeheersing op lange termijn |
| Hechtingsclassificatie | Conditie van de overgang tussen film en substraat of tussen lagen | Kleur, glans, barsten, emissies en elektrische veiligheid |
| Visuele inspectie | Zichtbare gebreken onder de gekozen inspectieomstandigheden | Verborgen schade aan grensvlakken en niet-gerelateerde productvereisten |
Deze bewijsladder voorkomt een veelvoorkomende kortsluiting: een materiaalgegevensblad of één resultaat op een vlak paneel behandelen als bewijs voor elke geverfde lampgeometrie.
Meet de temperatuur waaraan de coating daadwerkelijk wordt blootgesteld
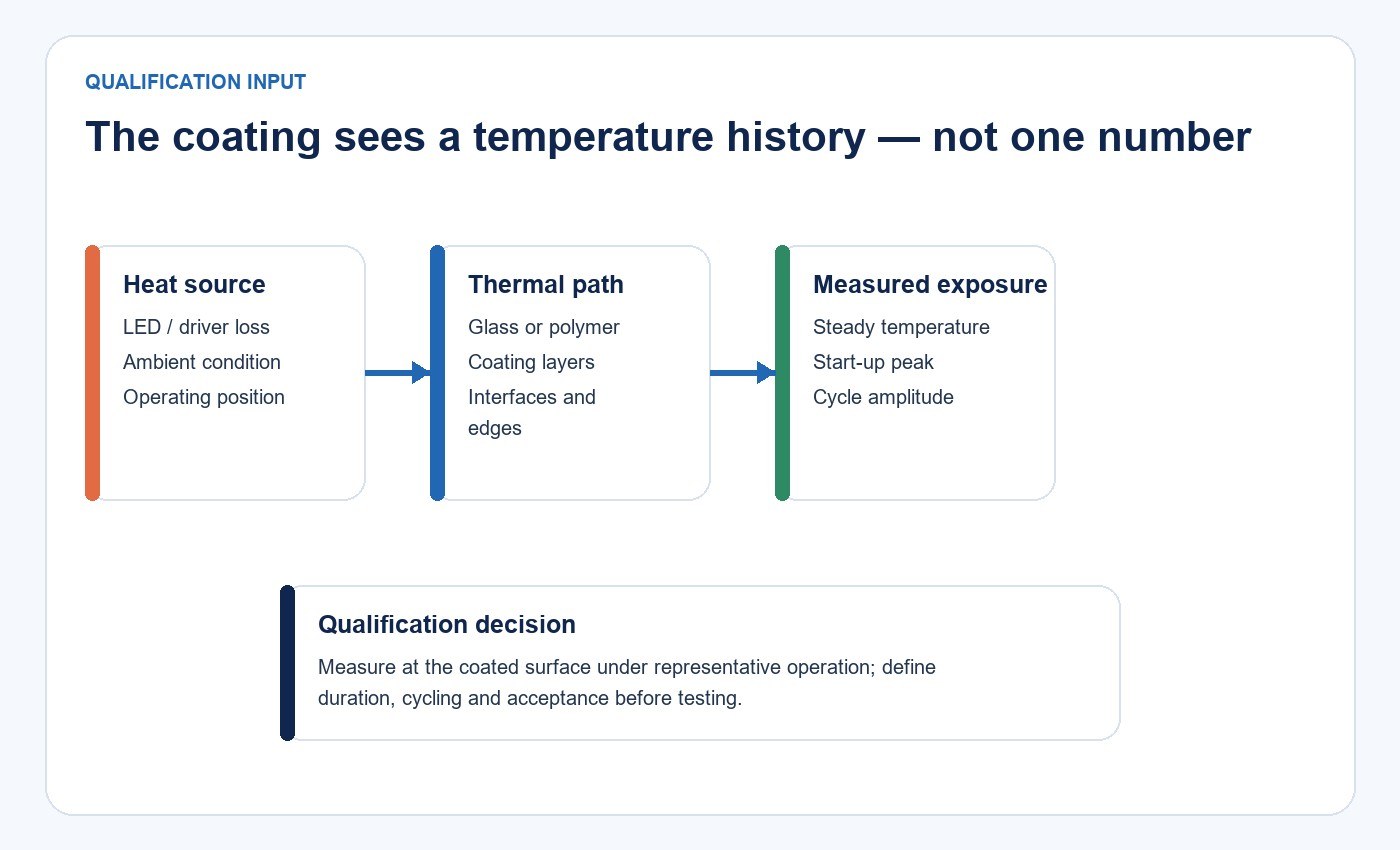
Lampwattage en omgevingstemperatuur geven niet de coatingtemperatuur aan. Warmte kan zich concentreren nabij de lichtbron, lampvoet, driver, lijmverbinding, draagconstructie of een gebied met beperkte luchtstroom. Oriëntatie, behuizing, fitting, spanning, dimstand en nabijgelegen oppervlakken kunnen de temperatuurverdeling veranderen.
Een bruikbaar testplan begint met representatieve assemblages die in de beoogde configuratie worden gebruikt. Leg het model, de invoerconditie, omgevingstemperatuur, luchtstroom, montageoriëntatie, behuizing en stabilisatiecriterium vast. Identificeer meetpunten en bevestigingsmethoden zodat een andere technicus de verdeling kan reproduceren.
Baseer het blootstellingsprofiel niet op één gemakkelijk meetpunt. Het heetste gecoate gebied kan klein zijn en de locatie kan verschuiven wanneer de lamp met de voet omhoog wordt gemonteerd, wordt ingebouwd of op een andere instelling werkt. Als meerdere configuraties zijn toegestaan, test dan de slechtste toegestane combinatie of definieer welke configuraties zijn uitgesloten.
De gerelateerde Gids voor thermisch beheer en levensduurvalidatie van LED legt uit hoe temperatuurmetingen, bewijs voor componenten en levensduurclaims voor complete producten van elkaar kunnen worden onderscheiden.
Maak onderscheid tussen continue warmte, pieken en thermische cycli
Een coating kan een korte temperatuurpiek verdragen maar tijdens langdurig aanhouden veranderen. Zij kan ook stabiel blijven bij een constante temperatuur en toch falen na herhaald verwarmen en koelen. De coating en het substraat zetten met verschillende snelheden uit, zodat elke cyclus spanning in het grensvlak of de laag kan toevoegen.
Definieer het blootstellingsprofiel in reproduceerbare termen:
- continue bedrijfstemperatuur en -duur;
- toegestane piektemperatuur en piekduur;
- opwarm- en afkoelsnelheden;
- verblijftijden bij hoge en lage temperatuur;
- aantal cycli;
- toestand onder spanning of spanningsloos;
- inspectie- en conditioneringsintervallen;
- blootstelling aan vocht, UV of reinigingsmiddelen wanneer de toepassing dit vereist.
Een korte observatie onder spanning is nuttig om vroege gebreken te vinden, maar mag zonder gevalideerde versnellingsrelatie niet worden omgezet in verwachte gebruiksjaren. Een positieve uitkomst betekent alleen dat het proefstuk voldeed aan de overeengekomen criteria voor het vermelde profiel.
Definieer falen en acceptatie vóór het testen
“Geen barsten of verkleuring” is niet nauwkeurig genoeg voor leveranciersgoedkeuring. Twee inspecteurs kunnen verschillen van mening over een haarscheur, loslating aan de rand, glansverandering of kleurverschuiving. Het testplan moet elke faalwijze benoemen, aangeven hoe die wordt gemeten en de maximaal aanvaardbare verandering vastleggen.
| Faalwijze | Inspectie of meting | Beslisvraag |
|---|---|---|
| Barsten, haarscheuren of blaasvorming | Gecontroleerde visuele inspectie met gedefinieerde verlichting en vergroting | Is enig defect toegestaan, en over welk oppervlak? |
| Loslaten of oplichten van randen | Afgesproken hechtingsmethode vóór en na blootstelling | Welke classificatie is in elke fase vereist? |
| Kleurverandering | Instrumentele meting op vaste locaties plus visuele beoordeling | Welke kleurformule en tolerantie zijn van toepassing? |
| Glansverandering | Dezelfde geometrie, hetzelfde instrument en dezelfde conditionering vóór en na blootstelling | Welke verandering beïnvloedt het beoogde uiterlijk? |
| Verweking, overdracht of kleverigheid | Gedefinieerde contact- of hardheidsmethode bij een opgegeven conditioneringstijd | Moet het oppervlak na afkoeling herstellen? |
| Geur, residu of interactie | Toepassingsspecifieke beoordeling van materiaal en veiligheid | Leidt de toestand tot aanvullende tests? |
ASTM D2244-25 behandelt de berekening van kleine kleurverschillen uit instrumenteel gemeten kleurcoördinaten. De norm benadrukt ook het belang van de overeenkomst tussen koper en verkoper: hetzelfde numerieke verschil kan bij verschillende kleuren, glansniveaus en texturen niet dezelfde commerciële betekenis hebben. Kies vóór beoordeling van het resultaat de kleurruimte, lichtbron, waarnemerinstelling, meetgeometrie, locaties en tolerantie.
Foto's kunnen het dossier ondersteunen wanneer camerapositie, verlichting, belichting, schaal en kleurreferentie worden beheerst. Ze zijn minder betrouwbaar wanneer foto's van “vóór” en “na” een verschillende witbalans of reflecties gebruiken. Instrumentgegevens en een gecontroleerde visuele beoordeling moeten verschillende delen van de acceptatievraag beantwoorden.
Stel een representatief kwalificatieprotocol op
Een robuust protocol verbindt vier elementen: identificatie van het proefstuk, blootstelling, metingen en acceptatiegrenzen.
- Kies representatieve proefstukken. Gebruik substraat, coatingbatches, laagopbouw, uithardings- en herstelregels die voor productie zijn bedoeld. Neem voldoende monsters op om normale variatie zichtbaar te maken, in plaats van te vertrouwen op één uitzonderlijk goed onderdeel.
- Leg de uitgangssituatie vast. Leg uiterlijk, kleur, glans, hechting en laagdikte vast waar elke meting van toepassing is. Markeer meetlocaties zodat later dezelfde gebieden worden gecontroleerd.
- Pas de gedefinieerde blootstelling toe. Reproduceer het werkelijke temperatuurprofiel, de oriëntatie en de omgevingsomstandigheden, of begrens deze conservatief.
- Conditioneer en meet opnieuw. Vermeld hoe lang het onderdeel afkoelt of herstelt vóór elke inspectie. Vergelijk elk resultaat met het vooraf overeengekomen criterium.
- Onderzoek storingen en afwijkingen. Leg afgekeurde monsters, procesafwijkingen, hertests en elke materiaal- of proceswijziging vast. Voeg een gewijzigde constructie niet samen met het oorspronkelijke resultaat.
Overweeg een decoratieve globe die bedoeld is voor een gesloten armatuur. Een test op een werkbank in de open lucht kan een aanvaardbare coatingtemperatuur tonen, terwijl het gesloten armatuur een hogere hotspot naast de lampvoet veroorzaakt. Als het product ook met de voet omhoog kan worden geïnstalleerd, kan die oriëntatie de interne warmtestroom opnieuw veranderen. De kwalificatiematrix moet die toegestane omstandigheden óf afdekken óf de uitsluitingen expliciet maken. Daarom is één zin met “100°C bestendig” minder bruikbaar dan een reproduceerbaar bedrijfsbereik.
Beheers de productie na kwalificatie
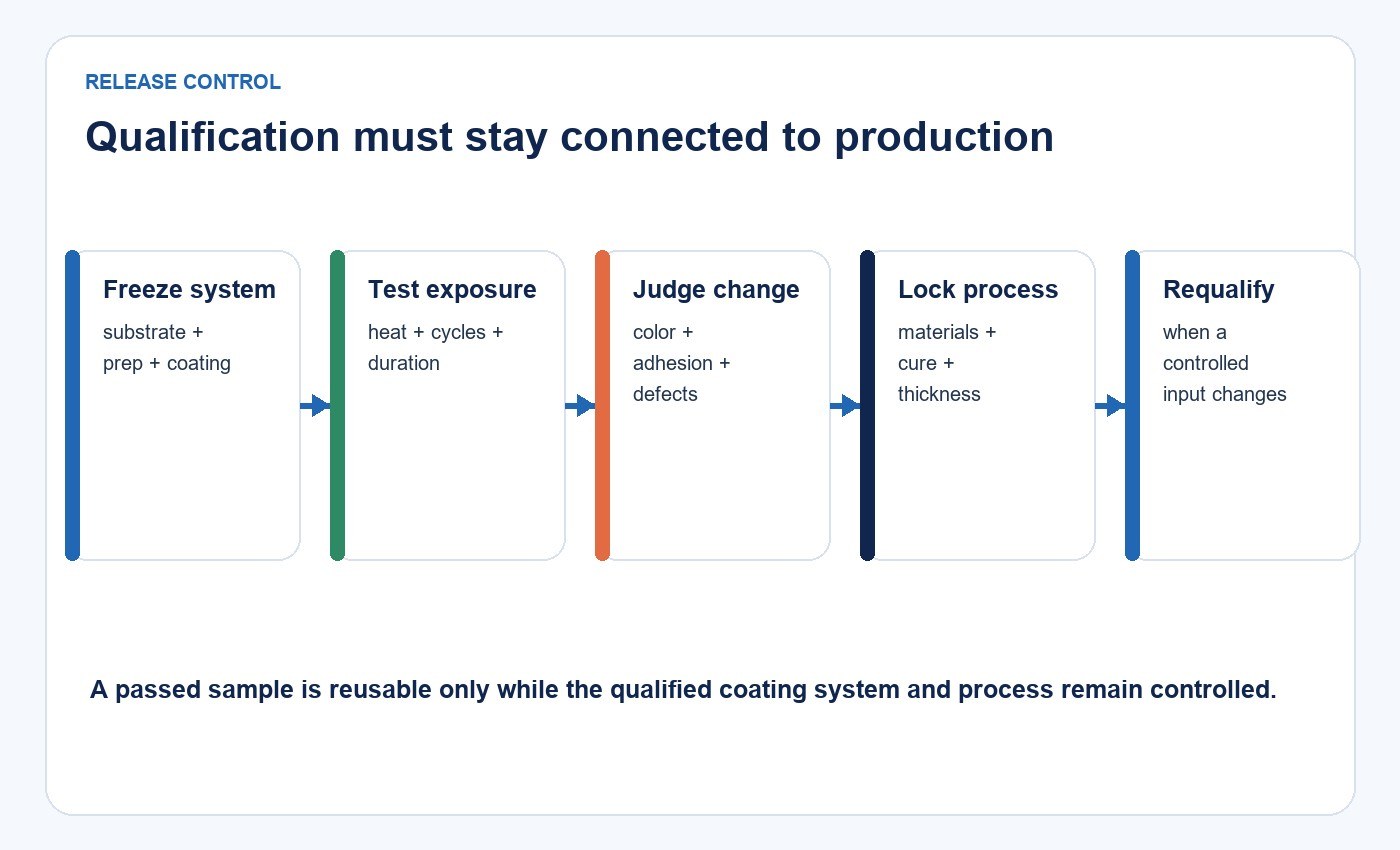
Kwalificatie beantwoordt de vraag of gedefinieerde proefstukken aan gedefinieerde criteria voldeden. Productiecontrole vraagt of latere partijen deze proefstukken nog steeds vertegenwoordigen.
Nuttige beheersmaatregelen kunnen de identiteit en houdbaarheid van de coating omvatten, de reinheid van het substraat, viscositeit of vaste-stofgehalte waar relevant, spuitparameters, uitdamptijd, droge-laagdikte, uithardingsprofiel, visuele inspectie en periodieke hechtings- of thermische controles. Wijzigingen in pigment, bindmiddel, primer, substraat, apparatuur, uitharding of nabewerking moeten aanleiding geven tot beoordeling, omdat ze het thermische gedrag kunnen veranderen, ook wanneer de zichtbare kleur aanvankelijk overeenkomt.
Bekijk voor een breder productassortiment de LED-lampencategorie en de verlichtingsoplossing voor woningen en decoratieve toepassingen. De modelkeuze moet gebaseerd zijn op de gepubliceerde productgegevens en een representatief monster; deze coatinggids vervangt geen van beide.
Houd duurzaamheid van het uiterlijk gescheiden van productveiligheid
Een coating kan gehecht en visueel aanvaardbaar blijven terwijl andere productrisico's onopgelost blijven. Een verhoogde temperatuur kan emissies, ontvlambaarheid, elektrische isolatie, lichttransmissie, lijmen of nabijgelegen onderdelen beïnvloeden. Toepasselijke eisen hangen af van de locatie van het materiaal, de productconstructie en de doelmarkt.
Gebruik hittetests voor coatings om vragen over coatings te beantwoorden. Beslissingen over elektrische veiligheid, brandveiligheid, chemische veiligheid en productcertificering vereisen hun eigen toepasselijke normen, gekwalificeerde tests waar vereist en registraties die aan de exacte constructie zijn gekoppeld.
Checklist voor leveranciersbewijs
Vraag vóór goedkeuring van een geverfde lamp of lampcomponent voor gebruik bij verhoogde temperatuur het volgende op:
- exact onderdeel, substraat en specificatie voor oppervlaktevoorbereiding;
- coatingfabrikant, productcode, kleur, primer en laagvolgorde;
- beoogde drogefilmdikte en productietolerantie;
- uithardingsschema en registratie van de werkelijke onderdeeltemperatuur;
- temperatuurkaart van het afgewerkte onderdeel en beoogde bedrijfscyclus;
- protocol voor warmtebehoud en thermische cycli met aantal monsters;
- foto's vóór en na blootstelling, en registraties van hechting, kleur, glans en defecten;
- acceptatiegrenzen en behandeling van niet-conforme monsters;
- milieu- en veiligheidsbewijs dat door de toepassing wordt vereist;
- productiecontroles, traceerbaarheid en regels voor wijzigingsbeheer.
Als u een eis voor coatingkwalificatie voorbereidt, neem contact op met New Lights met het onderdeel, substraat, de coatingspecificatie, bedrijfsomstandigheden en beschikbare testrapporten.
Veelgestelde vragen
Is 100°C automatisch te heet voor de coating van een geverfde lamp?
Uit die temperatuur alleen volgt geen universele conclusie. De uitkomst hangt af van het volledige coatingsysteem, de blootstellingsduur, cycli, het substraat en de omgeving. Test representatieve onderdelen aan de hand van overeengekomen criteria.
Kwalificeert een datasheet voor verf op hoge temperatuur de afgewerkte lamp?
Nee. Het is bewijs voor screening. Bevestig wat de leveranciersclassificatie betekent en valideer vervolgens de gespecificeerde coating zoals aangebracht op het werkelijke onderdeel onder het thermische profiel van de lamp.
Is een test onder spanning van 72 uur voldoende?
Het kan vroege gebreken aan het licht brengen, maar voorspelt op zichzelf geen gebruik op lange termijn. Gebruik het als een gedefinieerde screeningsstap, tenzij een bredere kwalificatie en een gevalideerd versnellingsmodel een conclusie voor langere termijn ondersteunen.
Hoe moet kleurverandering worden beoordeeld?
Gebruik gecontroleerde visuele omstandigheden en, waar passend, instrumentele metingen op vaste locaties. Spreek vóór het testen de berekeningsmethode, meetinstellingen en het aanvaardbare verschil af.
Waarom kan cyclisch gebruik schade veroorzaken terwijl constante warmte dat niet doet?
De coating en het substraat kunnen in verschillende mate uitzetten en krimpen. Herhaalde temperatuurveranderingen kunnen spanningen opbouwen die een test bij constante temperatuur niet reproduceert.
Redactionele bronnen
- ISO 3248:2016, Verven en vernissen — Bepaling van het effect van warmte: https://www.iso.org/standard/64818.html
- ASTM D2485-22, Standaardtestmethoden voor de beoordeling van coatings voor toepassingen bij hoge temperaturen: https://store.astm.org/d2485-22.html
- ASTM D3359-23, Standaardtestmethoden voor het beoordelen van hechting met de plakbandtest: https://store.astm.org/standards/d3359
- ASTM D2244-25, Standaardpraktijk voor de berekening van kleurtoleranties en kleurverschillen uit instrumenteel gemeten kleurcoördinaten: https://store.astm.org/d2244-25.html