
Uma luminária de painel LED não é fabricada numa única operação. A luminária acabada reúne uma placa LED, camadas óticas ou lentes, uma moldura ou caixa, um driver, cablagem, conectores e peças de montagem. O fabrico tem de manter estes elementos alinhados com o projeto aprovado, controlando simultaneamente a segurança elétrica, a distribuição luminosa, a cor, o comportamento térmico e o encaixe mecânico.
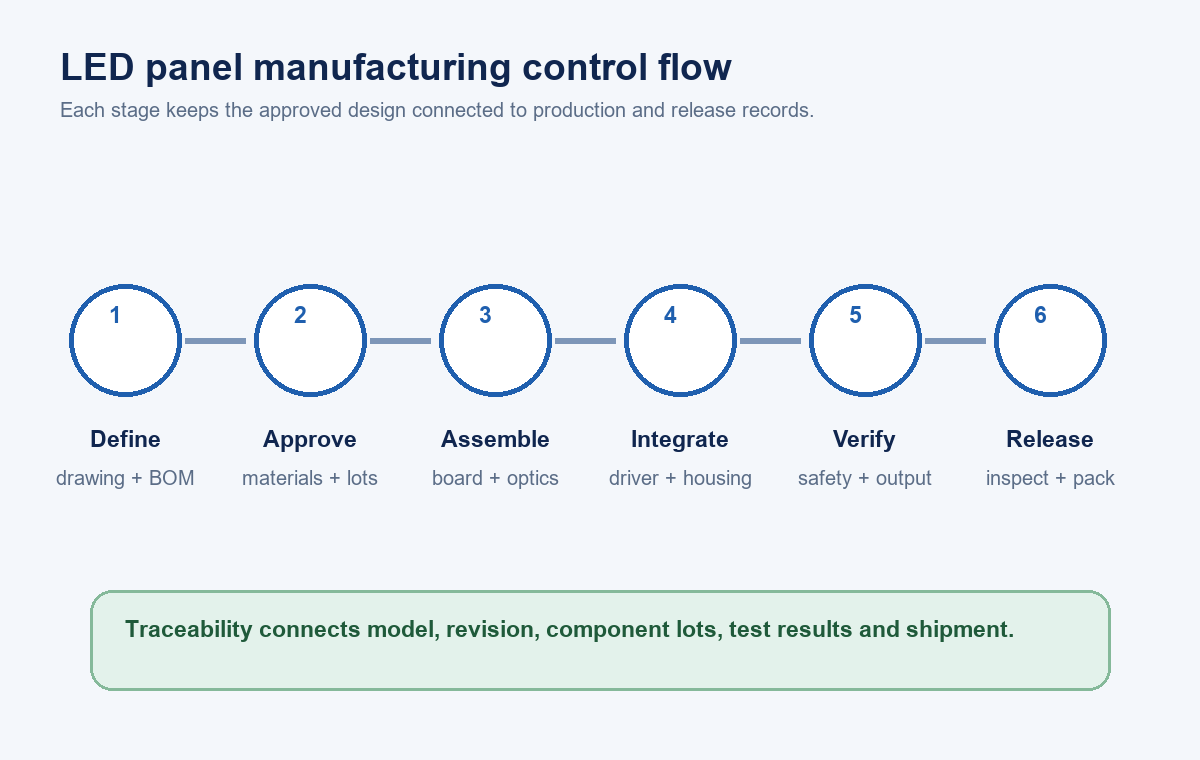
A sequência varia consoante a construção. Os painéis de iluminação lateral guiam a luz dos LEDs montados em torno do perímetro; os painéis de retroiluminação colocam módulos LED atrás do difusor; os painéis finos de encastrar e os painéis de montagem à superfície acrescentam diferentes caixas e ferragens de instalação. Ainda assim, um percurso útil de controlo de fábrica é consistente: definir o produto, aprovar materiais, montar subconjuntos controlados, concluir a luminária, testá-la face à especificação, preservar a rastreabilidade e libertar apenas unidades aceites.
1. Fixe a Definição do Produto Antes da Produção
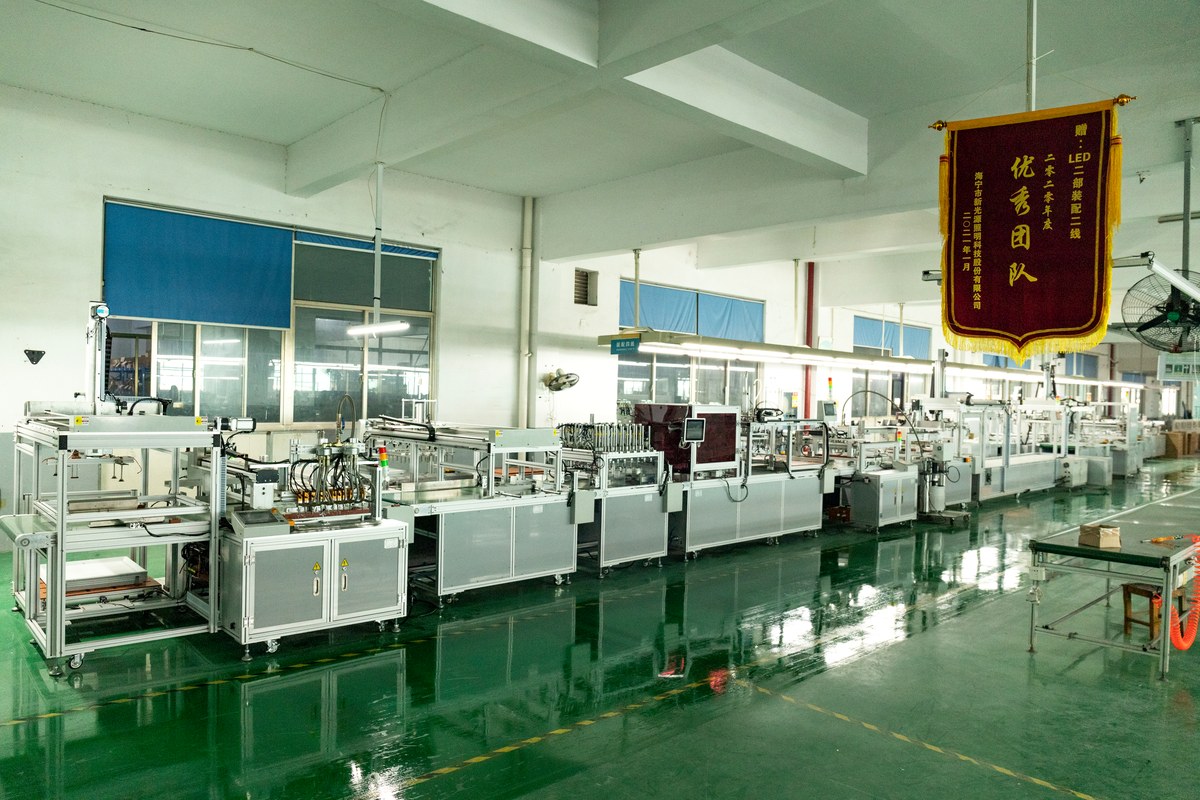
O fabrico começa com uma definição controlada do produto, não com peças soltas numa linha. O desenho e a lista de materiais devem identificar as dimensões do painel, a construção, a placa LED, o conjunto ótico, a caixa, o driver, o cabo, o conector, o método de montagem, a etiqueta e a embalagem. A especificação deve também definir a entrada nominal, a potência, os objetivos de lúmenes e cor, opções de regulação ou emergência, a classificação ambiental e os requisitos do mercado de destino.
Esta etapa é importante porque componentes aparentemente intercambiáveis podem alterar o resultado. Um difusor diferente pode alterar a transmissão e o encandeamento. Um driver de substituição pode alterar a cintilação, o fator de potência, o comportamento de regulação ou a carga térmica. Um encapsulamento LED ou disposição da placa diferente pode alterar o fluxo luminoso, a cor e a densidade de corrente. Por isso, as substituições de aquisição necessitam de revisão técnica e aprovação documentada antes de entrarem num lote de produção.
Os leitores que necessitem de uma introdução ao nível dos componentes podem primeiro consultar o que é uma luminária de painel LED e como diferem os seus principais designs. Os compradores que comparam os formatos disponíveis também podem consultar a gama de luminárias de painel LED da New Lights e utilizar o guia separado para escolher luminárias de painel LED para projetos comerciais.
| Entrada controlada | O que deve ser fixado | Risco típico de produção se houver desvios |
|---|---|---|
| Desenho mecânico | Dimensões exteriores, espessura, orifícios, tolerâncias e interfaces de montagem | Mau encaixe no teto, folgas na moldura ou interferência na montagem |
| Lista de materiais | Fabricante aprovado, número de peça e revisão | Alteração elétrica, ótica ou térmica não analisada |
| Especificação elétrica | Entrada, potência, saída do driver e interface de controlo | Carga incorreta, funcionamento instável ou incompatibilidade de controlo |
| Especificação ótica | Fluxo, CCT, tolerância de cor, CRI e distribuição | Inconsistência visível entre lotes ou objetivo do projeto não atingido |
| Dossier de conformidade | Construção, marcações e componentes críticos aplicáveis | O produto deixa de corresponder à configuração avaliada |
| Especificação da embalagem | Proteção, etiquetas, quantidade e marcações na caixa | Danos no transporte, identificação incorreta ou atrasos na receção |
2. Controlar os Materiais Recebidos e os Componentes Críticos
O controlo de entrada deve concentrar-se nos componentes com maior capacidade de alterar a segurança, o desempenho ou a montagem. Consoante o modelo, isso pode incluir encapsulamentos LED ou placas montadas, drivers, réguas de bornes, cablagem interna, isolamento, difusores, placas-guia de luz, folhas refletoras, molduras metálicas, placas traseiras, fixadores e peças de suspensão ou montagem encastrada.
A equipa de receção pode verificar a identidade do fornecedor, o número da peça, a revisão, a quantidade, o aspeto, as dimensões principais e a documentação necessária. Os planos de amostragem devem ser definidos, e não improvisados na receção. Os componentes elétricos críticos podem exigir confirmação face à lista de componentes aprovada. Os materiais óticos devem ser protegidos contra pó, riscos, humidade e empilhamento incorreto, porque os danos de superfície tornam-se visíveis após a iluminação.
Os lotes devem receber uma identificação rastreável que os acompanhe até à produção. Se um ensaio posterior identificar um problema, essa referência de lote ajuda a isolar o material afetado sem tratar todas as unidades como idênticas.
3. Preparar a placa LED e o subconjunto elétrico
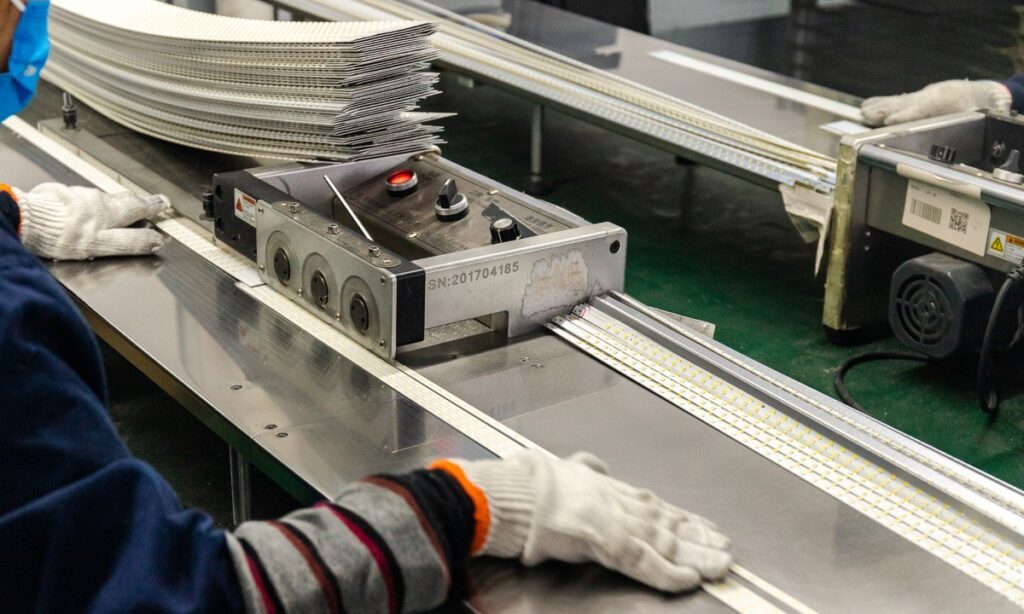
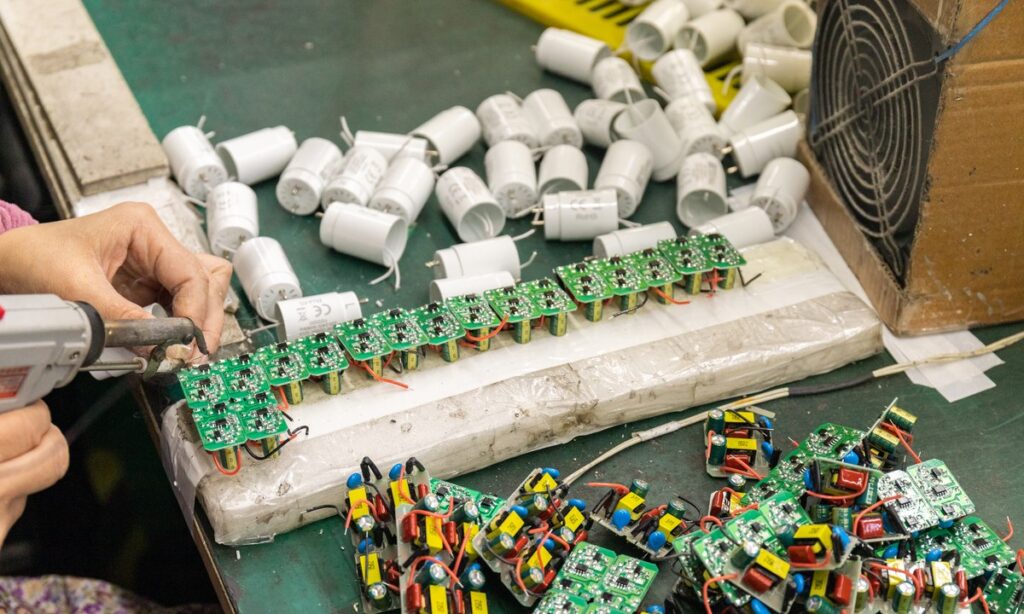
Algumas fábricas recebem placas LED concluídas; outras montam placas através de produção de montagem em superfície. Quando se utiliza SMT, a impressão de pasta de solda, a colocação de componentes e as definições de refusão são controladas para o design da placa. A inspeção pode identificar componentes em falta, invertidos, deslocados ou mal soldados antes de a placa ser integrada na luminária.
A placa concluída pode depois receber verificações elétricas e de iluminação. O objetivo é encontrar defeitos de montagem cedo, quando a placa ainda está acessível. Os limites de ensaio devem corresponder ao design do produto e não devem ser substituídos por uma simples avaliação visual de que os LEDs acendem.
A preparação do driver segue a configuração elétrica aprovada. Condutores, conectores, alívio de tração, componentes de ligação à terra e sistemas de isolamento devem manter-se consistentes com o desenho. Para uma família de produtos configurável, são necessários encaminhamento e etiquetagem claros para que as variantes de potência, CCT, regulação e emergência não se misturem na mesma linha.
4. Construa o Sistema Ótico e Mecânico
Os produtos de iluminação lateral e de retroiluminação utilizam disposições óticas diferentes. Um painel de iluminação lateral combina normalmente LEDs periféricos, uma placa-guia de luz, material refletor e um difusor. Um painel de retroiluminação distribui LEDs pela parte traseira da cavidade ótica e utiliza lentes ou um difusor para controlar o espaçamento e a uniformidade. A ordem das camadas, a orientação, o estado da superfície e a distância entre as peças influenciam todos o resultado visível.
Os operadores devem manusear os componentes óticos com luvas limpas e superfícies de trabalho protegidas. Pó, impressões digitais, riscos e película presa podem causar pontos brilhantes, sombras ou rejeições estéticas. As películas de proteção também necessitam de uma etapa de remoção definida; deixar a película errada no conjunto ótico pode reduzir a saída ou criar defeitos visíveis.
As molduras, caixas e placas traseiras são verificadas quanto a dimensões, acabamento, planicidade e pontos de fixação antes ou durante a montagem. As tolerâncias mecânicas afetam mais do que o aspeto. Controlam a retenção do difusor, o espaçamento da placa, a colocação do driver, a folga do cabo e a compatibilidade com grelhas de teto, suportes ou kits de suspensão.
5. Conclua a Montagem da Luminária
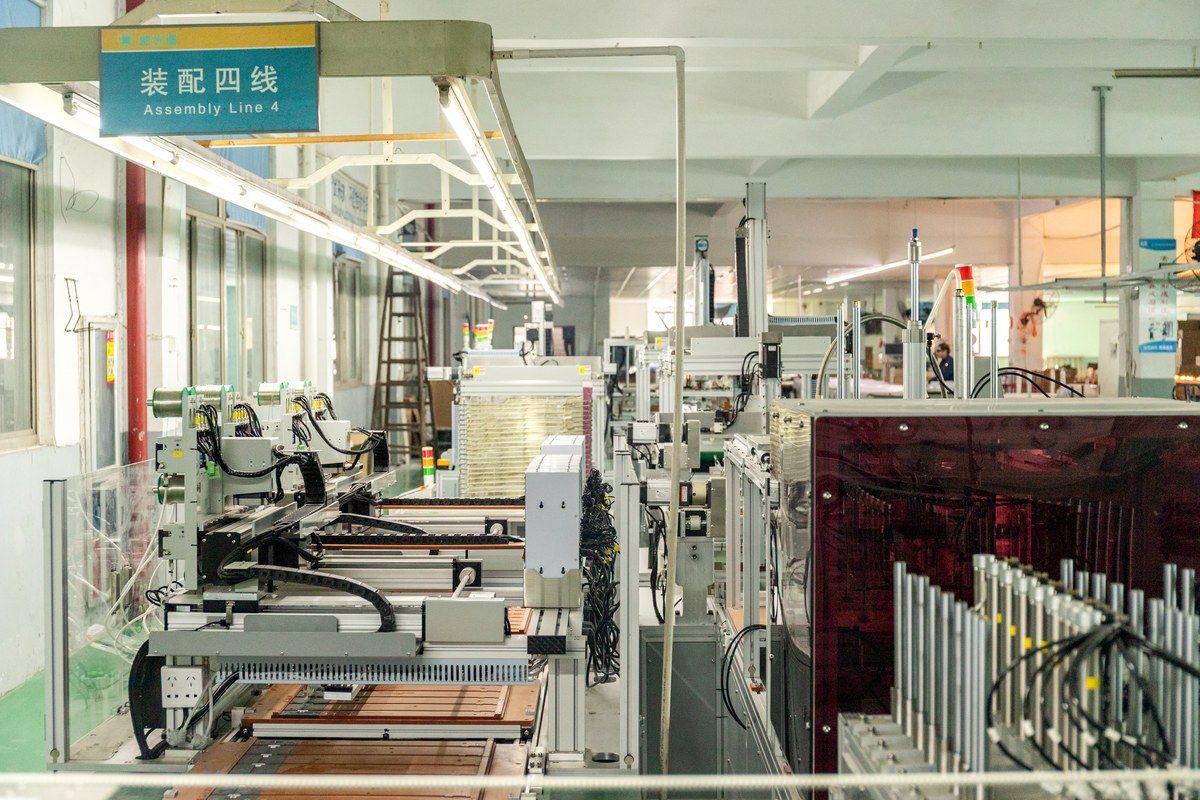
A montagem final integra as secções elétrica, ótica e mecânica. A ordem exata depende do modelo, mas normalmente inclui posicionar a placa LED, instalar as camadas óticas, fechar a moldura ou caixa, encaminhar os fios, ligar o driver, aplicar isolamento e alívio de tração, instalar acessórios de montagem e fixar a etiqueta do produto.
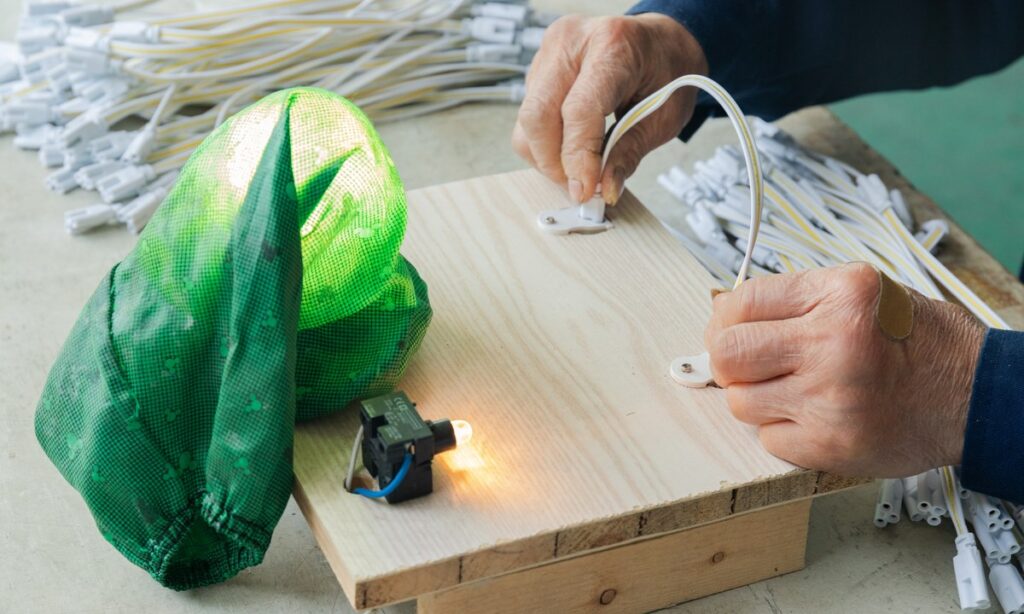
As instruções de trabalho devem mostrar a orientação dos conectores, o tipo de fixador, o binário ou método de fixação quando relevante, o percurso do cabo e os pontos de inspeção. Dispositivos ou características poka-yoke podem reduzir erros de orientação, enquanto os registos de código de barras ou de acompanhamento podem ligar a unidade acabada aos seus lotes de materiais e à data de produção.
O controlo de variantes é especialmente importante quando vários painéis visualmente semelhantes partilham uma linha. Um driver 0–10 V, driver DALI, kit de emergência ou versão de potência selecionável pode parecer quase idêntico depois de a caixa estar fechada. A leitura por digitalização, as ordens de trabalho separadas e as verificações finais da etiqueta ajudam a evitar que uma montagem correta receba a identificação errada.
6. Testar o Desempenho de Segurança, Elétrico e Ótico
Os ensaios devem ser selecionados com base na especificação do produto, no mercado de destino, no dossier de certificação e no plano de controlo da fábrica. A IEC 60598-1 abrange requisitos e ensaios gerais para luminárias, incluindo classificação, marcação e construção mecânica e elétrica, enquanto os projetos na América do Norte podem envolver normas como a UL 1598 e requisitos aplicáveis a equipamentos LED utilizados em produtos de iluminação. A edição aplicável e a via de certificação devem ser confirmadas para o mercado efetivo.
As verificações de segurança na linha de produção podem incluir continuidade do condutor de proteção, rigidez dielétrica ou polaridade, quando a construção e o programa o exigirem. As verificações elétricas podem comparar a potência de entrada, a corrente, o fator de potência e o comportamento de funcionamento com os limites aprovados. Uma verificação funcional deve confirmar que a versão prevista arranca, se mantém estável e responde corretamente à respetiva interface de controlo.
A verificação ótica é uma tarefa distinta. A ANSI/IES LM-79-24 fornece procedimentos para medições óticas e elétricas normalizadas de produtos de iluminação de estado sólido, incluindo fluxo luminoso, distribuição da intensidade, cromaticidade e elaboração de relatórios. A triagem de rotina na produção e a medição formal em laboratório servem finalidades diferentes: o plano de controlo deve definir quais as características verificadas em cada unidade, por amostragem de lote ou durante a qualificação.
| Ponto de verificação | Pergunta a que responde | Registo que um comprador pode solicitar |
|---|---|---|
| Inspeção visual e dimensional | O produto está completo, limpo e dentro das tolerâncias do desenho? | Critérios de inspeção e resultado do lote |
| Verificação de ligação à terra ou dielétrica, quando aplicável | A construção elétrica montada cumpre o ensaio de produção exigido? | Método de ensaio, limite, ID do equipamento e resultado |
| Potência de entrada e corrente de funcionamento | A unidade fabricada corresponde à sua especificação elétrica? | Registo de amostra ou de ensaio em linha por modelo e lote |
| Fluxo luminoso e eficácia | A emissão medida cumpre o objetivo declarado nas condições indicadas? | Relatório de laboratório com identificação do modelo e condições |
| CCT, cromaticidade e CRI | A cor é controlada dentro do requisito do projeto? | Dados de cor e tolerância de aceitação |
| Distribuição e uniformidade | O painel produz a distribuição ótica pretendida? | Relatório fotométrico ou método de comparação aprovado |
| Função de regulação, sensor ou emergência | A variante configurada funciona com a interface especificada? | Registo de ensaio funcional para a variante exata |
7. Utilize Evidências Térmicas e de Fiabilidade na Fase Adequada
Um breve ensaio de ligação não permite estabelecer o desempenho a longo prazo. Por conseguinte, o desenvolvimento e a qualificação do produto podem incluir medições térmicas, verificações em condições anormais, ciclos de comutação, ensaios de durabilidade, exposição ambiental ou evidências de fiabilidade ao nível dos componentes. O programa deve refletir a construção, o ambiente previsto, as classificações declaradas e os requisitos do mercado.
A análise térmica é importante porque a emissão LED, a cor, a vida útil do driver e o comportamento dos materiais dependem da temperatura. Os locais de medição e os limites devem resultar do plano de design e conformidade. Uma leitura de temperatura sem local definido, condição ambiente, método de estabilização e limite de aceitação é difícil de comparar entre amostras.
Ao avaliar um fornecedor, pergunte como as evidências de qualificação se relacionam com o modelo de produção. O código do modelo, o driver, a placa LED, a caixa, o sistema ótico e a revisão devem ser identificáveis. Se uma peça crítica mudar, o processo de controlo de alterações deve decidir que análise, ensaios e comunicação ao cliente são necessários.
8. Inspecionar, Embalar e Libertar o Lote
A inspeção final confirma a identidade e a qualidade de fabrico do produto antes da embalagem. As verificações típicas incluem a exatidão da etiqueta, o estado da superfície, o encaixe da moldura, os acessórios, a película protetora, o estado do cabo e do conector, o funcionamento e o conteúdo da caixa. A amostra aprovada e a instrução de trabalho devem definir os limites estéticos para que as decisões se mantenham consistentes entre turnos e lotes.
A embalagem deve proteger o difusor, os cantos, a moldura e os acessórios durante o empilhamento e o transporte. A etiqueta da caixa deve corresponder ao produto e à encomenda de compra, enquanto a proteção interior deve impedir o movimento e o contacto entre superfícies. Para variantes mistas, a identificação ao nível da caixa é essencial porque o produto pode não ser distinguível após a paletização.
Os registos de libertação podem associar a encomenda, o modelo, a revisão, a data de produção, a quantidade, o resultado da inspeção e as referências de materiais ou ensaios. Os compradores podem utilizar o lista de verificação para avaliação de amostras de iluminação LED para estabelecer uma referência aprovada antes da produção em massa e, em seguida, alinhar as verificações de receção com o mesmo modelo e evidências. O lista de verificação de documentos de conformidade de produtos LED ajuda a organizar os documentos que devem acompanhar a decisão comercial.
O Que os Compradores Devem Confirmar Durante uma Auditoria à Fábrica
Uma visita à fábrica é mais útil quando acompanha um modelo atual desde os materiais controlados até aos registos de libertação. Comece pelo desenho aprovado e pela lista de materiais e compare-os depois com a ordem de fabrico, os materiais da linha, a etiqueta, os limites de ensaio e a unidade embalada. Isto revela se o processo mantém a identidade do produto, em vez de apenas mostrar o equipamento disponível.
Pergunte como são identificados os lotes recebidos, como são aprovadas as substituições, como são separadas as variantes, como é mantido o equipamento de ensaio, como são contidas as unidades reprovadas e como são encerradas as ações corretivas. Reveja um exemplo de rastreabilidade nos dois sentidos: de uma caixa acabada até aos respetivos registos de produção e materiais, e de um lote de componentes até aos lotes acabados que o utilizaram.
Para uma visão mais abrangente das capacidades de produção e apoio a projetos da New Lights, visite Fábrica e fabrico. Para discutir uma especificação de painel luminoso, um plano de amostras ou um requisito OEM/ODM, contacte a equipa da New Lights com o mercado-alvo, o formato de instalação, as quantidades e os documentos necessários.
Perguntas Frequentes
Quais são as principais fases do fabrico de painéis de iluminação LED?
As etapas habituais de controlo são a definição do produto, a aprovação dos materiais recebidos, a preparação da placa LED e dos componentes elétricos, a montagem ótica e mecânica, a integração final, os ensaios de segurança e desempenho, a inspeção final, a embalagem e a libertação do lote.
Os painéis LED de iluminação lateral e de retroiluminação são fabricados da mesma forma?
Não. Partilham controlos elétricos, mecânicos e de qualidade, mas a construção ótica é diferente. Os painéis de iluminação lateral utilizam LEDs perimetrais e um sistema de guia de luz, enquanto os painéis retroiluminados colocam LEDs atrás do difusor, frequentemente com lentes para conformar a distribuição.
Um teste de ligação é suficiente para a inspeção final?
Não. Confirma o funcionamento básico, mas não abrange a identidade do produto, a segurança elétrica, as características de entrada, a cor, o fluxo luminoso, a distribuição, as dimensões, os controlos nem a documentação exigida. O plano de aceitação deve definir as verificações para o modelo e mercado exatos.
Que registos de fabrico deve um comprador solicitar?
Os registos úteis incluem o desenho controlado e a lista de materiais, a lista de componentes aprovados, a inspeção de entrada, a folha de acompanhamento da produção ou a identificação do lote, os resultados dos ensaios, o estado de calibração, a inspeção final e o histórico de controlo de alterações. O conjunto exigido depende do projeto e da via de conformidade.
Como deve um comprador avaliar uma substituição de componente proposta?
Compare a peça proposta com a peça aprovada quanto aos efeitos elétricos, óticos, térmicos, mecânicos e de conformidade. Registe a revisão, os novos ensaios necessários, a aprovação do cliente e a alteração de revisão antes de o substituto entrar em produção.