
Un panneau lumineux LED n’est pas fabriqué en une seule opération. Le luminaire fini réunit une carte LED, des couches optiques ou des lentilles, un cadre ou un boîtier, un driver, du câblage, des connecteurs et des pièces de montage. La fabrication doit maintenir l’alignement de ces éléments avec la conception approuvée tout en maîtrisant la sécurité électrique, la distribution lumineuse, la couleur, le comportement thermique et l’ajustement mécanique.
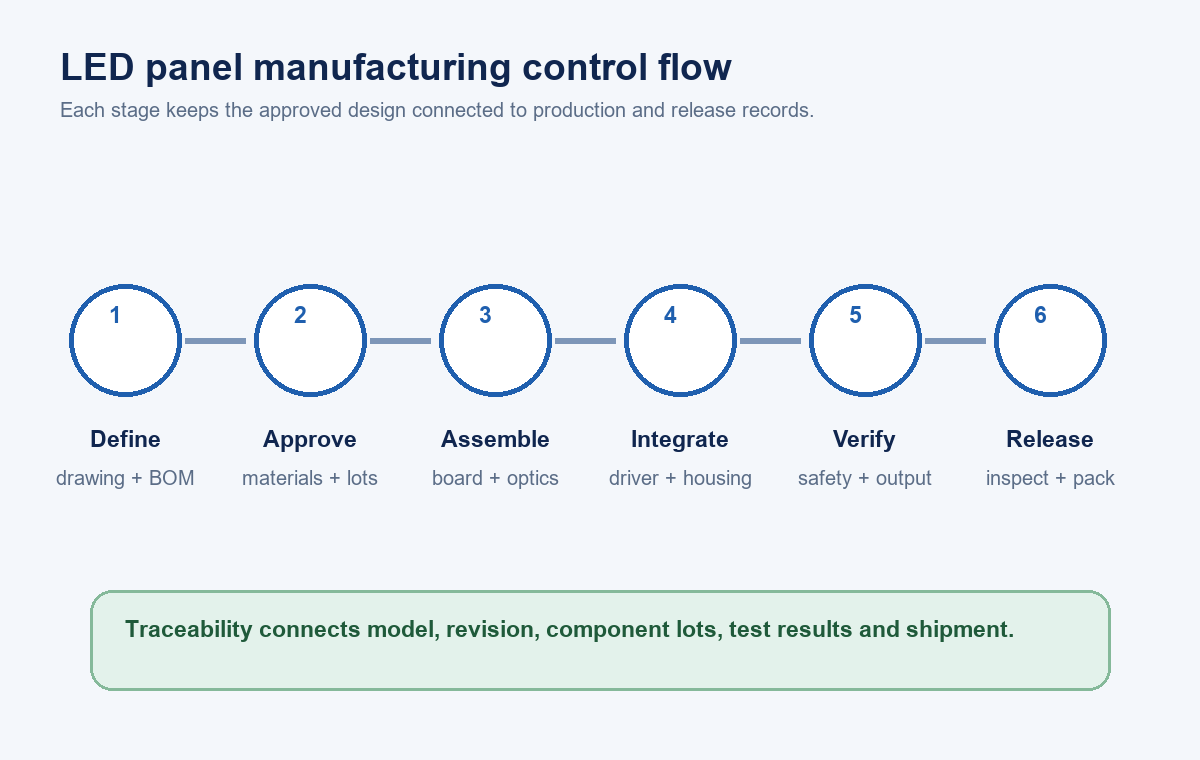
La séquence varie selon la construction. Les panneaux à éclairage latéral guident la lumière provenant de LED montées sur le pourtour ; les panneaux à rétroéclairage placent les modules LED derrière le diffuseur ; les panneaux encastrés minces et les panneaux en saillie ajoutent des boîtiers et du matériel d’installation différents. Malgré cela, un parcours utile de contrôle en usine reste cohérent : définir le produit, approuver les matériaux, assembler des sous-ensembles contrôlés, terminer le luminaire, le tester par rapport à la spécification, préserver la traçabilité et ne libérer que les unités acceptées.
1. Figer la définition du produit avant la production
La fabrication commence par une définition de produit maîtrisée, et non par des pièces détachées sur une ligne. Le plan et la nomenclature doivent identifier les dimensions du panneau, sa construction, la carte LED, l’empilement optique, le boîtier, le driver, le câble, le connecteur, la méthode de montage, l’étiquette et l’emballage. La spécification doit également définir l’alimentation nominale, la puissance, les objectifs de flux lumineux et de couleur, les options de variation ou d’éclairage de secours, la classification environnementale et les exigences du marché de destination.
Cette étape est importante car des composants apparemment interchangeables peuvent modifier le résultat. Un diffuseur différent peut modifier la transmission et l’éblouissement. Un driver de remplacement peut modifier le scintillement, le facteur de puissance, le comportement de variation ou la charge thermique. Un boîtier LED ou une disposition de carte différents peuvent modifier le flux lumineux, la couleur et la densité de courant. Les substitutions d’approvisionnement nécessitent donc une revue technique et une approbation documentée avant d’entrer dans un lot de production.
Les lecteurs ayant besoin d’une introduction au niveau des composants peuvent d’abord consulter ce qu’est un panneau lumineux LED et en quoi ses principales conceptions diffèrent. Les acheteurs comparant les formats disponibles peuvent également parcourir le gamme de panneaux lumineux LED New Lights et utiliser le guide distinct pour choisir des panneaux lumineux LED pour des projets commerciaux.
| Entrée contrôlée | Éléments à figer | Risque de production typique en cas de dérive |
|---|---|---|
| Plan mécanique | Dimensions extérieures, épaisseur, trous, tolérances et interfaces de montage | Mauvaise adaptation au plafond, écarts du cadre ou interférences d’assemblage |
| Nomenclature | Fabricant approuvé, référence et révision | Modification électrique, optique ou thermique non examinée |
| Spécification électrique | Entrée, puissance, sortie du driver et interface de commande | Charge incorrecte, fonctionnement instable ou incompatibilité de commande |
| Spécification optique | Flux, CCT, tolérance de couleur, CRI et répartition | Incohérence visible entre lots ou objectif du projet non atteint |
| Dossier de conformité | Construction, marquages et composants critiques applicables | Le produit ne correspond plus à la configuration évaluée |
| Spécification d’emballage | Protection, étiquettes, quantité et marquages du carton | Dommages pendant le transport, erreur d’identification ou retards de réception |
2. Contrôler les matériaux entrants et les composants critiques
Le contrôle à réception doit se concentrer sur les composants les plus susceptibles de modifier la sécurité, les performances ou l’assemblage. Selon le modèle, cela peut inclure des boîtiers LED ou des cartes équipées, des drivers, des borniers, le câblage interne, l’isolation, des diffuseurs, des plaques guides de lumière, des feuilles réfléchissantes, des cadres métalliques, des plaques arrière, des fixations et des pièces de suspension ou de montage encastré.
L’équipe de réception peut vérifier l’identité du fournisseur, la référence, la révision, la quantité, l’apparence, les dimensions clés et la documentation requise. Les plans d’échantillonnage doivent être définis plutôt qu’improvisés au quai de réception. Les composants électriques critiques peuvent nécessiter une vérification par rapport à la liste des composants approuvés. Les matériaux optiques doivent être protégés de la poussière, des rayures, de l’humidité et d’un empilage incorrect, car les dommages de surface deviennent visibles après l’allumage.
Les lots doivent recevoir une identité traçable qui les suit en production. Si un essai ultérieur identifie un problème, cette référence de lot aide à isoler les matériaux concernés sans considérer toutes les unités comme identiques.
3. Préparer la carte LED et le sous-ensemble électrique
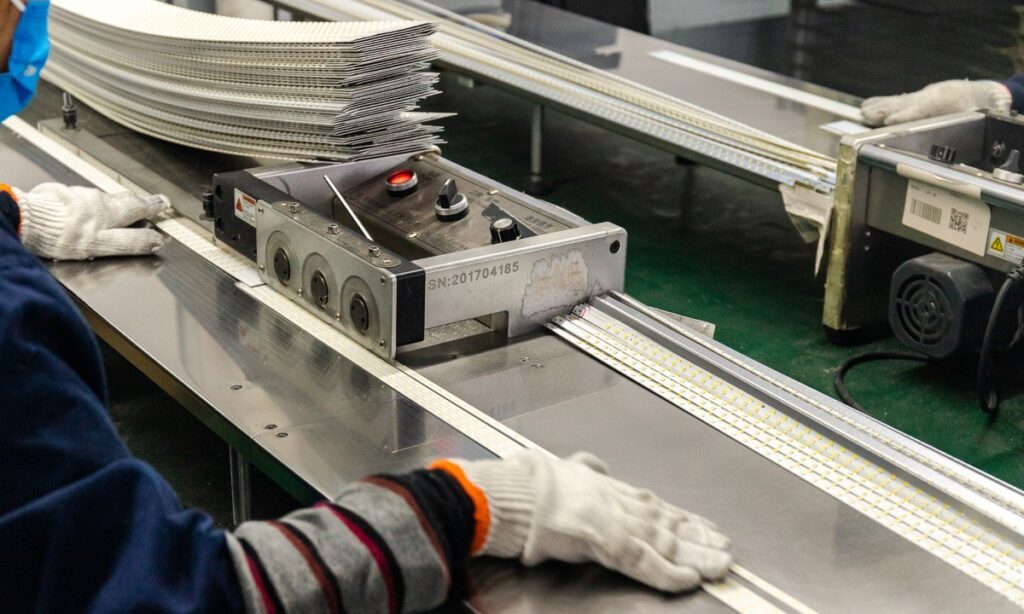
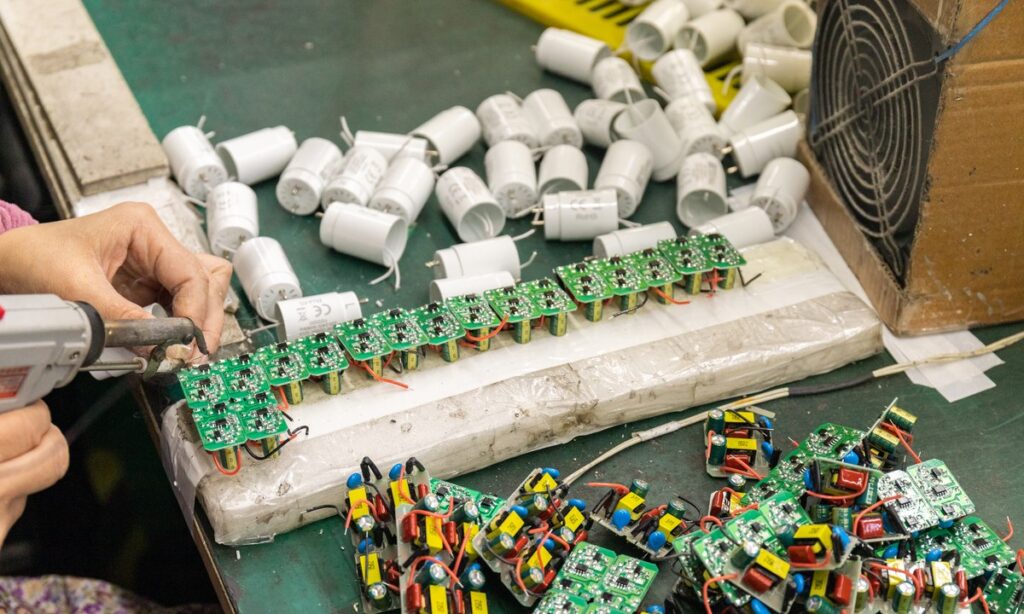
Certaines usines reçoivent des cartes LED terminées ; d’autres assemblent les cartes par production de montage en surface. Lorsque le SMT est utilisé, l’impression de pâte à braser, la pose des composants et les paramètres de refusion sont maîtrisés pour la conception de la carte. L’inspection peut identifier les composants manquants, inversés, décalés ou mal soudés avant l’intégration de la carte dans le luminaire.
La carte terminée peut ensuite subir des contrôles électriques et lumineux. L’objectif est de détecter les défauts d’assemblage tôt, lorsque la carte reste accessible. Les limites d’essai doivent correspondre à la conception du produit et ne doivent pas être remplacées par un simple jugement visuel selon lequel les LED s’allument.
La préparation du driver suit la configuration électrique approuvée. Les fils, connecteurs, dispositifs anti-traction, éléments de mise à la terre et systèmes d’isolation doivent rester conformes au plan. Pour une famille de produits configurable, un routage et un étiquetage clairs sont nécessaires afin que les variantes de puissance, de CCT, de variation et d’éclairage de secours ne soient pas mélangées sur une même ligne.
4. Construire le système optique et mécanique
Les produits à éclairage latéral et à éclairage arrière utilisent des agencements optiques différents. Un panneau à éclairage latéral associe généralement des LED périphériques, une plaque guide de lumière, un matériau réfléchissant et un diffuseur. Un panneau à éclairage arrière répartit les LED à l’arrière de la cavité optique et utilise des lentilles ou un diffuseur pour maîtriser l’espacement et l’uniformité. L’ordre des couches, leur orientation, l’état de surface et la distance entre les pièces influencent tous le résultat visible.
Les opérateurs doivent manipuler les composants optiques avec des gants propres et sur des surfaces de travail protégées. La poussière, les empreintes digitales, les rayures et les films emprisonnés peuvent provoquer des points lumineux, des ombres ou des rejets esthétiques. Les films de protection nécessitent également une étape de retrait définie ; laisser le mauvais film dans l’empilement optique peut réduire le flux lumineux ou créer des défauts visibles.
Les cadres, boîtiers et plaques arrière sont contrôlés quant aux dimensions, à la finition, à la planéité et aux points de fixation avant ou pendant l’assemblage. Les tolérances mécaniques affectent plus que l’apparence. Elles déterminent le maintien du diffuseur, l’espacement de la carte, le positionnement du driver, le dégagement des câbles et la compatibilité avec les ossatures de plafond, les supports ou les kits de suspension.
5. Finaliser l’assemblage du luminaire
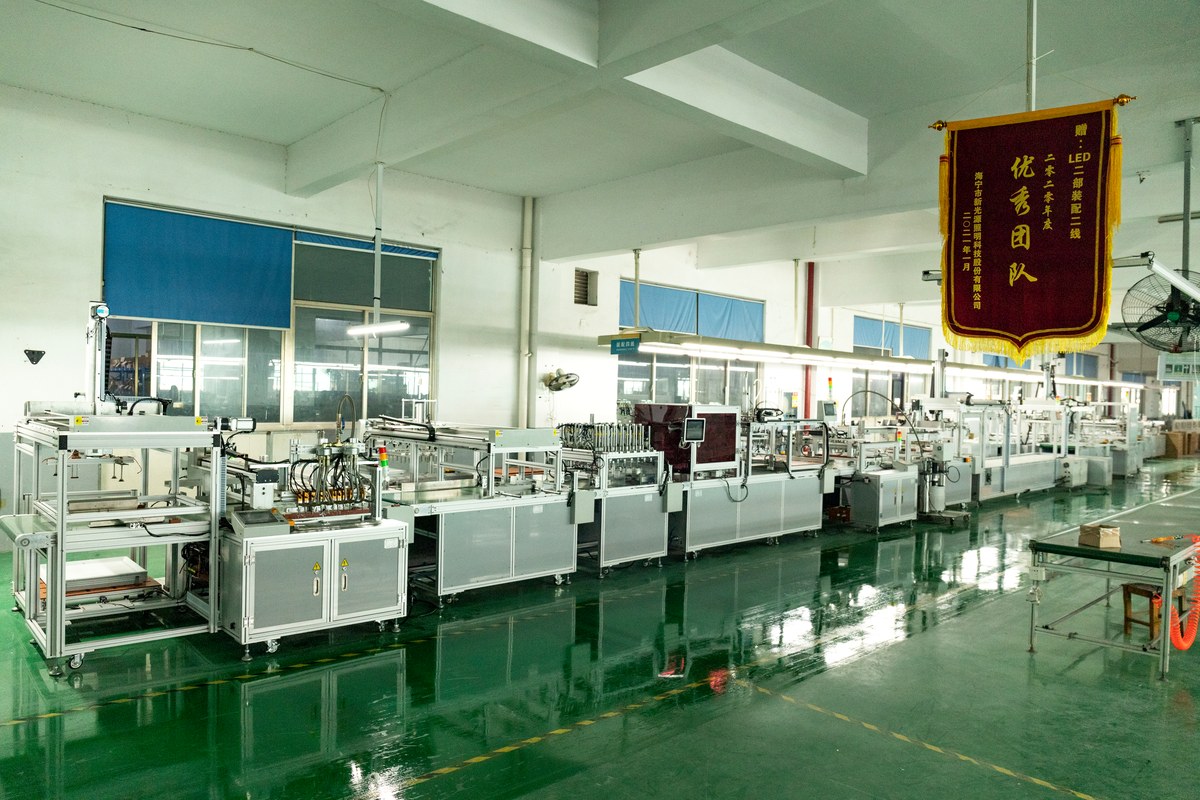
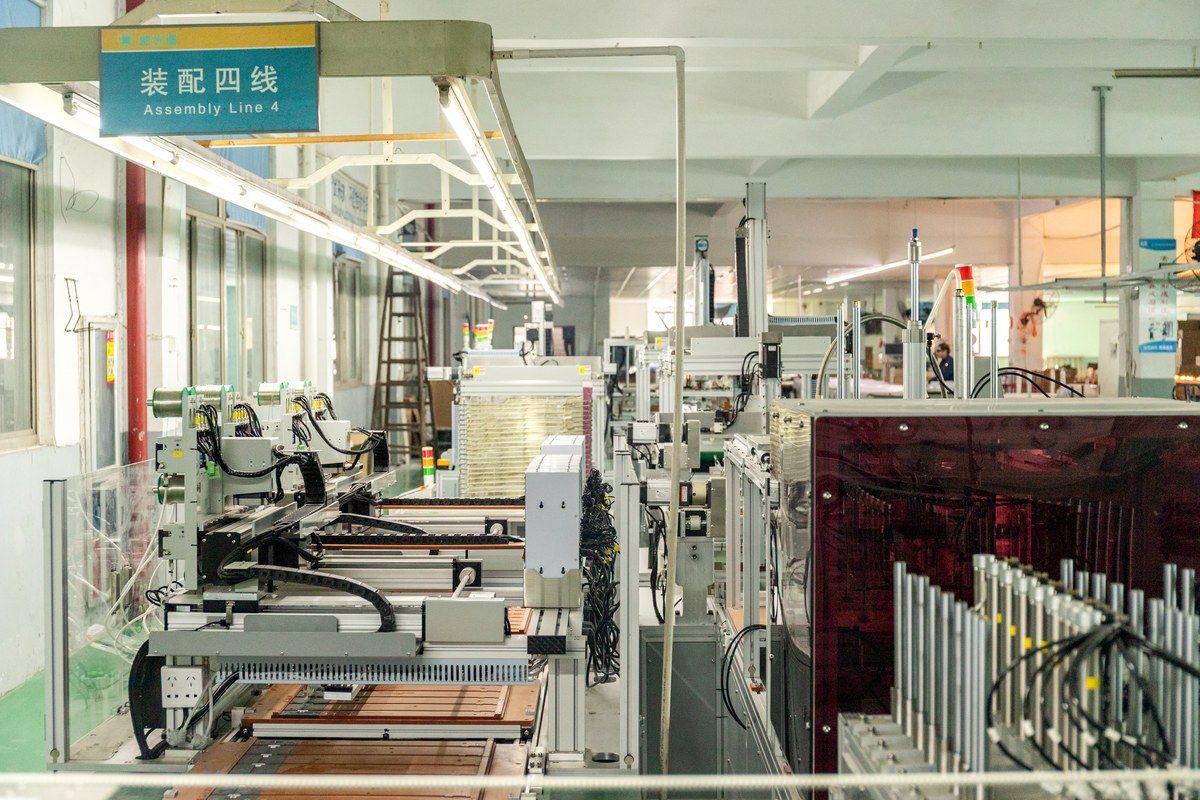
L’assemblage final intègre les sections électrique, optique et mécanique. L’ordre exact dépend du modèle, mais il comprend normalement le positionnement de la carte LED, l’installation des couches optiques, la fermeture du cadre ou du boîtier, le cheminement des fils, le raccordement du driver, l’application de l’isolation et du dispositif anti-traction, la pose des accessoires de montage et la fixation de l’étiquette produit.
Les instructions de travail doivent indiquer l’orientation des connecteurs, le type de fixation, le couple ou la méthode de serrage lorsque cela est pertinent, le cheminement des câbles et les points d’inspection. Des gabarits ou des dispositifs poka-yoke peuvent réduire les erreurs d’orientation, tandis que des enregistrements par code-barres ou fiches suiveuses peuvent relier l’unité finie à ses lots de matériaux et à sa date de production.
La maîtrise des variantes est particulièrement importante lorsque plusieurs panneaux visuellement similaires appartiennent à une même gamme. Un driver 0–10 V, un driver DALI, un bloc d’alimentation de secours ou une version à puissance sélectionnable peuvent paraître presque identiques une fois le boîtier fermé. Le scan, des ordres de fabrication distincts et des contrôles finaux des étiquettes contribuent à éviter qu’un assemblage correct reçoive une mauvaise identité.
6. Tester les performances de sécurité, électriques et optiques
Les essais doivent être sélectionnés à partir de la spécification du produit, du marché de destination, du dossier de certification et du plan de contrôle de l’usine. IEC 60598-1 couvre les exigences générales et les essais applicables aux luminaires, notamment la classification, le marquage, la construction mécanique et électrique, tandis que les projets nord-américains peuvent relever de normes telles que UL 1598 et d’exigences relatives aux équipements LED utilisés dans les produits d’éclairage. L’édition applicable et la voie de certification doivent être confirmées pour le marché concerné.
Les contrôles de sécurité sur la ligne de production peuvent inclure la continuité du conducteur de protection, la rigidité diélectrique ou la polarité lorsque la conception et le programme l’exigent. Les contrôles électriques peuvent comparer la puissance d’entrée, le courant, le facteur de puissance et le comportement en fonctionnement aux limites approuvées. Un contrôle fonctionnel doit confirmer que la version prévue démarre, reste stable et répond correctement à son interface de commande.
La vérification photométrique est une tâche distincte. ANSI/IES LM-79-24 fournit des procédures pour des mesures photométriques et électriques normalisées des produits d’éclairage à semi-conducteurs, y compris le flux lumineux, la répartition d’intensité, la chromaticité et le reporting. Le contrôle de routine en production et la mesure formelle en laboratoire répondent à des objectifs différents : le plan de contrôle doit définir quelles caractéristiques sont vérifiées sur chaque unité, par échantillonnage de lot ou lors de la qualification.
| Point de vérification | Question à laquelle cela répond | Enregistrement qu’un acheteur peut demander |
|---|---|---|
| Contrôle visuel et dimensionnel | Le produit est-il complet, propre et conforme aux tolérances du plan ? | Critères d’inspection et résultat du lot |
| Contrôle de mise à la terre ou diélectrique, le cas échéant | La construction électrique assemblée satisfait-elle à l’essai de production requis ? | Méthode d’essai, limite, ID de l’équipement et résultat |
| Puissance d’entrée et courant de fonctionnement | L’unité fabriquée correspond-elle à sa spécification électrique ? | Enregistrement d’essai sur échantillon ou en ligne par modèle et lot |
| Flux lumineux et efficacité lumineuse | La puissance mesurée atteint-elle l’objectif déclaré dans les conditions indiquées ? | Rapport de laboratoire avec identification du modèle et conditions |
| CCT, chromaticité et CRI | La couleur est-elle maîtrisée conformément aux exigences du projet ? | Données colorimétriques et tolérance d’acceptation |
| Répartition et uniformité | Le panneau produit-il la distribution optique prévue ? | Rapport photométrique ou méthode de comparaison approuvée |
| Fonction de variation, de capteur ou d’éclairage de secours | La variante configurée fonctionne-t-elle avec l’interface spécifiée ? | Enregistrement d’essai fonctionnel pour la variante exacte |
7. Utiliser les données thermiques et de fiabilité au bon stade
Un bref essai de mise sous tension ne permet pas d’établir les performances à long terme. Le développement et la qualification du produit peuvent donc inclure des mesures thermiques, des contrôles en conditions anormales, des cycles de commutation, des essais d’endurance, une exposition environnementale ou des données de fiabilité au niveau des composants. Le programme doit refléter la conception, l’environnement prévu, les caractéristiques déclarées et les exigences du marché.
L’examen thermique est important, car le rendement LED, la couleur, la durée de vie du driver et le comportement des matériaux dépendent de la température. Les emplacements de mesure et les limites doivent provenir du plan de conception et de conformité. Une lecture de température sans emplacement défini, condition ambiante, méthode de stabilisation et limite d’acceptation est difficile à comparer entre échantillons.
Lors de l’évaluation d’un fournisseur, demandez comment les données de qualification sont reliées au modèle fabriqué. Le code modèle, le driver, la carte LED, le boîtier, le système optique et la révision doivent être identifiables. Si une pièce critique change, le processus de maîtrise des changements doit déterminer quels examens, essais et échanges avec le client sont requis.
8. Inspecter, emballer et libérer le lot
L’inspection finale confirme l’identité du produit et la qualité de fabrication avant l’emballage. Les contrôles habituels comprennent l’exactitude de l’étiquette, l’état de surface, l’ajustement du cadre, les accessoires, le film de protection, l’état du câble et du connecteur, le fonctionnement et le contenu du carton. L’échantillon accepté et l’instruction de travail doivent définir les limites esthétiques afin que les décisions restent cohérentes entre les équipes et les lots.
L’emballage doit protéger le diffuseur, les angles, le cadre et les accessoires pendant l’empilage et le transport. L’étiquette du carton doit correspondre au produit et à la commande d’achat, tandis que la protection interne doit empêcher les mouvements et les contacts de surface. Pour les variantes mélangées, l’identification au niveau du carton est essentielle, car le produit peut ne plus être distinguable après la palettisation.
Les dossiers de libération peuvent relier le bon de commande, le modèle, la révision, la date de production, la quantité, le résultat de l’inspection ainsi que les références de matériaux ou d’essais. Les acheteurs peuvent utiliser le Liste de contrôle pour l'évaluation d'échantillons d'éclairage LED pour établir une référence approuvée avant la production de masse, puis aligner les contrôles de réception sur le même modèle et les mêmes preuves. Le Liste de contrôle des documents de conformité des produits LED aide à organiser les documents qui doivent accompagner la décision commerciale.
Ce que les acheteurs doivent confirmer lors d’un audit d’usine
Une visite d’usine est particulièrement utile lorsqu’elle suit un modèle actuel, des intrants maîtrisés jusqu’aux enregistrements de libération. Commencez par le plan approuvé et la nomenclature, puis comparez-les avec l’ordre de fabrication, les matériaux de ligne, l’étiquette, les limites d’essai et l’unité emballée. Cela permet de vérifier si le processus préserve l’identité du produit plutôt que de simplement présenter les équipements disponibles.
Demandez comment les lots entrants sont identifiés, comment les substitutions sont approuvées, comment les variantes sont séparées, comment les équipements d’essai sont entretenus, comment les unités défaillantes sont isolées et comment les actions correctives sont clôturées. Examinez un exemple de traçabilité dans les deux sens : d’un carton fini vers ses enregistrements de production et de matériaux, et d’un lot de composants vers les lots finis qui l’ont utilisé.
Pour une vue d’ensemble plus large des capacités de production et d’assistance aux projets de New Lights, consultez Usine et fabrication. Pour discuter d’une spécification de panneau lumineux, d’un plan d’échantillonnage ou d’une exigence OEM/ODM, contacter l’équipe New Lights avec le marché cible, le format d’installation, les quantités et les documents requis.
Questions fréquemment posées
Quelles sont les principales étapes de fabrication des panneaux lumineux LED ?
Les étapes de contrôle habituelles sont la définition du produit, l’approbation des matériaux entrants, la préparation de la carte LED et des éléments électriques, l’assemblage optique et mécanique, l’intégration finale, les essais de sécurité et de performance, l’inspection finale, l’emballage et la libération du lot.
Les panneaux LED à éclairage latéral et à rétroéclairage sont-ils fabriqués de la même manière ?
Non. Ils partagent des contrôles électriques, mécaniques et qualité, mais leur conception optique diffère. Les panneaux à éclairage latéral utilisent des LED périphériques et un système de guide de lumière, tandis que les panneaux à éclairage arrière placent les LED derrière le diffuseur, souvent avec des lentilles pour façonner la répartition lumineuse.
Un test d’allumage suffit-il pour l’inspection finale ?
Non. Il confirme le fonctionnement de base, mais ne couvre pas l’identité du produit, la sécurité électrique, les caractéristiques d’entrée, la couleur, le flux lumineux, la distribution, les dimensions, les commandes ou la documentation requise. Le plan d’acceptation doit définir les contrôles pour le modèle et le marché exacts.
Quels enregistrements de fabrication un acheteur doit-il demander ?
Les enregistrements utiles comprennent le plan contrôlé et la nomenclature, la liste des composants approuvés, le contrôle à réception, la fiche suiveuse de production ou l’identité du lot, les résultats d’essai, le statut d’étalonnage, l’inspection finale et l’historique de maîtrise des changements. L’ensemble requis dépend du projet et de la voie de conformité.
Comment un acheteur doit-il évaluer une substitution de composant proposée ?
Comparez la pièce proposée à la pièce approuvée quant aux effets électriques, optiques, thermiques, mécaniques et de conformité. Enregistrez l’examen, les nouveaux essais requis, l’approbation du client et le changement de révision avant que la pièce de substitution n’entre en production.