
Een LED-paneelarmatuur wordt niet in één bewerking gemaakt. Het voltooide armatuur brengt een LED-printplaat, optische lagen of lenzen, een frame of behuizing, een driver, bedrading, connectoren en montageonderdelen samen. De productie moet deze elementen in lijn houden met het goedgekeurde ontwerp en tegelijk de elektrische veiligheid, lichtverdeling, kleur, thermisch gedrag en mechanische passing beheersen.
De volgorde varieert per constructie. Randverlichte panelen geleiden licht van LED's die rond de omtrek zijn gemonteerd; achtergrondverlichte panelen plaatsen LED-modules achter de diffuser; slanke inbouwpanelen en opbouwpanelen voegen verschillende behuizingen en installatiehardware toe. Toch is een bruikbaar traject voor fabriekscontrole consistent: definieer het product, keur materialen goed, assembleer gecontroleerde subassemblages, voltooi het armatuur, test het volgens de specificatie, behoud de traceerbaarheid en geef alleen geaccepteerde eenheden vrij.
1. Leg de productdefinitie vóór productie vast
De productie begint met een gecontroleerde productdefinitie, niet met losse onderdelen op een productielijn. De tekening en stuklijst moeten de paneelafmetingen, constructie, LED-printplaat, optische opbouw, behuizing, driver, kabel, connector, montagemethode, label en verpakking identificeren. De specificatie moet ook de nominale ingang, het vermogen en de lumen- en kleurdoelen, dim- of noodopties, milieuklasse en vereisten voor de bestemmingsmarkt definiëren.
Deze stap is belangrijk omdat ogenschijnlijk uitwisselbare componenten het resultaat kunnen veranderen. Een andere diffuser kan transmissie en verblinding wijzigen. Een vervangende driver kan flikkering, arbeidsfactor, dimgedrag of thermische belasting veranderen. Een andere LED-behuizing of printplaatlay-out kan de lumenoutput, kleur en stroomdichtheid verschuiven. Inkoopsubstituties vereisen daarom technische beoordeling en gedocumenteerde goedkeuring voordat ze in een productiebatch terechtkomen.
Lezers die een inleiding op componentniveau nodig hebben, kunnen eerst de volgende informatie bekijken wat een LED-paneelarmatuur is en hoe de belangrijkste ontwerpen verschillen. Kopers die beschikbare uitvoeringen vergelijken, kunnen ook de Assortiment LED-paneelarmaturen van New Lights en gebruik de afzonderlijke gids om LED-paneelarmaturen kiezen voor commerciële projecten.
| Gecontroleerde invoer | Wat moet worden vastgelegd | Typisch productierisico bij afwijking |
|---|---|---|
| Mechanische tekening | Buitenafmetingen, dikte, gaten, toleranties en montage-interfaces | Slechte passing in het plafond, kieren in het frame of belemmeringen bij de montage |
| Stuklijst | Goedgekeurde fabrikant, onderdeelnummer en revisie | Niet-beoordeelde elektrische, optische of thermische wijziging |
| Elektrische specificatie | Ingang, vermogen, driveruitgang en regelinterface | Onjuiste belasting, instabiele werking of een niet-passende regeling |
| Optische specificatie | Lichtstroom, CCT, kleurtolerantie, CRI en lichtverdeling | Zichtbare inconsistentie tussen batches of gemiste projectdoelstelling |
| Conformiteitsdossier | Toepasselijke constructie, markeringen en kritieke componenten | Het product komt niet langer overeen met de beoordeelde configuratie |
| Verpakkingsspecificatie | Bescherming, etiketten, hoeveelheid en kartonmarkeringen | Transportschade, verkeerde identificatie of vertragingen bij ontvangst |
2. Beheer inkomende materialen en kritieke componenten
De inkomende controle moet zich richten op de componenten die veiligheid, prestaties of assemblage het sterkst kunnen beïnvloeden. Afhankelijk van het model kunnen dat LED-behuizingen of bestukte printplaten, drivers, aansluitblokken, interne bedrading, isolatie, diffusers, lichtgeleidingsplaten, reflecterende platen, metalen frames, achterplaten, bevestigingsmiddelen en onderdelen voor pendel- of inbouwmontage zijn.
Het ontvangende team kan de identiteit van de leverancier, het onderdeelnummer, de revisie, de hoeveelheid, het uiterlijk, de belangrijkste afmetingen en de vereiste documentatie controleren. Bemonsteringsplannen moeten worden gedefinieerd in plaats van geïmproviseerd bij de ontvangst. Voor kritieke elektrische componenten kan bevestiging aan de hand van de goedgekeurde componentenlijst nodig zijn. Optische materialen moeten worden beschermd tegen stof, krassen, vocht en onjuiste stapeling, omdat oppervlakteschade zichtbaar wordt na verlichting.
Partijen moeten een traceerbare identiteit krijgen die hen de productie in volgt. Als een latere test een probleem vaststelt, helpt die partijreferentie het getroffen materiaal te isoleren zonder elke eenheid als identiek te behandelen.
3. Bereid de LED-printplaat en elektrische subassemblage voor
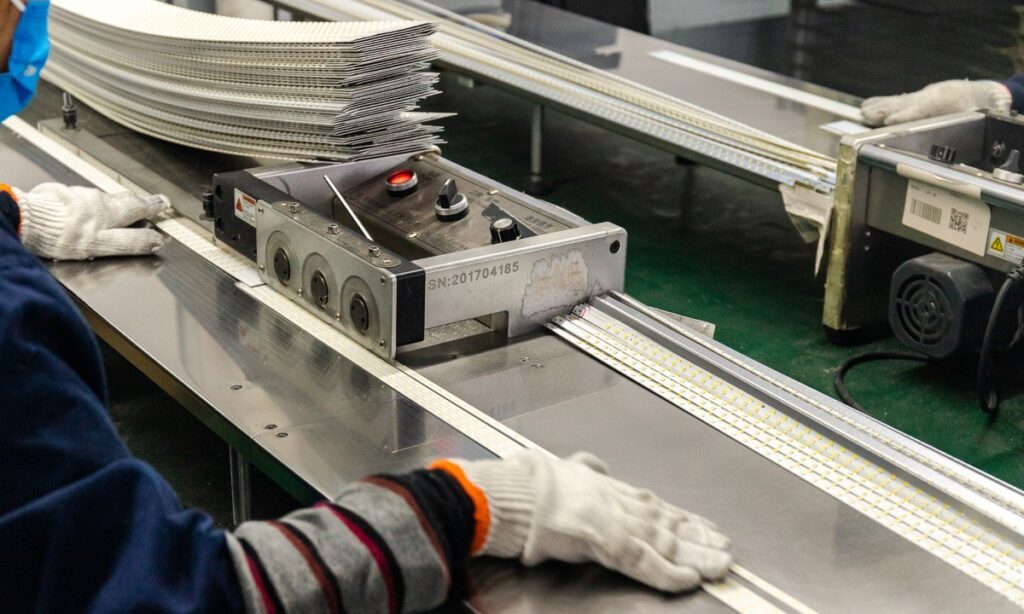
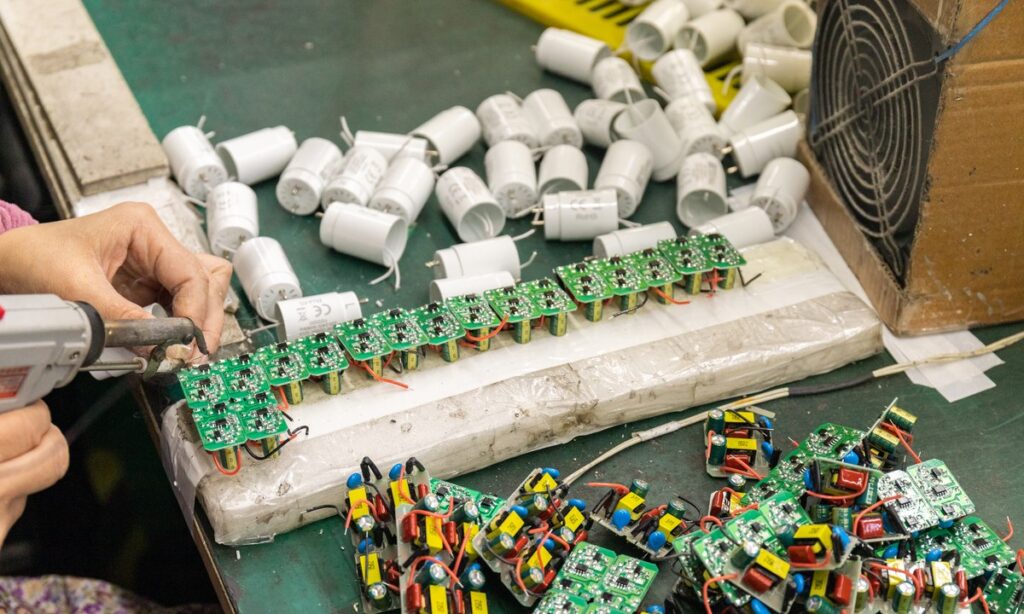
Sommige fabrieken ontvangen voltooide LED-printplaten; andere assembleren printplaten via surface-mountproductie. Waar SMT wordt gebruikt, worden het printen van soldeerpasta, het plaatsen van componenten en de reflowinstellingen beheerst voor het printplaatontwerp. Inspectie kan ontbrekende, omgekeerd geplaatste, verschoven of slecht gesoldeerde componenten identificeren voordat de printplaat in het armatuur wordt ingebouwd.
De voltooide printplaat kan vervolgens elektrische controles en verlichtingscontroles ondergaan. Het doel is assemblagefouten vroeg te vinden, wanneer de printplaat nog toegankelijk is. De testlimieten moeten overeenkomen met het productontwerp en mogen niet worden vervangen door een eenvoudig visueel oordeel dat de LEDs oplichten.
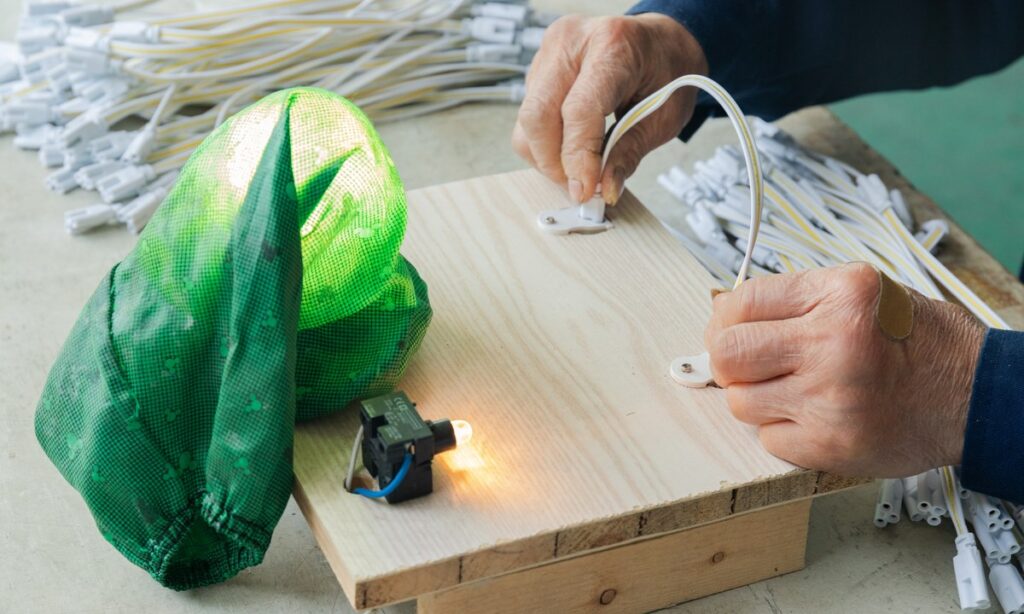
De voorbereiding van de driver volgt de goedgekeurde elektrische configuratie. Aansluitdraden, connectoren, trekontlastingen, aardingsonderdelen en isolatiesystemen moeten overeenstemmen met de tekening. Voor een configureerbare productfamilie zijn duidelijke routing en etikettering nodig, zodat varianten in wattage, CCT, dimmen en noodverlichting niet op dezelfde lijn door elkaar raken.
4. Bouw het optische en mechanische systeem
Randverlichte en achterverlichte producten gebruiken verschillende optische configuraties. Een randverlicht paneel combineert doorgaans LED's langs de omtrek, een lichtgeleidingsplaat, reflecterend materiaal en een diffuser. Een achterverlicht paneel verdeelt LED's over de achterzijde van de optische kamer en gebruikt lenzen of een diffuser om de onderlinge afstand en gelijkmatigheid te regelen. De volgorde, oriëntatie, oppervlaktoestand en afstand tussen de lagen beïnvloeden allemaal het zichtbare resultaat.
Operators moeten optische componenten hanteren met schone handschoenen en beschermde werkoppervlakken. Stof, vingerafdrukken, krassen en ingesloten folie kunnen heldere punten, schaduwen of cosmetische afkeur veroorzaken. Voor beschermfolies is ook een vastgelegd verwijderingsmoment nodig; het achterlaten van de verkeerde folie in de optische stapel kan de lichtopbrengst verminderen of zichtbare gebreken veroorzaken.
Frames, behuizingen en achterplaten worden vóór of tijdens de assemblage gecontroleerd op afmetingen, afwerking, vlakheid en bevestigingspunten. Mechanische toleranties beïnvloeden meer dan alleen het uiterlijk. Zij bepalen de bevestiging van de diffuser, de afstand tussen printplaten, de plaatsing van de driver, de vrije ruimte voor kabels en de compatibiliteit met plafondrasters, beugels of ophangsets.
5. Voltooi de montage van de armatuur
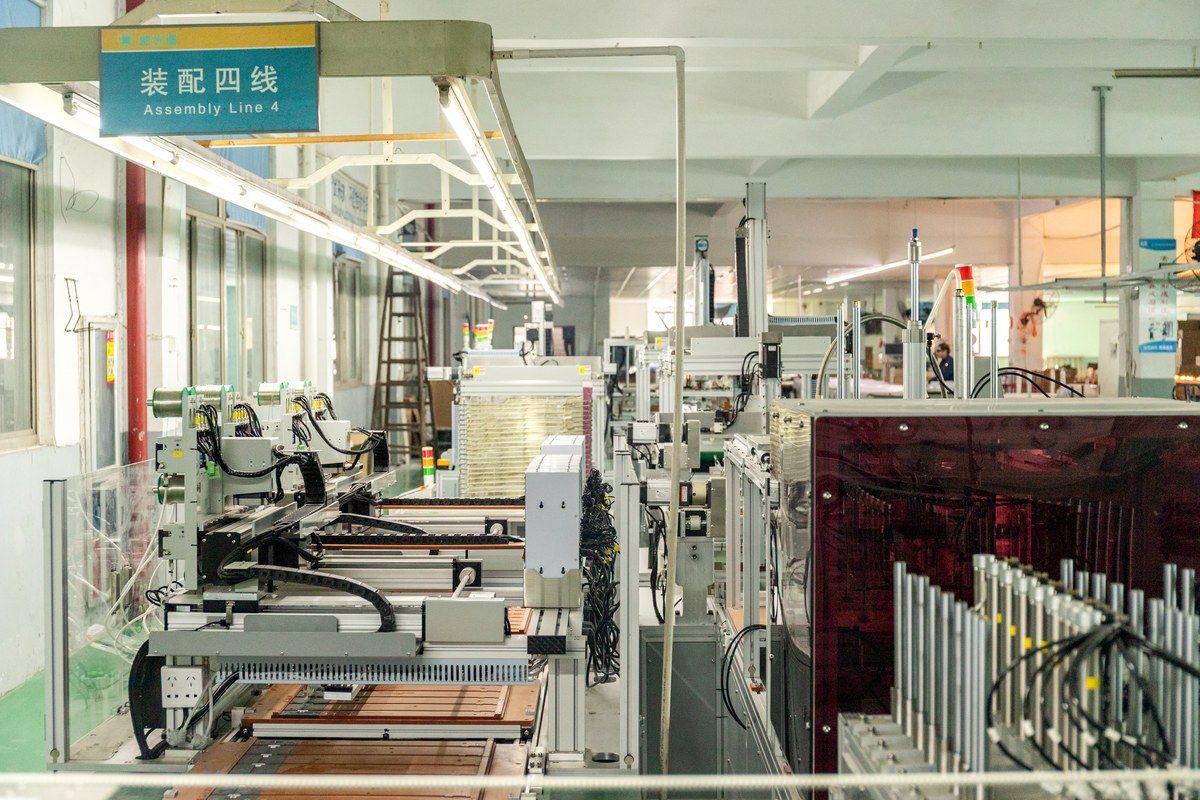
De eindassemblage integreert de elektrische, optische en mechanische delen. De exacte volgorde hangt af van het model, maar omvat normaal gesproken het positioneren van de LED-printplaat, het aanbrengen van de optische lagen, het sluiten van het frame of de behuizing, het geleiden van bedrading, het aansluiten van de driver, het aanbrengen van isolatie en trekontlasting, het monteren van bevestigingsaccessoires en het aanbrengen van het productlabel.
Werkinstructies moeten de oriëntatie van connectoren, het type bevestigingsmiddel, waar relevant het aanhaalmoment of de bevestigingsmethode, het kabeltraject en inspectiepunten tonen. Mallen of poka-yoke-voorzieningen kunnen oriëntatiefouten verminderen, terwijl barcode- of begeleidingsregistraties de voltooide eenheid kunnen koppelen aan de materiaalpartijen en productiedatum.
Variantcontrole is bijzonder belangrijk wanneer meerdere visueel vergelijkbare panelen één productlijn delen. Een 0–10 V-driver, DALI-driver, noodpakket of uitvoering met selecteerbaar vermogen kan er bijna identiek uitzien nadat de behuizing is gesloten. Scannen, afzonderlijke werkorders en eindcontroles van etiketten helpen voorkomen dat een correcte assemblage de verkeerde identiteit krijgt.
6. Test veiligheids-, elektrische en optische prestaties
De te selecteren tests moeten worden bepaald aan de hand van de productspecificatie, de doelmarkt, het certificeringsdossier en het fabriekscontroleplan. IEC 60598-1 behandelt algemene eisen en beproevingen voor armaturen, waaronder classificatie, markering en mechanische en elektrische constructie, terwijl Noord-Amerikaanse projecten normen zoals UL 1598 en eisen voor LED-apparatuur die in verlichtingsproducten wordt gebruikt kunnen omvatten. De toepasselijke editie en certificeringsroute moeten voor de daadwerkelijke markt worden bevestigd.
Veiligheidscontroles op de productielijn kunnen, afhankelijk van de constructie en het programma, de continuïteit van de beschermingsaarde, diëlektrische sterkte of polariteit omvatten. Elektrische controles kunnen het ingangsvermogen, de stroom, de arbeidsfactor en het bedrijfsgedrag vergelijken met de goedgekeurde limieten. Een functionele controle moet bevestigen dat de beoogde versie start, stabiel blijft en correct reageert op de bedieningsinterface.
Optische verificatie is een afzonderlijke taak. ANSI/IES LM-79-24 biedt procedures voor gestandaardiseerde optische en elektrische metingen van solid-stateverlichtingsproducten, waaronder lichtstroom, intensiteitsverdeling, kleurcoördinaten en rapportage. Routinematige productiecontrole en formele laboratoriummetingen dienen verschillende doelen: het controleplan moet bepalen welke kenmerken op elke eenheid, via steekproeven per batch of tijdens kwalificatie worden gecontroleerd.
| Verificatiepunt | Vraag die hiermee wordt beantwoord | Document dat een koper kan opvragen |
|---|---|---|
| Visuele en maatcontrole | Is het product compleet, schoon en binnen de tekeningstoleranties? | Inspectiecriteria en batchresultaat |
| Aardings- of diëlektrische controle waar van toepassing | Voldoet de gemonteerde elektrische constructie aan de vereiste productietest? | Testmethode, limiet, apparatuur-ID en resultaat |
| Ingangsvermogen en bedrijfsstroom | Komt de gebouwde unit overeen met de elektrische specificatie? | Monster- of lijnregistratie per model en batch |
| Lichtstroom en efficiëntie | Voldoet de gemeten lichtopbrengst onder de genoemde omstandigheden aan de opgegeven doelwaarde? | Laboratoriumrapport met modelidentiteit en voorwaarden |
| CCT, kleurcoördinaten en CRI | Wordt de kleur binnen de projecteis beheerst? | Kleurgegevens en acceptatietolerantie |
| Lichtverdeling en gelijkmatigheid | Produceert het paneel het beoogde optische patroon? | Fotometrisch rapport of goedgekeurde vergelijkingsmethode |
| Dimming-, sensor- of noodfunctie | Werkt de geconfigureerde variant met de gespecificeerde interface? | Functioneel testrapport voor de exacte variant |
7. Gebruik thermisch bewijs en betrouwbaarheidsbewijs in de juiste fase
Een korte inschakeltest kan prestaties op lange termijn niet vaststellen. Productontwikkeling en kwalificatie kunnen daarom thermische metingen, controles onder abnormale omstandigheden, schakelcycli, duurtesten, blootstelling aan omgevingsinvloeden of bewijs van betrouwbaarheid op componentniveau omvatten. Het programma moet aansluiten bij de constructie, de beoogde omgeving, de opgegeven waarden en de markteisen.
Thermische beoordeling is belangrijk omdat LED-opbrengst, kleur, levensduur van de driver en materiaalgedrag temperatuurafhankelijk zijn. Meetlocaties en limieten moeten voortkomen uit het ontwerp- en conformiteitsplan. Een temperatuurmeting zonder vastgelegde locatie, omgevingsconditie, stabilisatiemethode en acceptatielimiet is moeilijk tussen monsters te vergelijken.
Vraag bij het beoordelen van een leverancier hoe kwalificatiebewijs gekoppeld is aan het productiemodel. De modelcode, driver, LED-printplaat, behuizing, optisch systeem en revisie moeten identificeerbaar zijn. Als een kritisch onderdeel verandert, moet het wijzigingsbeheerproces bepalen welke beoordeling, tests en communicatie met de klant vereist zijn.
8. Inspecteer, verpak en geef de batch vrij
De eindinspectie bevestigt de productidentiteit en afwerkingskwaliteit vóór verpakking. Gebruikelijke controles omvatten de juistheid van het label, de oppervlaktoestand, passing van het frame, accessoires, beschermfolie, toestand van kabel en connector, werking en inhoud van de doos. Het goedgekeurde monster en de werkinstructie moeten cosmetische grenzen vastleggen, zodat beslissingen consistent blijven tussen ploegen en batches.
De verpakking moet de diffuser, hoeken, het frame en accessoires beschermen tijdens stapeling en transport. Het kartonlabel moet overeenkomen met het product en de inkooporder, terwijl de binnenbescherming beweging en oppervlaktecontact moet voorkomen. Bij gemengde varianten is identificatie op kartonniveau essentieel, omdat het product na palletisering mogelijk niet meer te onderscheiden is.
Vrijgavegegevens kunnen de inkooporder, het model, de revisie, productiedatum, hoeveelheid, inspectieresultaat en materiaal- of testreferenties koppelen. Inkoper kunnen de checklist voor evaluatie van LED monsters gebruiken om vóór massaproductie een goedgekeurde referentie vast te stellen en vervolgens ontvangstcontroles af te stemmen op hetzelfde model en bewijs. De Checklist voor conformiteitsdocumenten van LED-producten helpt de documenten te organiseren die bij de commerciële beslissing moeten horen.
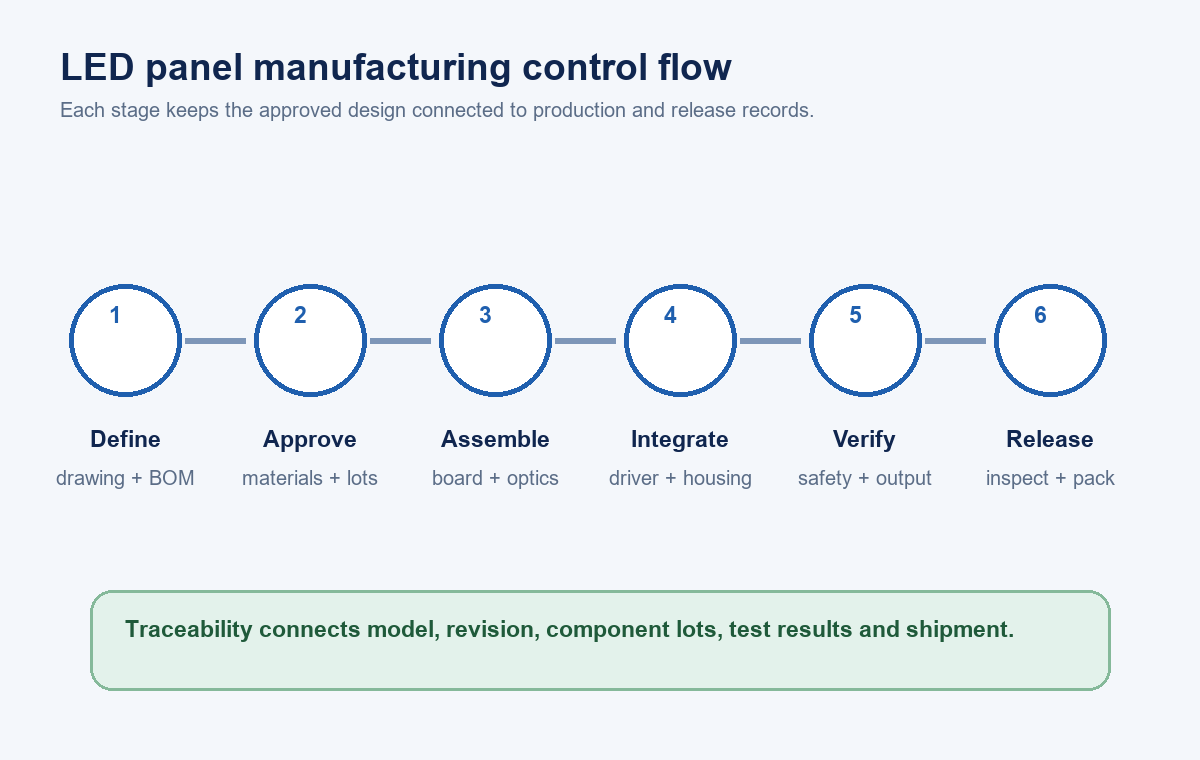
Wat kopers tijdens een fabrieksbeoordeling moeten bevestigen
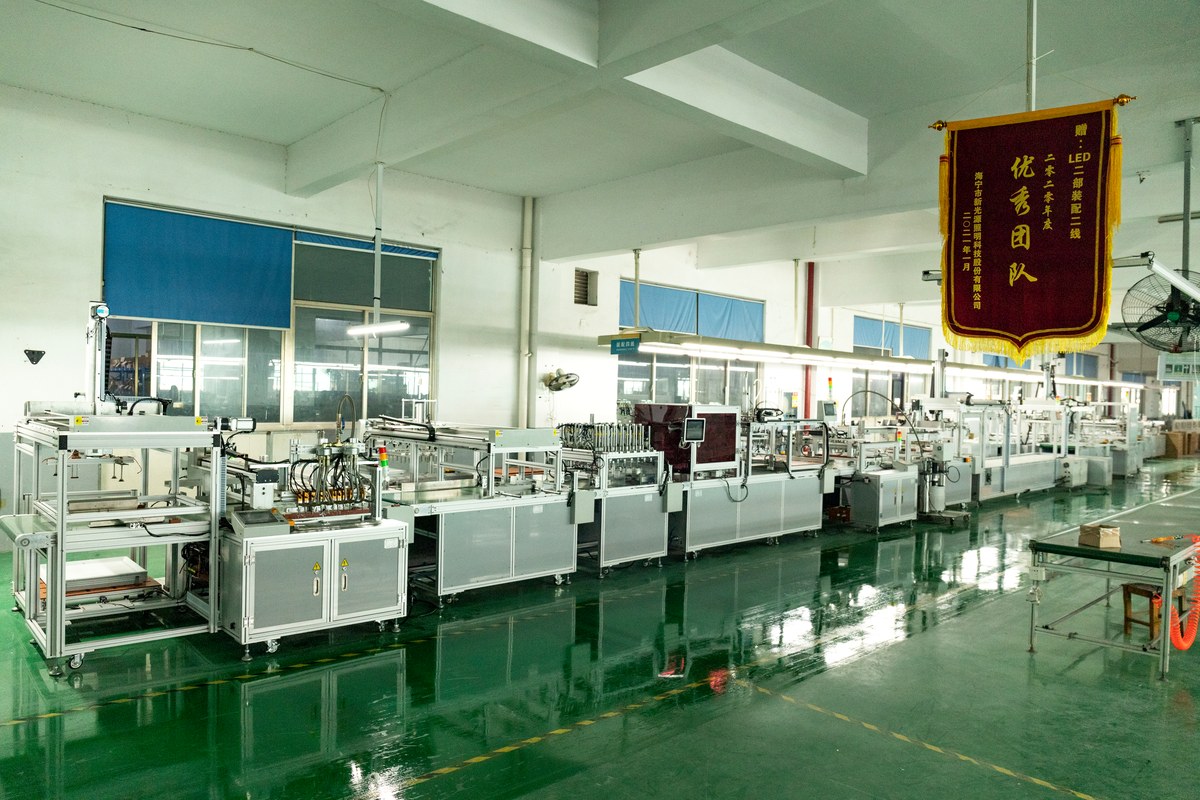
Een fabrieksrondleiding is het nuttigst wanneer deze één actueel model volgt, van gecontroleerde invoer tot vrijgavegegevens. Begin met de goedgekeurde tekening en stuklijst en vergelijk deze vervolgens met de werkorder, lijnmaterialen, het label, testlimieten en de verpakte eenheid. Zo wordt duidelijk of het proces de productidentiteit bewaakt in plaats van alleen beschikbare apparatuur te tonen.
Vraag hoe inkomende partijen worden geïdentificeerd, hoe substituties worden goedgekeurd, hoe varianten worden gescheiden, hoe testapparatuur wordt onderhouden, hoe afgekeurde eenheden worden afgezonderd en hoe corrigerende maatregelen worden afgesloten. Beoordeel één traceerbaarheidsvoorbeeld in beide richtingen: van een afgewerkte doos terug naar de productie- en materiaalgegevens, en van een componentpartij vooruit naar de afgewerkte batches waarin deze is gebruikt.
Bezoek voor een breder beeld van de productie- en projectondersteuningsmogelijkheden van New Lights Fabriek en productie. Neem contact op om een specificatie voor paneelverlichting, monsterplan of OEM/ODM-vereiste te bespreken, neem contact op met het team van New Lights met de doelmarkt, installatievorm, aantallen en vereiste documenten.
Veelgestelde vragen
Wat zijn de belangrijkste fasen bij de productie van LED-paneelverlichting?
De gebruikelijke controlefasen zijn productdefinitie, goedkeuring van inkomende materialen, voorbereiding van LED-printplaat en elektrische delen, optische en mechanische assemblage, eindintegratie, veiligheids- en prestatietests, eindinspectie, verpakking en batchvrijgave.
Worden edge-lit en back-lit LED-panelen op dezelfde manier geproduceerd?
Nee. Ze delen elektrische, mechanische en kwaliteitscontroles, maar de optische constructie verschilt. Randverlichte panelen gebruiken LED's langs de omtrek en een lichtgeleidingssysteem, terwijl achterverlichte panelen LED's achter de diffuser plaatsen, vaak met lenzen om de lichtverdeling vorm te geven.
Is een inschakeltest voldoende voor de eindinspectie?
Nee. Dit bevestigt de basiswerking, maar omvat geen productidentiteit, elektrische veiligheid, ingangskenmerken, kleur, lichtstroom, verdeling, afmetingen, bedieningselementen of vereiste documentatie. Het acceptatieplan moet de controles voor het exacte model en de markt vastleggen.
Welke productieregistraties moet een koper opvragen?
Nuttige registraties zijn onder meer de beheerde tekening en stuklijst, de lijst met goedgekeurde componenten, inkomende inspectie, productiebegeleidingsdocument of batchidentiteit, testresultaten, კალibratiestatus, eindinspectie en wijzigingsbeheerhistorie. De vereiste set is afhankelijk van het project en de conformiteitsroute.
Hoe moet een koper een voorgestelde componentvervanging beoordelen?
Vergelijk het voorgestelde onderdeel met het goedgekeurde onderdeel op elektrische, optische, thermische, mechanische en conformiteitseffecten. Leg de beoordeling, vereiste hertests, klantgoedkeuring en revisiewijziging vast voordat het vervangende onderdeel in productie gaat.