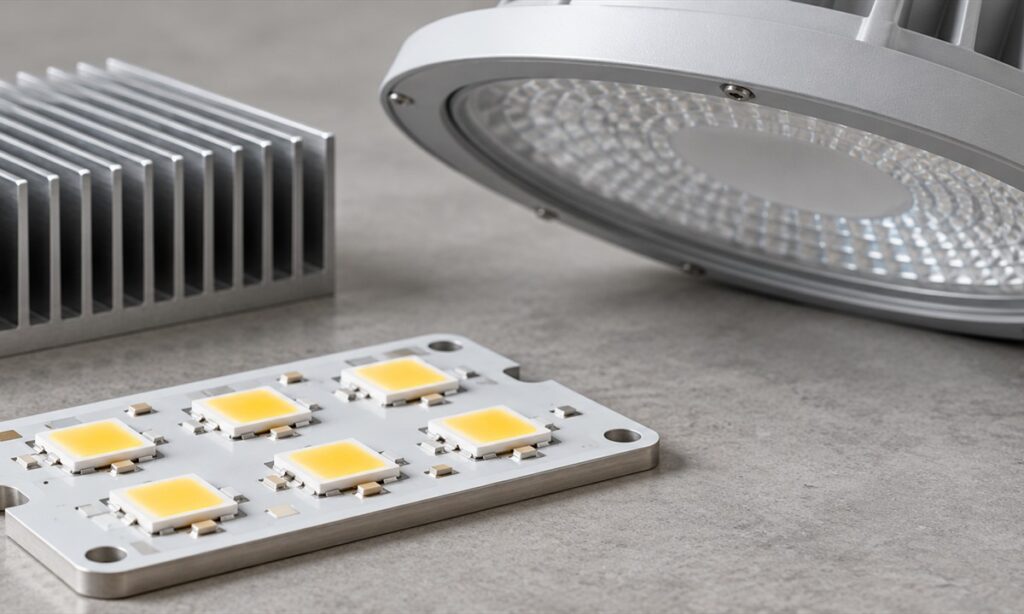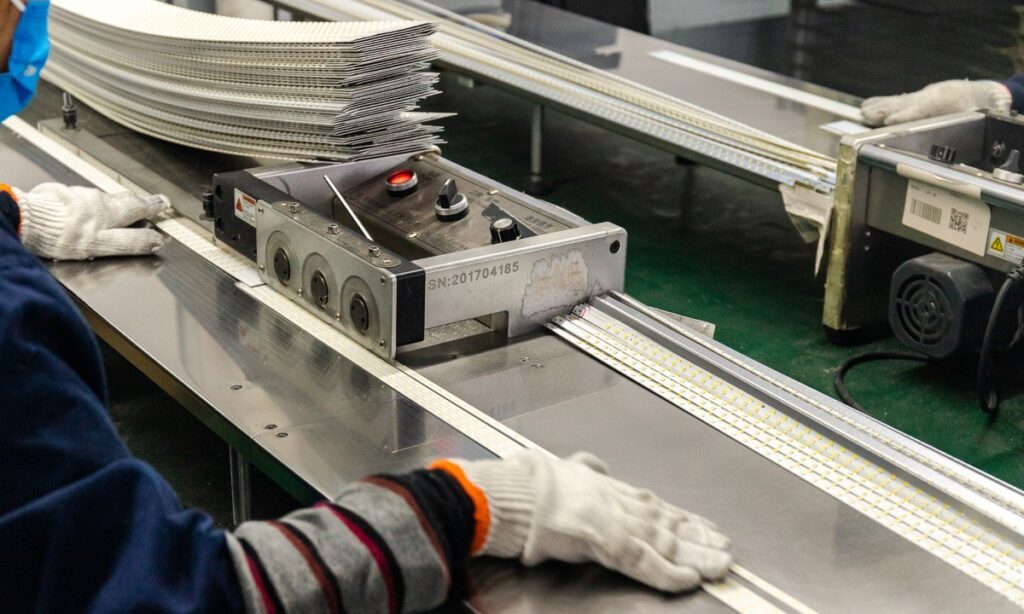

Panelowa oprawa LED nie jest wytwarzana w jednej operacji. Gotowa oprawa łączy płytkę LED, warstwy optyczne lub soczewki, ramę lub obudowę, sterownik, okablowanie, złącza i elementy montażowe. Produkcja musi utrzymać zgodność tych elementów z zatwierdzonym projektem, jednocześnie kontrolując bezpieczeństwo elektryczne, rozsył światła, barwę, zachowanie termiczne i dopasowanie mechaniczne.
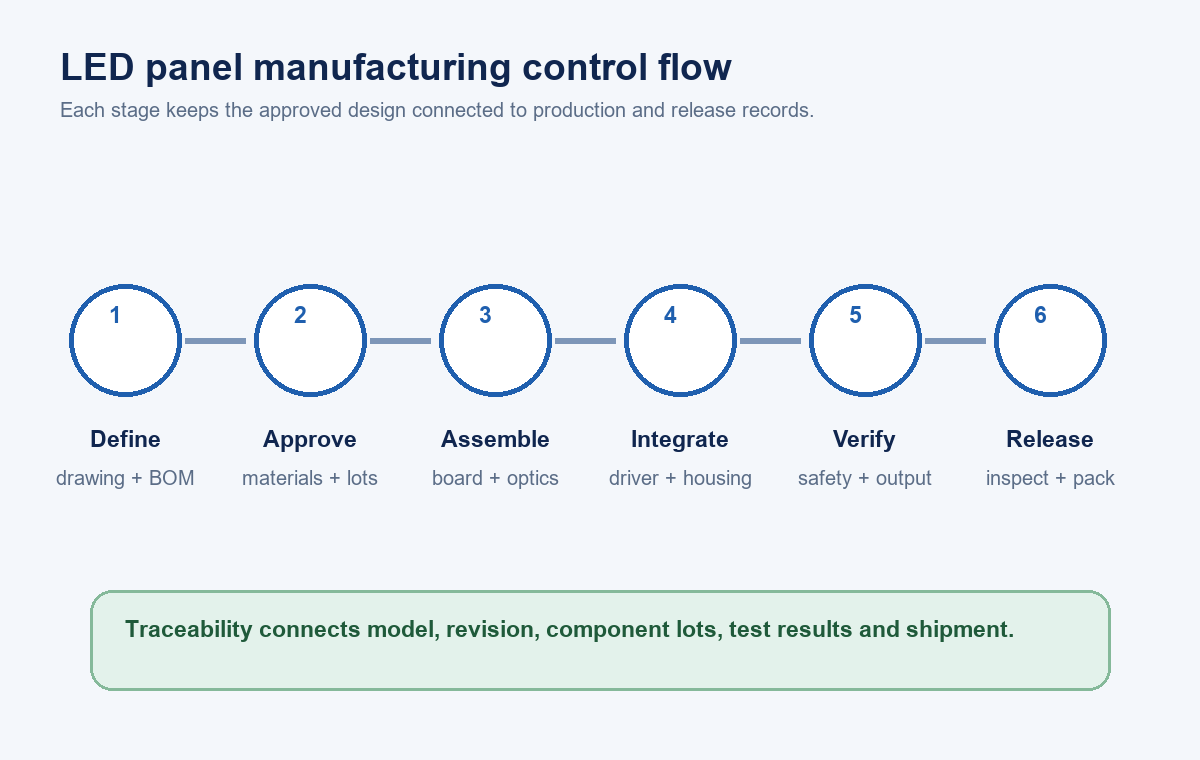
Kolejność zależy od konstrukcji. Panele krawędziowo podświetlane prowadzą światło z LED zamontowanych wokół obwodu; panele podświetlane od tyłu umieszczają moduły LED za dyfuzorem; cienkie panele wpuszczane i panele natynkowe wymagają odmiennych obudów i osprzętu instalacyjnego. Mimo to użyteczna ścieżka kontroli fabrycznej pozostaje spójna: zdefiniować produkt, zatwierdzić materiały, zmontować kontrolowane podzespoły, ukończyć oprawę, przetestować ją względem specyfikacji, zachować identyfikowalność i zwalniać wyłącznie zaakceptowane jednostki.
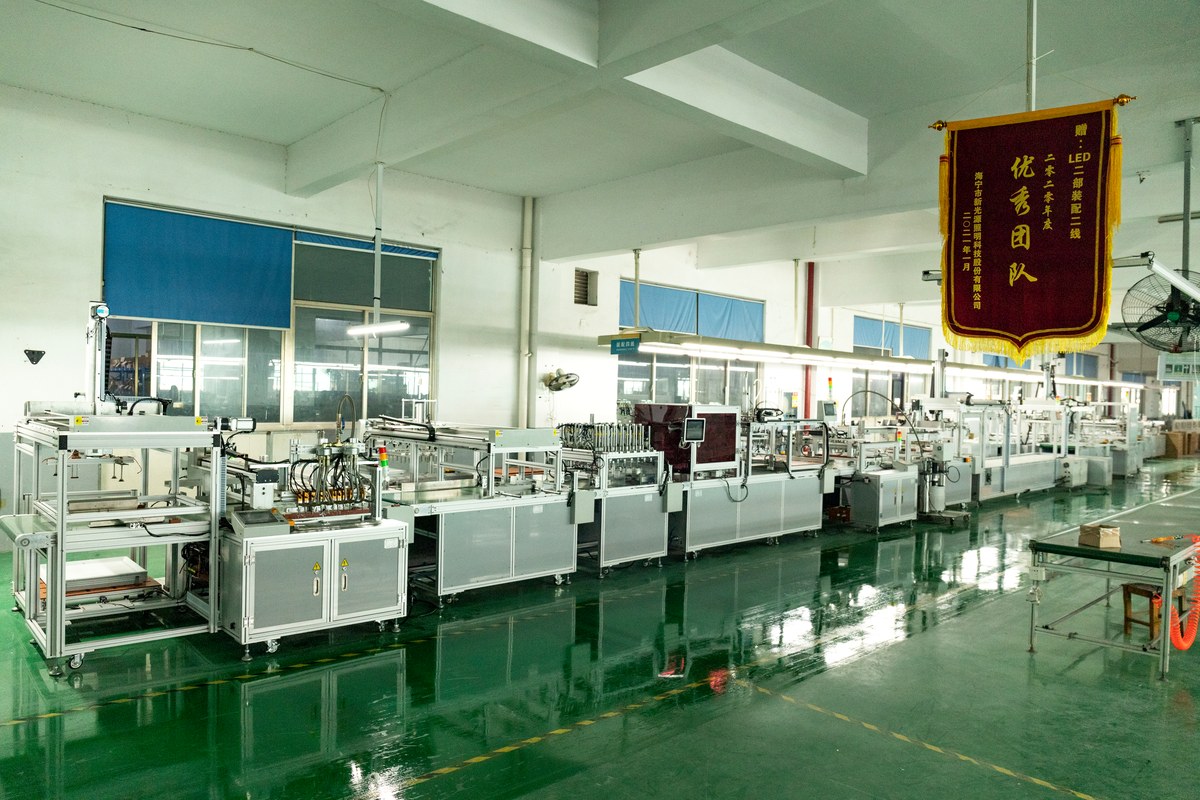
1. Ustal definicję produktu przed rozpoczęciem produkcji
Produkcja zaczyna się od kontrolowanej definicji produktu, a nie od luźnych części na linii. Rysunek i zestawienie materiałowe powinny określać wymiary panelu, konstrukcję, płytkę LED, układ optyczny, obudowę, sterownik, kabel, złącze, sposób montażu, etykietę i opakowanie. Specyfikacja powinna również definiować znamionowe zasilanie, moc, cele dotyczące strumienia świetlnego i barwy, opcje ściemniania lub awaryjne, klasyfikację środowiskową oraz wymagania rynku docelowego.
Ten etap ma znaczenie, ponieważ pozornie zamienne komponenty mogą zmienić wynik. Inny dyfuzor może zmienić transmisję i olśnienie. Zamienny sterownik może zmienić migotanie, współczynnik mocy, działanie ściemniania lub obciążenie cieplne. Inny pakiet LED lub układ płytki może zmienić strumień świetlny, barwę i gęstość prądu. Zamiany zakupowe wymagają zatem przeglądu technicznego i udokumentowanego zatwierdzenia przed wprowadzeniem ich do partii produkcyjnej.
Czytelnicy potrzebujący wprowadzenia na poziomie komponentów mogą najpierw zapoznać się z tym, czym jest panelowa oprawa LED i czym różnią się jej główne konstrukcje. Kupujący porównujący dostępne formaty mogą również przejrzeć ofertę panelowych opraw LED New Lights oraz skorzystać z odrębnego przewodnika, aby wybrać panelowe oprawy LED do projektów komercyjnych.
| Kontrolowane dane wejściowe | Co należy ustalić | Typowe ryzyko produkcyjne w przypadku odchylenia |
|---|---|---|
| Rysunek mechaniczny | Wymiary zewnętrzne, grubość, otwory, tolerancje i interfejsy montażowe | Słabe dopasowanie do sufitu, szczeliny w ramie lub kolizje montażowe |
| Zestawienie materiałowe | Zatwierdzony producent, numer części i rewizja | Niezatwierdzona zmiana elektryczna, optyczna lub termiczna |
| Specyfikacja elektryczna | Zasilanie wejściowe, moc, wyjście sterownika i interfejs sterowania | Nieprawidłowe obciążenie, niestabilna praca lub niezgodność sterowania |
| Specyfikacja optyczna | Strumień świetlny, CCT, tolerancja barwy, CRI i rozsył światła | Widoczna niespójność między partiami lub niespełniony cel projektu |
| Dokumentacja zgodności | Obowiązująca konstrukcja, oznaczenia i komponenty krytyczne | Produkt nie odpowiada już ocenionej konfiguracji |
| Specyfikacja opakowania | Zabezpieczenie, etykiety, ilość i oznaczenia kartonu | Uszkodzenia w transporcie, błędna identyfikacja lub opóźnienia przy odbiorze |
2. Kontroluj materiały wejściowe i komponenty krytyczne
Kontrola wejściowa powinna koncentrować się na komponentach, które w największym stopniu mogą zmienić bezpieczeństwo, parametry lub montaż. W zależności od modelu mogą to być pakiety LED lub obsadzone płytki, sterowniki, listwy zaciskowe, okablowanie wewnętrzne, izolacja, dyfuzory, płyty prowadzące światło, arkusze odblaskowe, metalowe ramy, płyty tylne, elementy złączne oraz części do montażu podwieszanego lub wpuszczanego.
Zespół odbiorczy może sprawdzić tożsamość dostawcy, numer części, rewizję, ilość, wygląd, kluczowe wymiary i wymaganą dokumentację. Plany pobierania próbek powinny być zdefiniowane, a nie improwizowane na rampie. Krytyczne komponenty elektryczne mogą wymagać potwierdzenia względem zatwierdzonej listy komponentów. Materiały optyczne należy chronić przed kurzem, zarysowaniami, wilgocią i nieprawidłowym składowaniem, ponieważ uszkodzenia powierzchni stają się widoczne po włączeniu oświetlenia.
Partie powinny otrzymać identyfikowalną tożsamość, która towarzyszy im w produkcji. Jeśli późniejszy test wykryje problem, odniesienie do partii pomaga odizolować dotknięty materiał bez traktowania każdej jednostki jako identycznej.
3. Przygotuj płytkę LED i podzespół elektryczny
Niektóre fabryki otrzymują gotowe płytki LED; inne montują płytki w procesie produkcji montażu powierzchniowego. Tam, gdzie stosuje się SMT, druk pasty lutowniczej, rozmieszczenie komponentów i ustawienia rozpływu są kontrolowane pod kątem projektu płytki. Inspekcja może wykryć brakujące, odwrócone, przesunięte lub źle przylutowane komponenty, zanim płytka zostanie zabudowana w oprawie.
Gotowa płytka może następnie przejść kontrole elektryczne i świetlne. Celem jest wczesne wykrycie wad montażowych, gdy płytka jest nadal dostępna. Granice testowe powinny odpowiadać projektowi produktu i nie powinny być zastępowane prostą oceną wzrokową, że LED się świecą.
Przygotowanie sterownika odbywa się zgodnie z zatwierdzoną konfiguracją elektryczną. Przewody, złącza, odciążenia, elementy uziemienia i systemy izolacji muszą pozostać zgodne z rysunkiem. W przypadku konfigurowalnej rodziny produktów potrzebne są jasne zasady prowadzenia i oznakowania, aby warianty mocy, CCT, ściemniania i awaryjne nie zostały pomieszane na tej samej linii.
4. Zbuduj układ optyczny i mechaniczny
Produkty krawędziowo podświetlane i podświetlane od tyłu wykorzystują różne układy optyczne. Panel krawędziowo podświetlany zazwyczaj łączy LED na obwodzie, płytę prowadzącą światło, materiał odblaskowy i dyfuzor. Panel podświetlany od tyłu rozmieszcza LED na tylnej stronie komory optycznej i wykorzystuje soczewki lub dyfuzor do kontroli odstępów i równomierności. Kolejność warstw, orientacja, stan powierzchni i odległość między częściami wpływają na widoczny rezultat.
Operatorzy powinni obsługiwać komponenty optyczne w czystych rękawicach i na zabezpieczonych powierzchniach roboczych. Kurz, odciski palców, zarysowania i uwięziona folia mogą powodować jasne punkty, cienie lub odrzuty kosmetyczne. Folie ochronne również wymagają zdefiniowanego etapu usuwania; pozostawienie niewłaściwej folii w układzie optycznym może ograniczyć strumień świetlny lub powodować widoczne wady.
Ramy, obudowy i płyty tylne są sprawdzane pod kątem wymiarów, wykończenia, płaskości i punktów mocowania przed montażem lub w jego trakcie. Tolerancje mechaniczne wpływają na więcej niż wygląd. Określają utrzymanie dyfuzora, odstępy między płytkami, położenie zasilacza, prześwity dla przewodów oraz kompatybilność z siatkami sufitowymi, wspornikami lub zestawami do podwieszania.
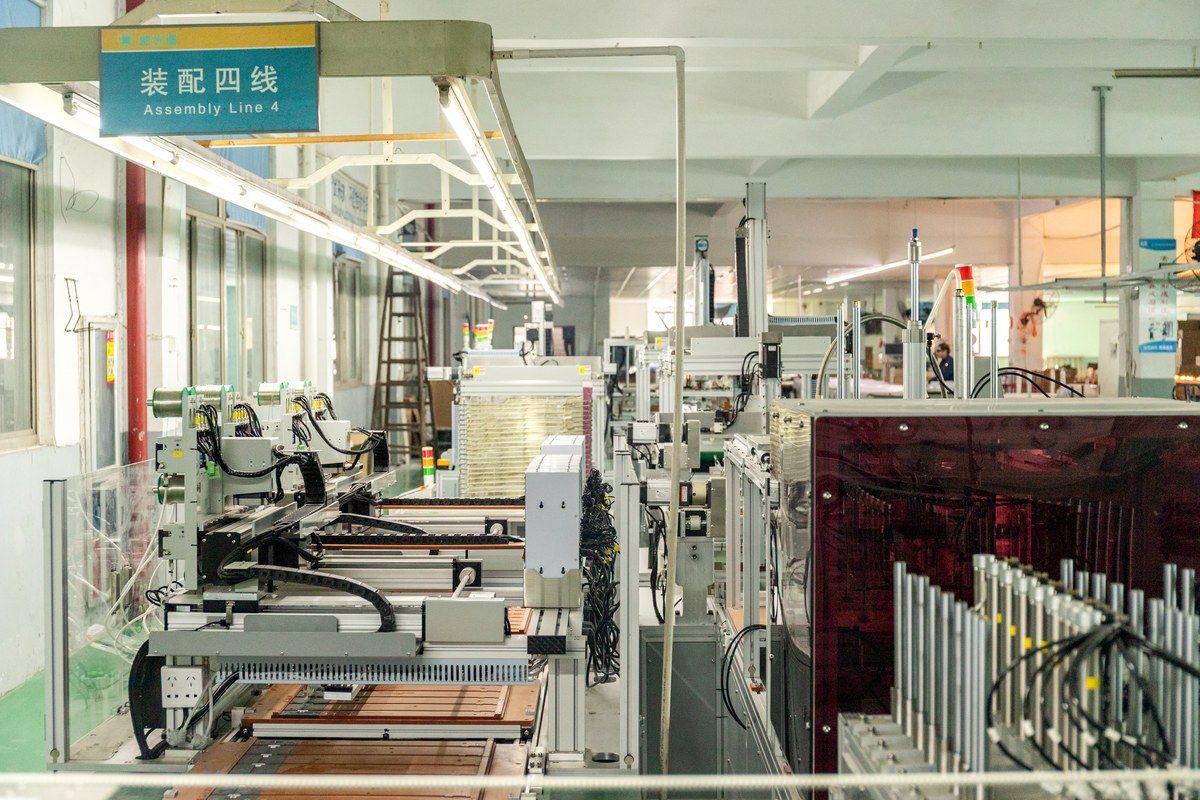
5. Zakończ montaż oprawy
Montaż końcowy integruje część elektryczną, optyczną i mechaniczną. Dokładna kolejność zależy od modelu, ale zazwyczaj obejmuje umieszczenie płytki LED, instalację warstw optycznych, zamknięcie ramy lub obudowy, poprowadzenie przewodów, podłączenie zasilacza, zastosowanie izolacji i odciążenia przewodów, zamontowanie akcesoriów montażowych oraz przymocowanie etykiety produktu.
Instrukcje pracy powinny przedstawiać orientację złączy, typ elementu mocującego, moment dokręcania lub metodę mocowania, gdy ma to zastosowanie, przebieg przewodów oraz punkty kontroli. Przyrządy lub rozwiązania poka-yoke mogą ograniczać błędy orientacji, natomiast zapisy z kodów kreskowych lub karty przebiegu mogą powiązać gotową jednostkę z partiami materiałów i datą produkcji.
Kontrola wariantów jest szczególnie istotna, gdy kilka wizualnie podobnych paneli należy do jednej linii. Zasilacz 0–10 V, zasilacz DALI, moduł awaryjny lub wersja z wybieraną mocą mogą wyglądać niemal identycznie po zamknięciu obudowy. Skanowanie, oddzielne zlecenia robocze i końcowe kontrole etykiet pomagają zapobiec nadaniu prawidłowo zmontowanemu produktowi niewłaściwej tożsamości.
6. Testuj bezpieczeństwo oraz parametry elektryczne i optyczne
Testy należy dobierać na podstawie specyfikacji produktu, rynku docelowego, dokumentacji certyfikacyjnej i fabrycznego planu kontroli. IEC 60598-1 obejmuje ogólne wymagania i badania dla opraw oświetleniowych, w tym klasyfikację, oznakowanie oraz konstrukcję mechaniczną i elektryczną, natomiast projekty w Ameryce Północnej mogą uwzględniać normy takie jak UL 1598 oraz wymagania dotyczące urządzeń LED stosowanych w produktach oświetleniowych. Właściwe wydanie normy i ścieżkę certyfikacji należy potwierdzić dla rzeczywistego rynku.
Kontrole bezpieczeństwa na linii produkcyjnej mogą obejmować ciągłość przewodu ochronnego, wytrzymałość dielektryczną lub polaryzację, jeżeli wymaga tego konstrukcja i program. Kontrole elektryczne mogą porównywać moc wejściową, prąd, współczynnik mocy i zachowanie podczas pracy z zatwierdzonymi limitami. Kontrola funkcjonalna powinna potwierdzić, że zamierzona wersja uruchamia się, pozostaje stabilna i prawidłowo reaguje na swój interfejs sterowania.
Weryfikacja optyczna jest odrębnym zadaniem. ANSI/IES LM-79-24 określa procedury znormalizowanych pomiarów optycznych i elektrycznych produktów oświetlenia półprzewodnikowego, w tym strumienia świetlnego, rozsyłu natężenia światła, chromatyczności i raportowania. Rutynowy przesiew produkcyjny i formalny pomiar laboratoryjny służą różnym celom: plan kontroli powinien określać, które cechy są sprawdzane dla każdej sztuki, przez pobieranie próbek z partii lub podczas kwalifikacji.
| Punkt weryfikacji | Pytanie, na które odpowiada | Dokument, o który może poprosić nabywca |
|---|---|---|
| Kontrola wizualna i wymiarowa | Czy produkt jest kompletny, czysty i mieści się w tolerancjach rysunkowych? | Kryteria kontroli i wynik partii |
| Kontrola uziemienia lub wytrzymałości dielektrycznej, gdy ma zastosowanie | Czy zmontowana konstrukcja elektryczna spełnia wymagany test produkcyjny? | Metoda badania, limit, identyfikator urządzenia i wynik |
| Moc wejściowa i prąd roboczy | Czy zmontowana oprawa odpowiada swojej specyfikacji elektrycznej? | Zapis kontroli próbki lub kontroli na linii według modelu i partii |
| Strumień świetlny i skuteczność świetlna | Czy zmierzony strumień spełnia deklarowany cel w podanych warunkach? | Raport laboratoryjny z identyfikacją modelu i warunkami |
| CCT, chromatyczność i CRI | Czy barwa jest kontrolowana w granicach wymagań projektu? | Dane dotyczące barwy i tolerancja akceptacji |
| Rozsył światła i równomierność | Czy panel zapewnia zamierzony rozsył światła? | Raport fotometryczny lub zatwierdzona metoda porównawcza |
| Funkcja ściemniania, czujnika lub oświetlenia awaryjnego | Czy skonfigurowany wariant działa z określonym dla niego interfejsem? | Zapis testu funkcjonalnego dla dokładnego wariantu |
7. Wykorzystuj dowody dotyczące parametrów termicznych i niezawodności na właściwym etapie
Krótki test włączenia nie może potwierdzić długoterminowych parametrów. Opracowanie produktu i kwalifikacja mogą zatem obejmować pomiary termiczne, kontrole w warunkach nienormalnych, cykle przełączania, badania trwałości, ekspozycję środowiskową lub dowody niezawodności na poziomie komponentów. Program powinien odzwierciedlać konstrukcję, zamierzone środowisko, deklarowane wartości znamionowe i wymagania rynku.
Ocena parametrów termicznych jest ważna, ponieważ strumień LED, barwa, żywotność sterownika i zachowanie materiałów zależą od temperatury. Miejsca pomiaru i limity muszą wynikać z projektu oraz planu zgodności. Odczyt temperatury bez określonego miejsca, warunku otoczenia, metody stabilizacji i limitu akceptacji trudno porównywać między próbkami.
Przy ocenie dostawcy zapytaj, w jaki sposób dowody kwalifikacji odnoszą się do modelu produkcyjnego. Kod modelu, sterownik, płytka LED, obudowa, układ optyczny i rewizja powinny być możliwe do zidentyfikowania. Jeśli zmienia się część krytyczna, proces kontroli zmian powinien określić, jaka ocena, testowanie i komunikacja z klientem są wymagane.
8. Przeprowadź inspekcję, zapakuj i zwolnij partię
Kontrola końcowa potwierdza identyfikację produktu i jakość wykonania przed pakowaniem. Typowe kontrole obejmują poprawność etykiety, stan powierzchni, dopasowanie ramy, akcesoria, folię ochronną, stan przewodu i złącza, działanie oraz zawartość kartonu. Zaakceptowana próbka i instrukcja pracy powinny określać limity estetyczne, aby decyzje pozostawały spójne między zmianami i partiami.
Opakowanie musi chronić dyfuzor, narożniki, ramę i akcesoria podczas piętrowania i transportu. Etykieta kartonu powinna odpowiadać produktowi i zamówieniu zakupu, a zabezpieczenie wewnętrzne powinno zapobiegać przemieszczaniu się i kontaktowi powierzchni. W przypadku wariantów mieszanych identyfikacja na poziomie kartonu jest niezbędna, ponieważ po paletyzacji produktu może nie dać się rozróżnić.
Zapisy zwolnienia mogą powiązać zamówienie zakupu, model, rewizję, datę produkcji, ilość, wynik kontroli oraz odniesienia do materiałów lub badań. Nabywcy mogą użyć lista kontrolna oceny próbek oświetlenia LED aby ustanowić zatwierdzony punkt odniesienia przed produkcją masową, a następnie dostosować kontrole odbiorcze do tego samego modelu i dowodów. lista kontrolna dokumentów zgodności produktu LED pomaga uporządkować dokumenty, które powinny towarzyszyć decyzji handlowej.
Co nabywcy powinni potwierdzić podczas audytu fabryki
Wizyta w fabryce jest najbardziej użyteczna, gdy śledzi jeden aktualny model od kontrolowanych wejść po zapisy zwolnienia. Zacznij od zatwierdzonego rysunku i zestawienia materiałów, a następnie porównaj je ze zleceniem produkcyjnym, materiałami na linii, etykietą, limitami testowymi i zapakowaną jednostką. Ujawnia to, czy proces zachowuje tożsamość produktu, zamiast jedynie prezentować dostępne urządzenia.
Zapytaj, jak identyfikowane są partie wejściowe, jak zatwierdzane są zamienniki, jak rozdzielane są warianty, jak utrzymywane są urządzenia testowe, jak izolowane są wadliwe jednostki i jak zamykane są działania korygujące. Przeanalizuj jeden przykład identyfikowalności w obu kierunkach: od gotowego kartonu wstecz do zapisów produkcyjnych i materiałowych oraz od partii komponentów naprzód do gotowych partii, w których je wykorzystano.
Aby uzyskać szerszy obraz możliwości produkcyjnych i wsparcia projektowego New Lights, odwiedź Fabryka i produkcja. Aby omówić specyfikację panelu świetlnego, plan próbek lub wymaganie OEM/ODM, skontaktuj się z zespołem New Lights z rynkiem docelowym, formatem instalacji, ilościami i wymaganymi dokumentami.
Często zadawane pytania
Jakie są główne etapy produkcji opraw panelowych LED?
Typowe etapy kontroli to definicja produktu, zatwierdzenie materiałów wejściowych, przygotowanie płytki LED i części elektrycznej, montaż optyczny i mechaniczny, integracja końcowa, testy bezpieczeństwa i parametrów, inspekcja końcowa, pakowanie oraz zwolnienie partii.
Czy panele LED typu edge-lit i back-lit są produkowane w ten sam sposób?
Nie. Łączą je kontrole elektryczne, mechaniczne i jakościowe, lecz różni je konstrukcja optyczna. Panele krawędziowo podświetlane wykorzystują diody LED rozmieszczone na obwodzie i system prowadzenia światła, natomiast w panelach podświetlanych od tyłu diody LED są umieszczone za dyfuzorem, często z soczewkami kształtującymi rozsył światła.
Czy test włączenia wystarcza do inspekcji końcowej?
Nie. Potwierdza podstawowe działanie, lecz nie obejmuje identyfikacji produktu, bezpieczeństwa elektrycznego, charakterystyk wejściowych, barwy, strumienia świetlnego, rozsyłu światła, wymiarów, sterowania ani wymaganej dokumentacji. Plan odbioru powinien określać kontrole dla dokładnego modelu i rynku.
Jakiej dokumentacji produkcyjnej powinien wymagać kupujący?
Przydatne zapisy obejmują kontrolowany rysunek i zestawienie materiałowe, listę zatwierdzonych komponentów, kontrolę wejściową, kartę przebiegu produkcji lub identyfikację partii, wyniki testów, status kalibracji, inspekcję końcową i historię kontroli zmian. Wymagany zestaw zależy od projektu i ścieżki zgodności.
Jak kupujący powinien ocenić proponowaną zamianę komponentu?
Porównaj proponowaną część z zatwierdzoną częścią pod kątem skutków elektrycznych, optycznych, termicznych, mechanicznych i dla zgodności. Udokumentuj ocenę, wymagane ponowne testy, zatwierdzenie klienta i zmianę rewizji, zanim zamiennik trafi do produkcji.